-
 Tổng quan về sản phẩm Vỏ con lăn răng Arc là một bộ phận then chốt của máy nghiền viên kh...Xem chi tiết
-
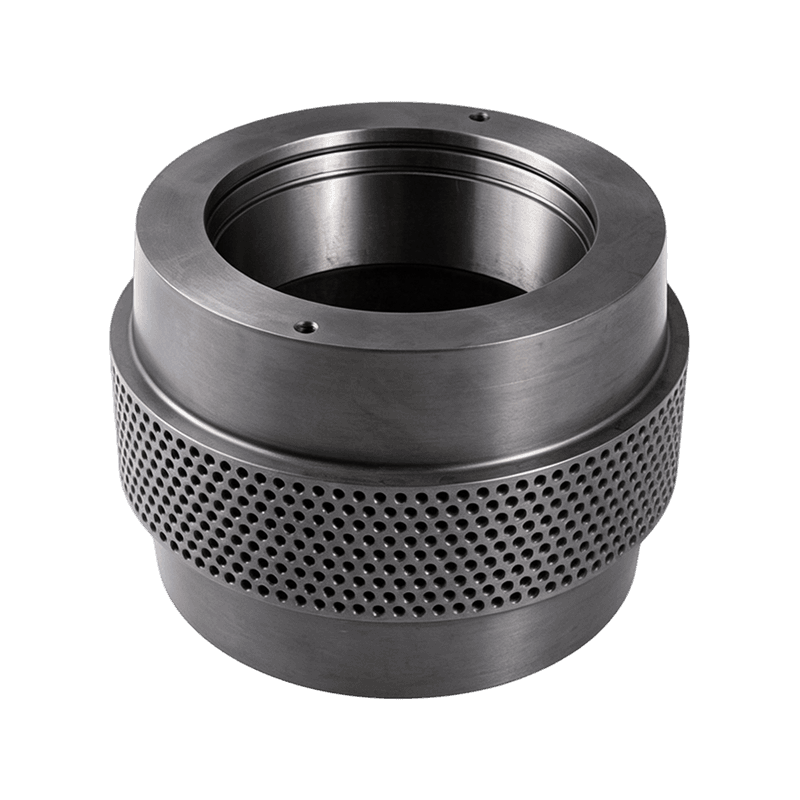
 Tổng quan về sản phẩm Thành phần con lăn chịu áp lực có độ bền cao, chịu mài mòn được sản...Xem chi tiết
-
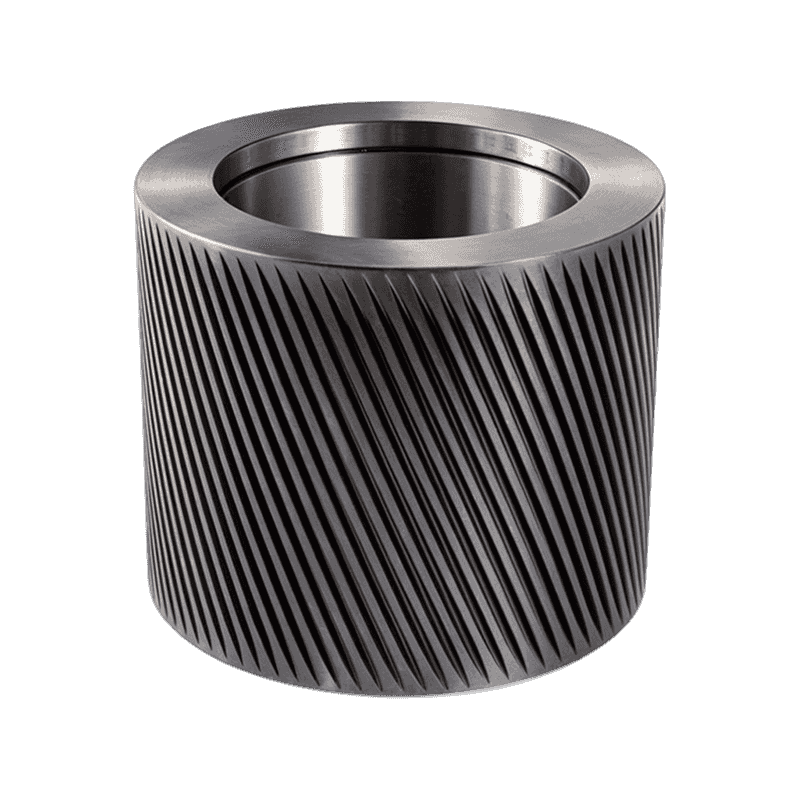
 Tổng quan về sản phẩm Con lăn hiệu suất cao chuyên dụng được chế tạo từ thép chịu lực GCr...Xem chi tiết
-
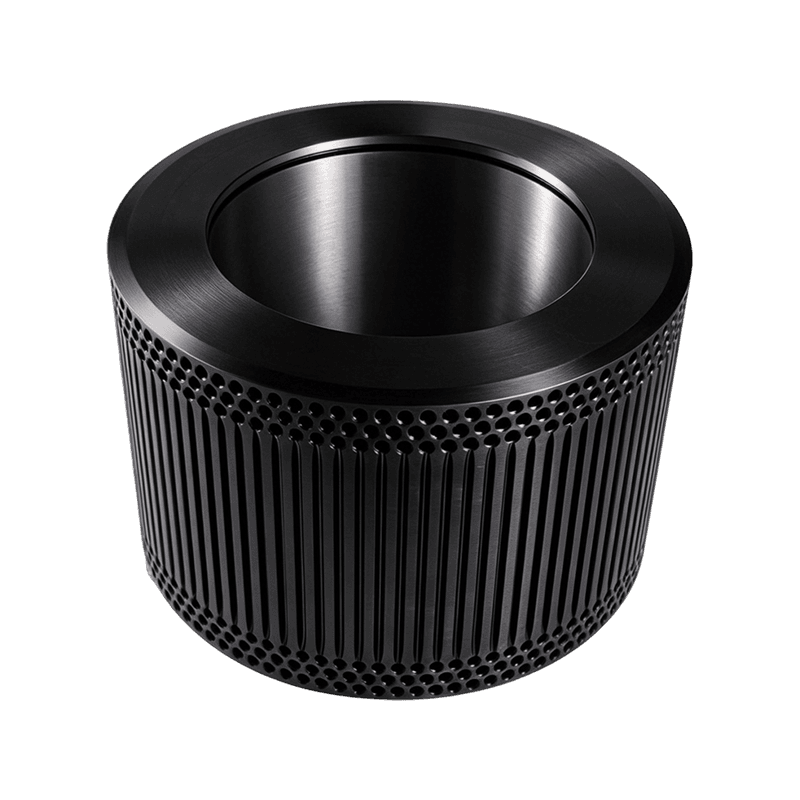
 Tổng quan về sản phẩm Vỏ con lăn áp lực đàn hồi được làm từ thép lò xo 60Si2Mn, được thiế...Xem chi tiết
-
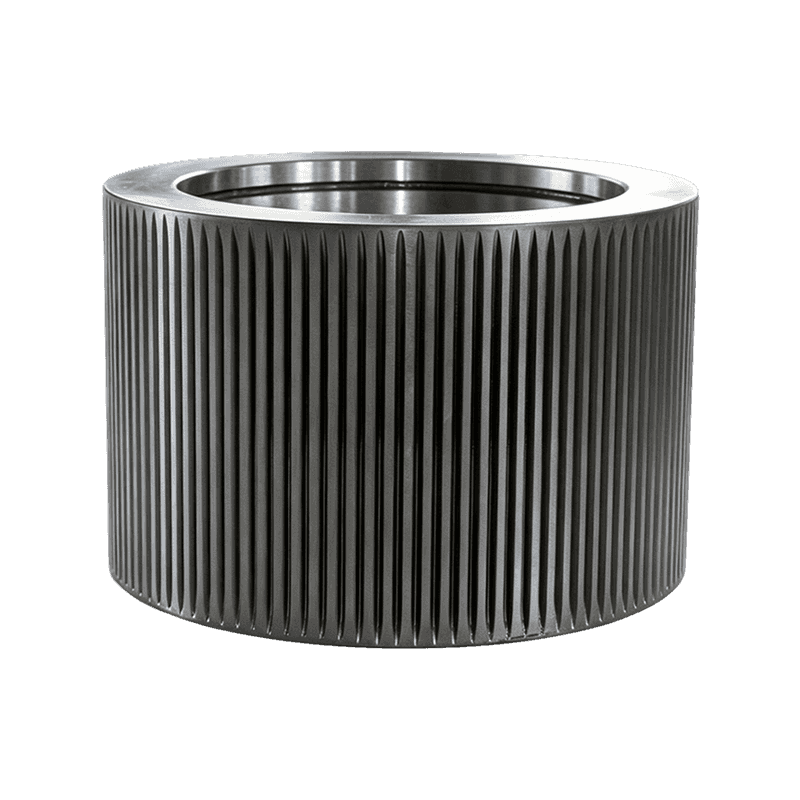
 Tổng quan về sản phẩm Con lăn áp lực bằng thép hợp kim linh hoạt và được sử dụng rộng rãi...Xem chi tiết
-
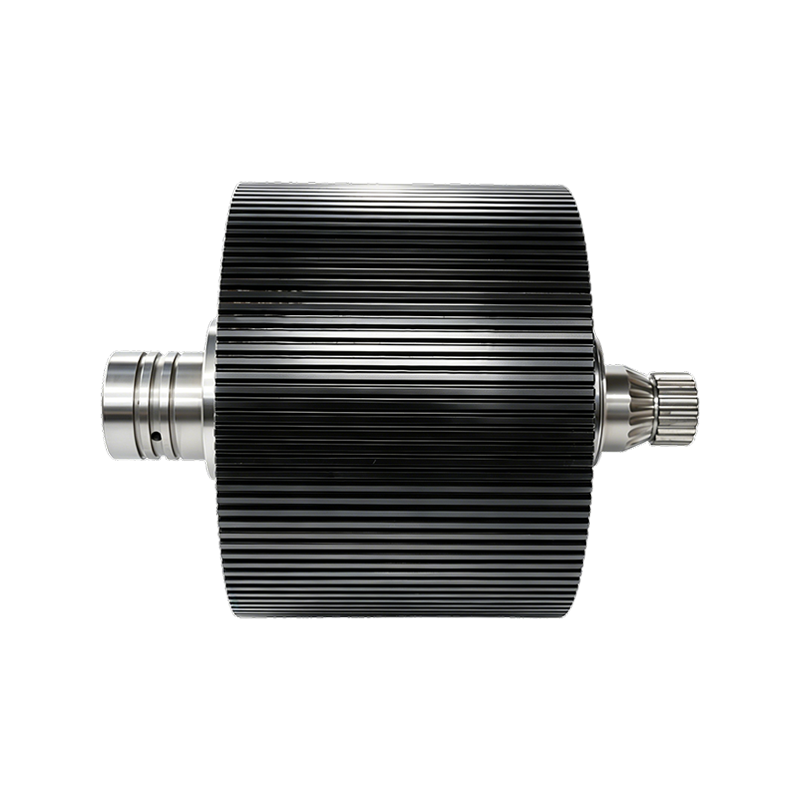
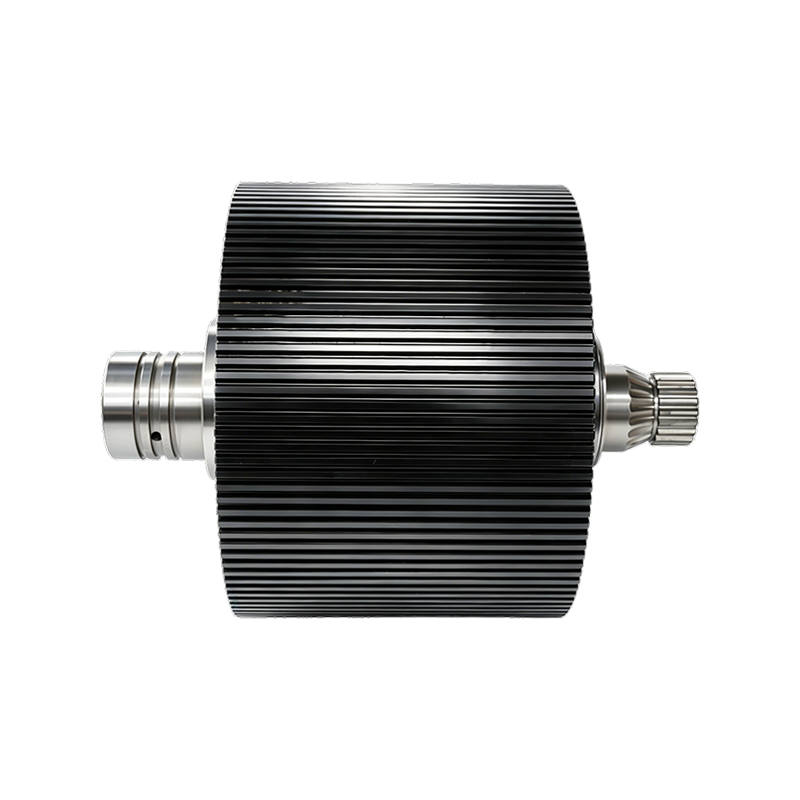
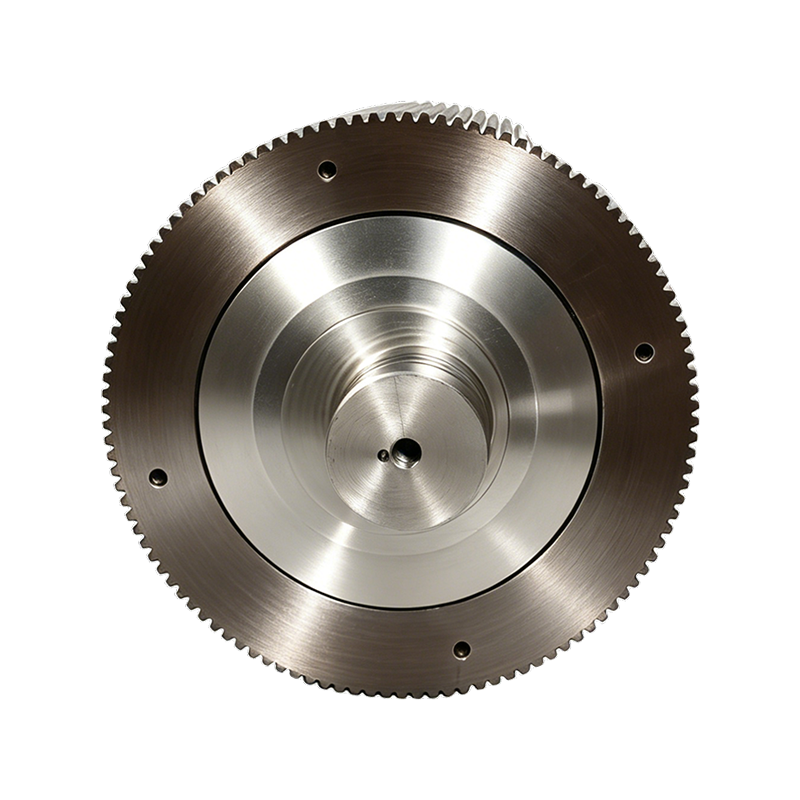
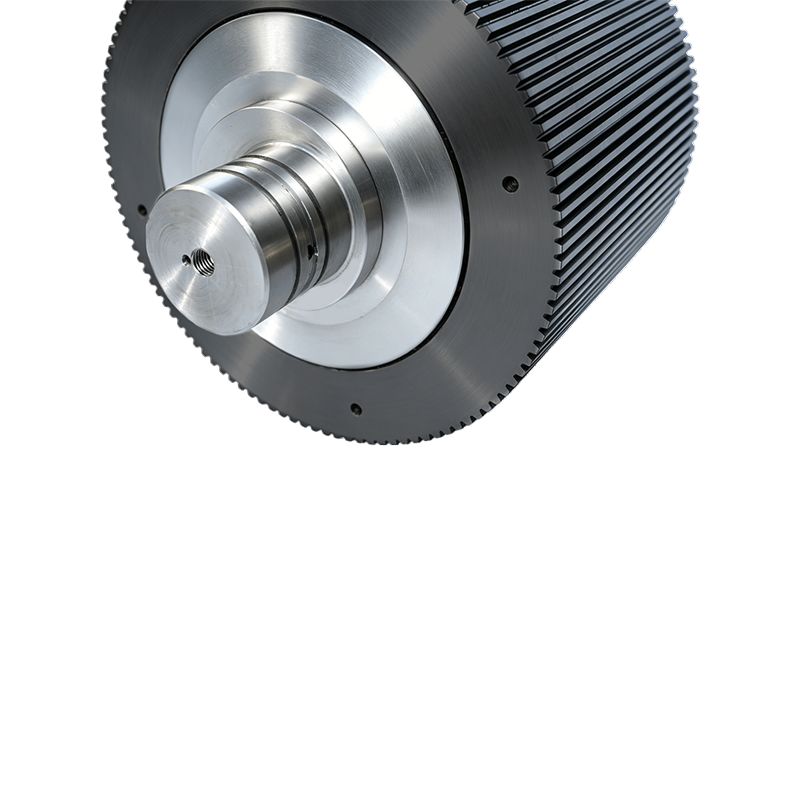
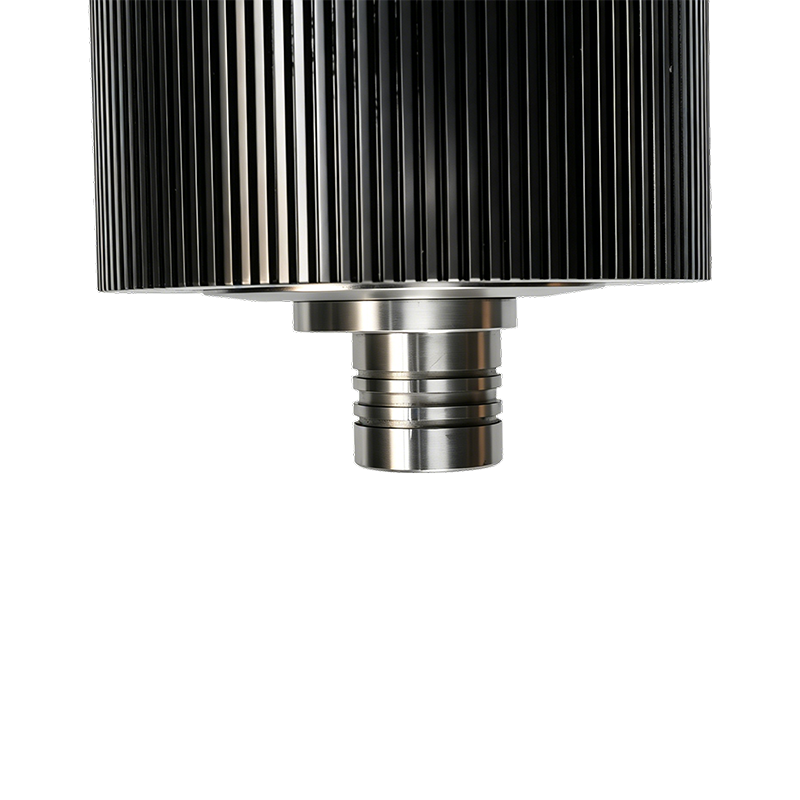
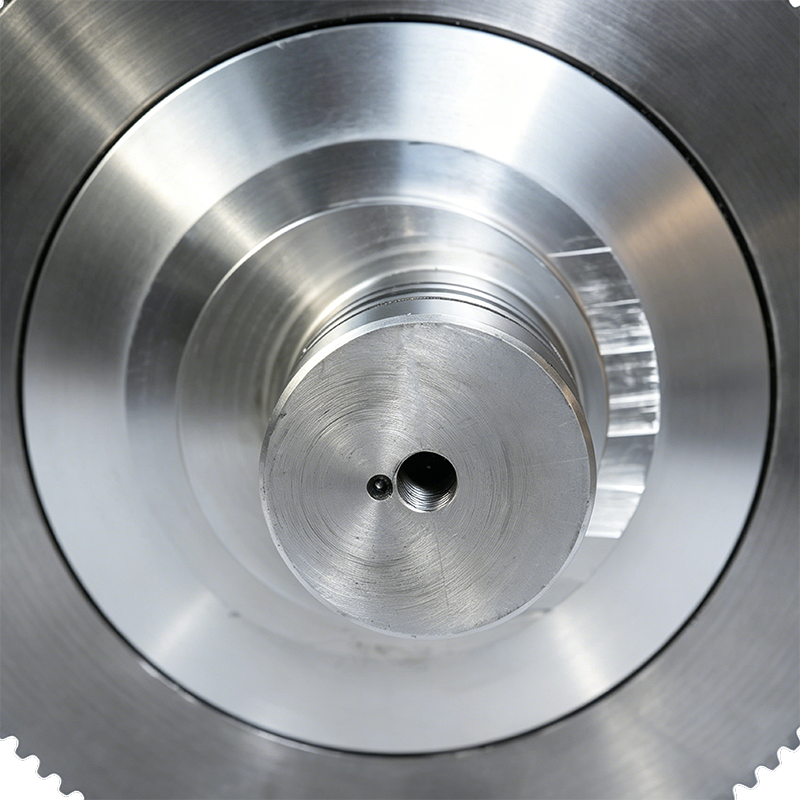
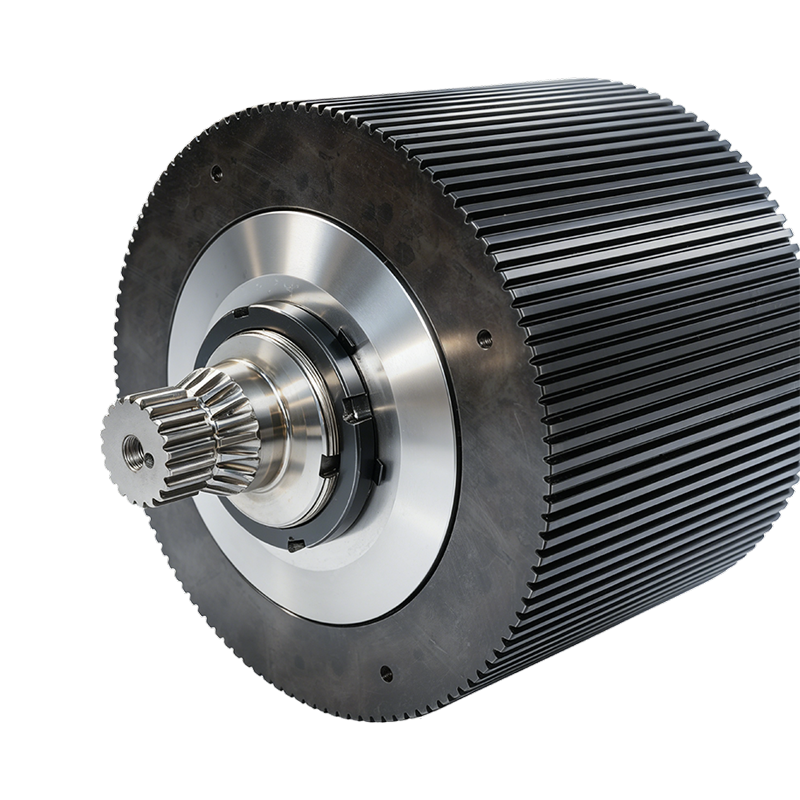
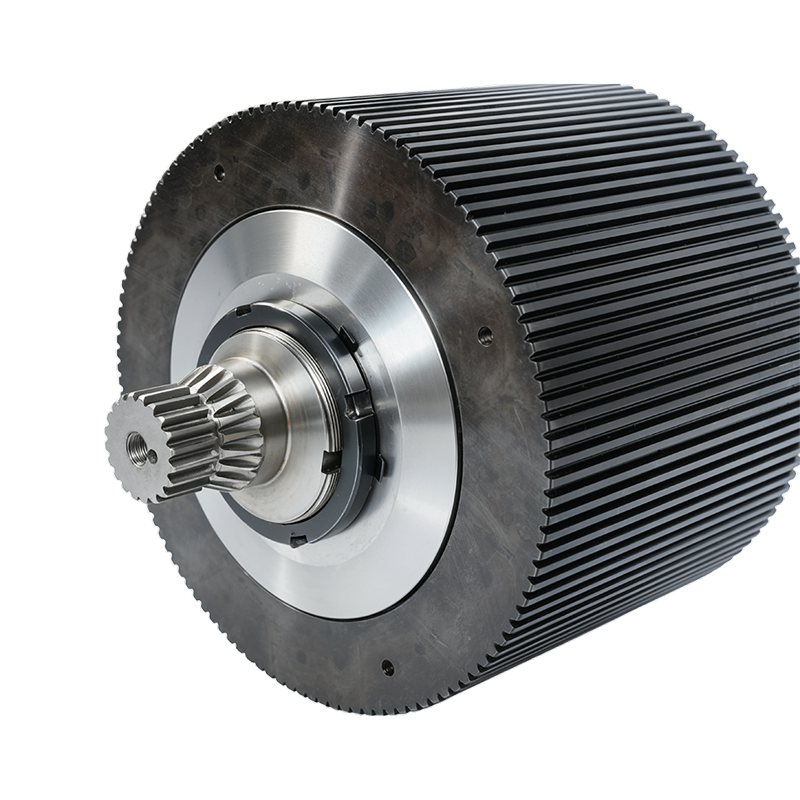
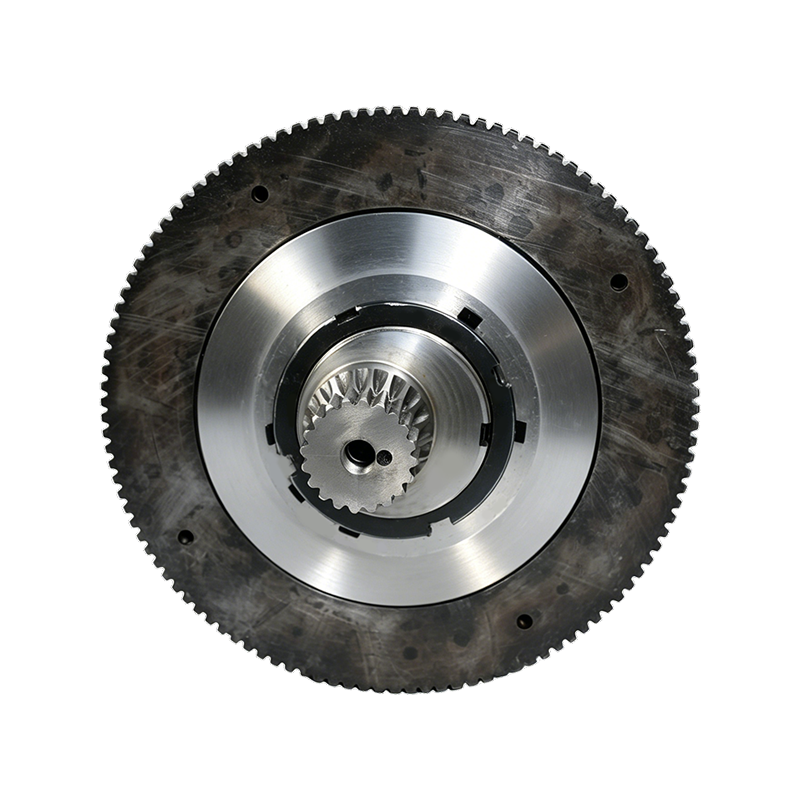
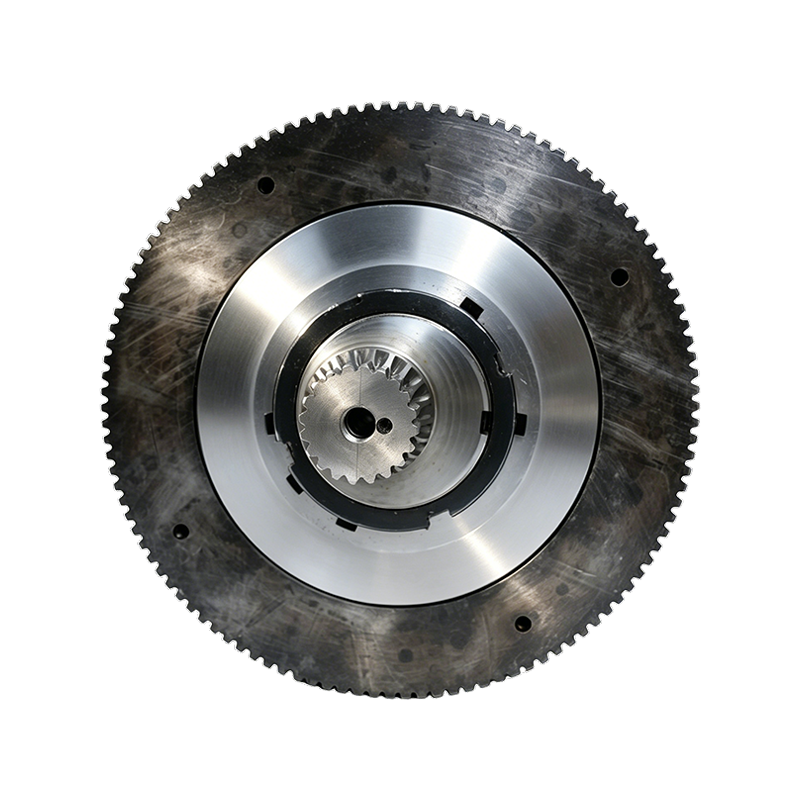
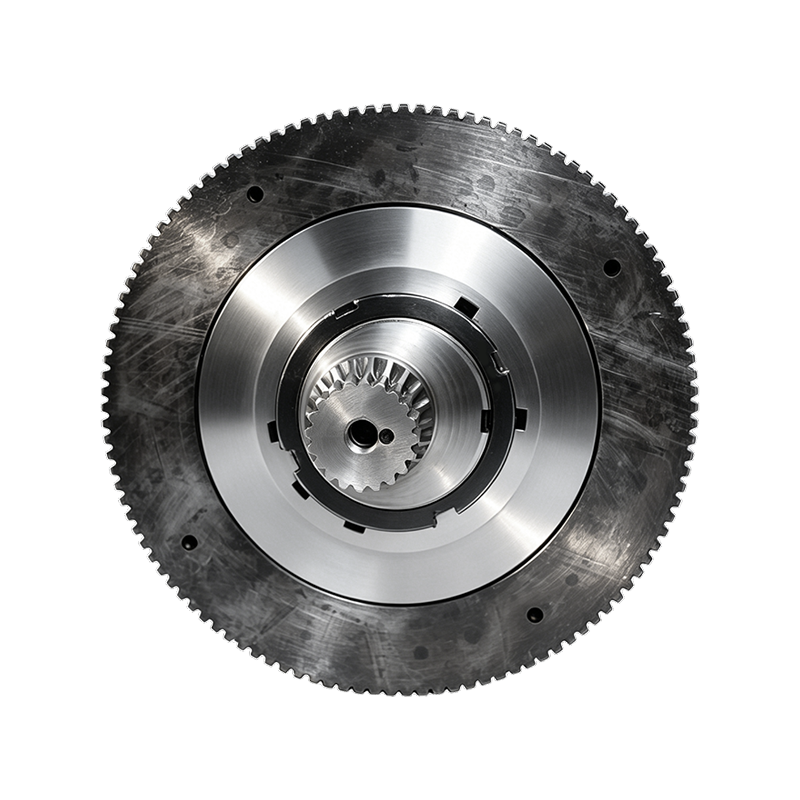
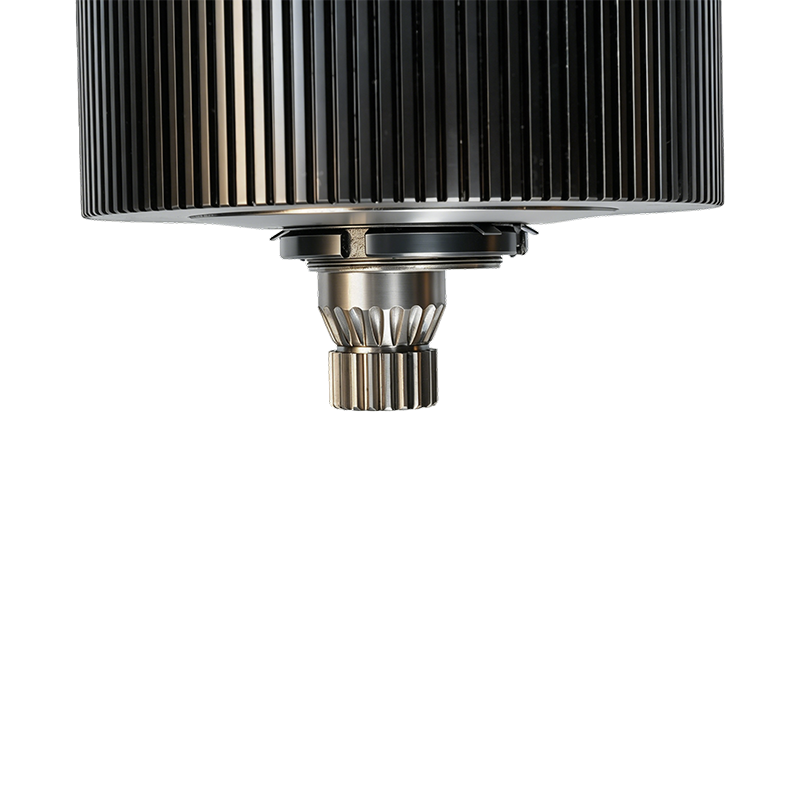
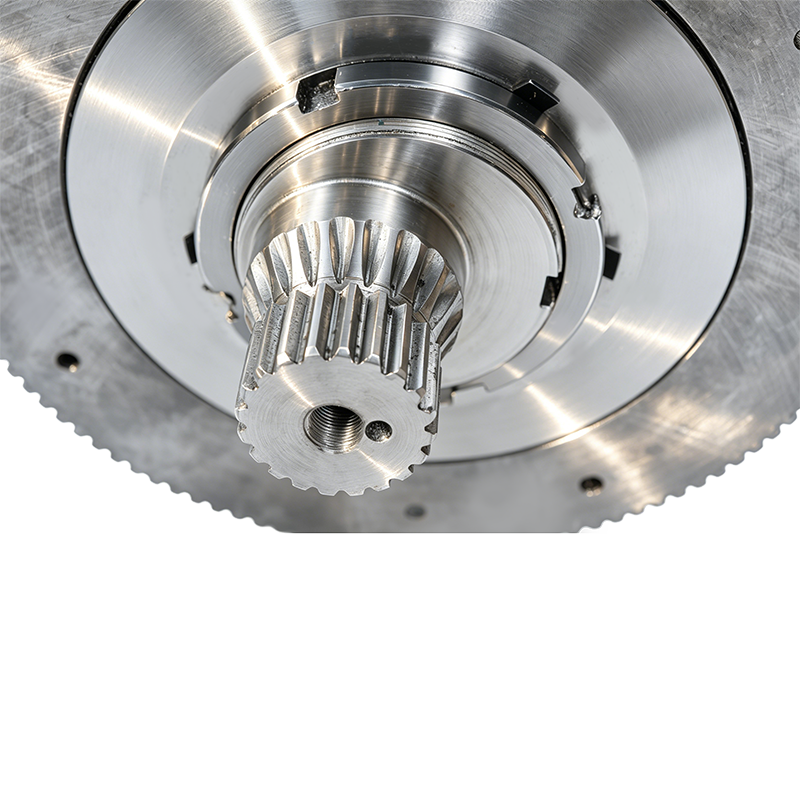
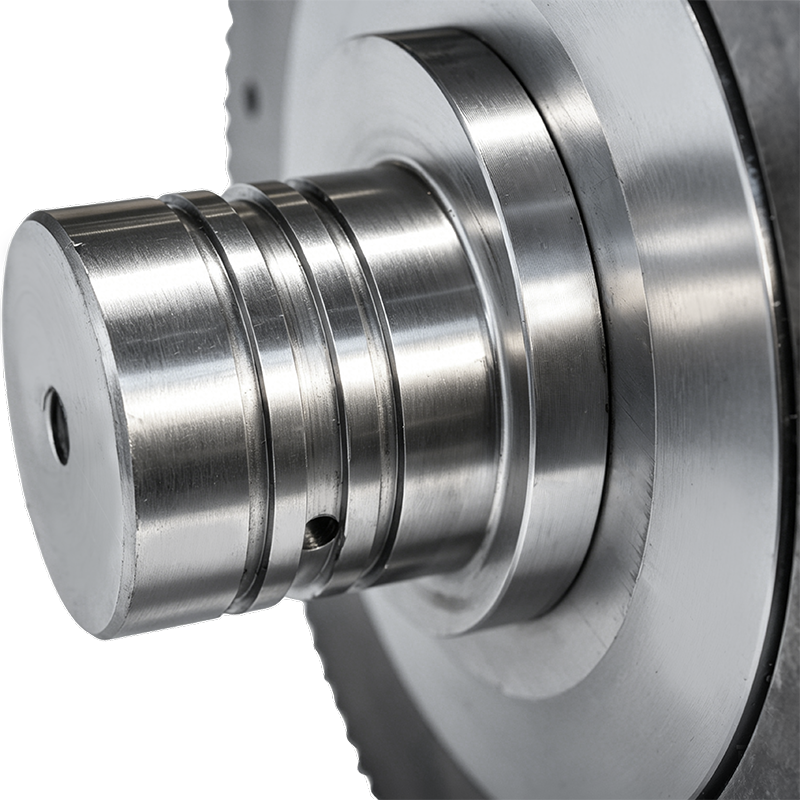 Tổng quan về sản phẩm Bộ lắp ráp vỏ con lăn máy nghiền viên năng suất cao là một thành ph...Xem chi tiết
-
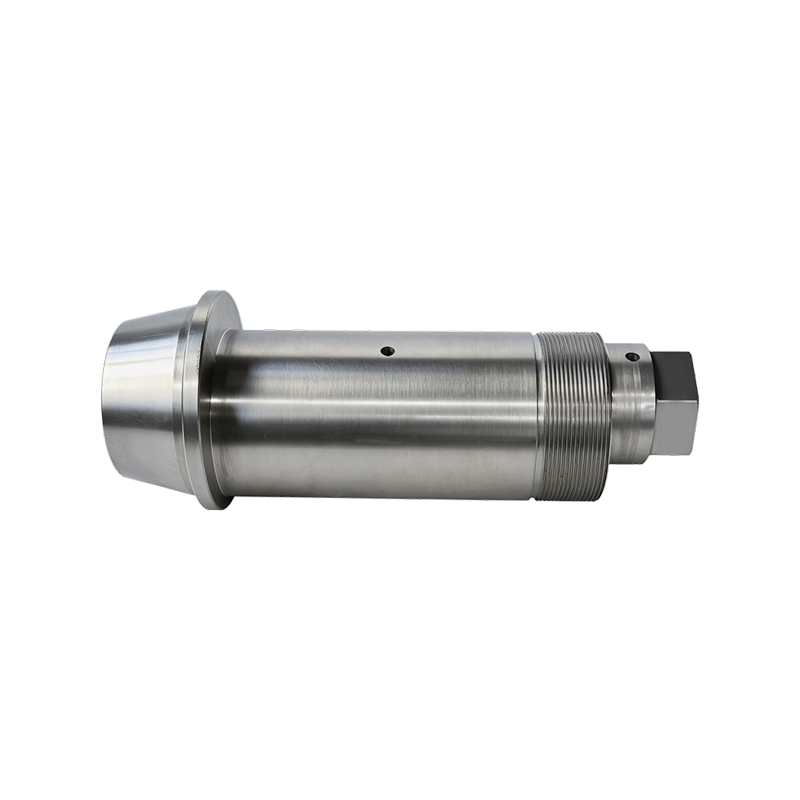
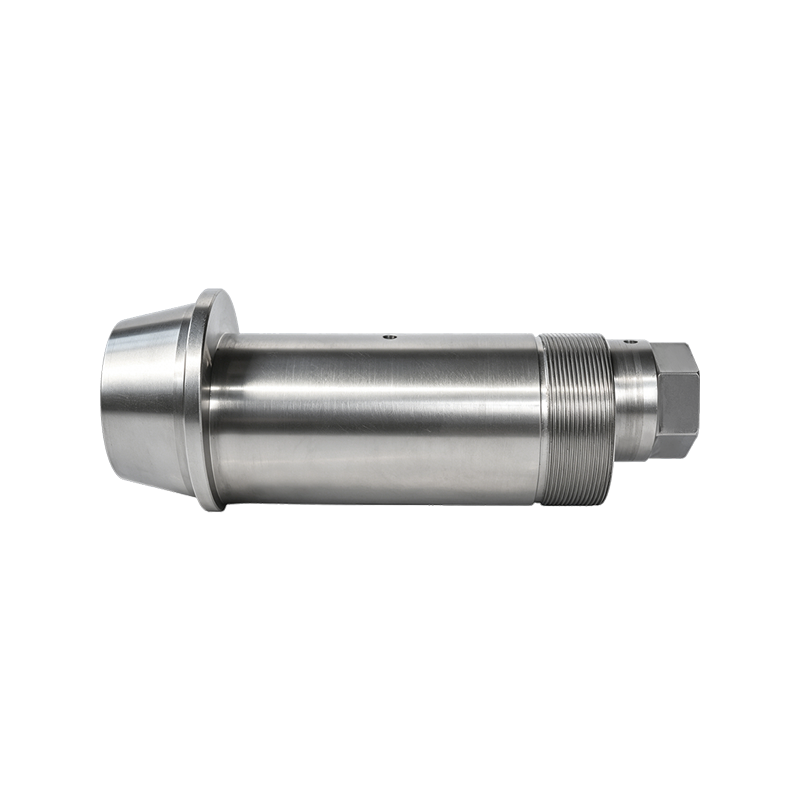 Tổng quan về sản phẩm: Trục lệch tâm 42CrMo là thành phần thép hợp kim cường độ cao được ...Xem chi tiết
-
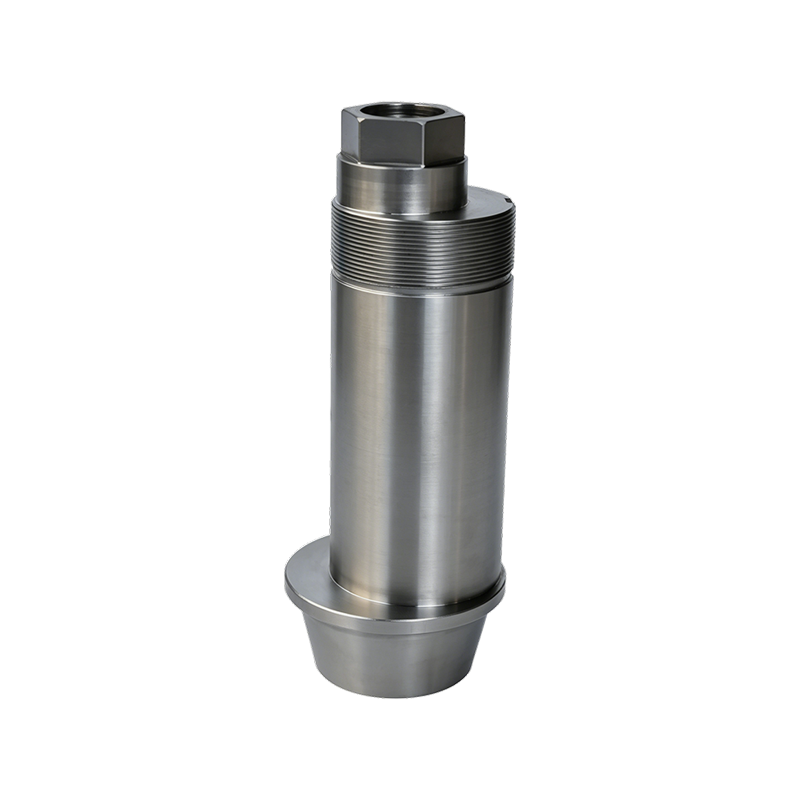
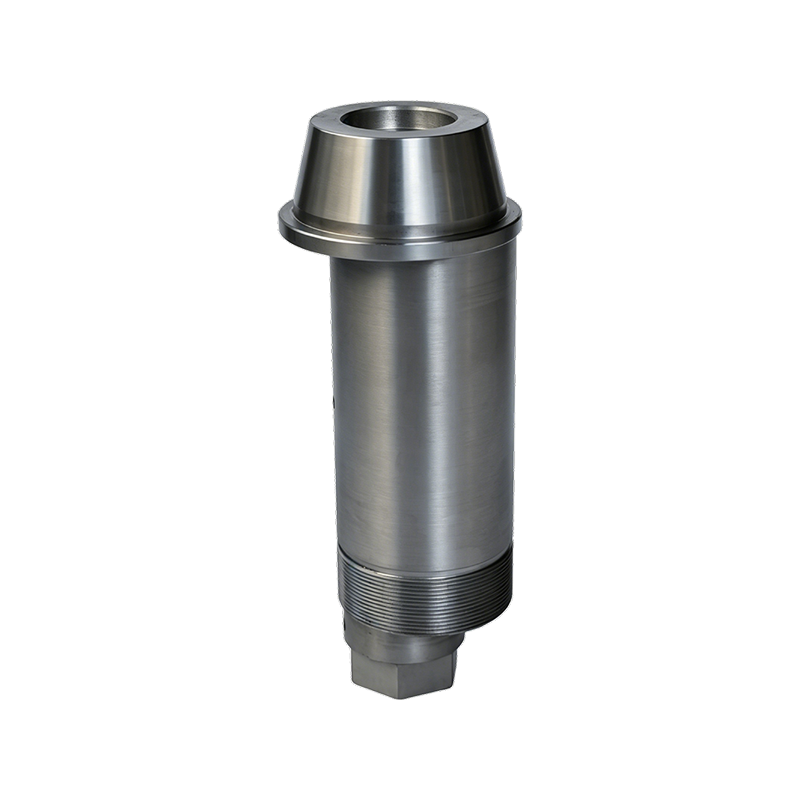
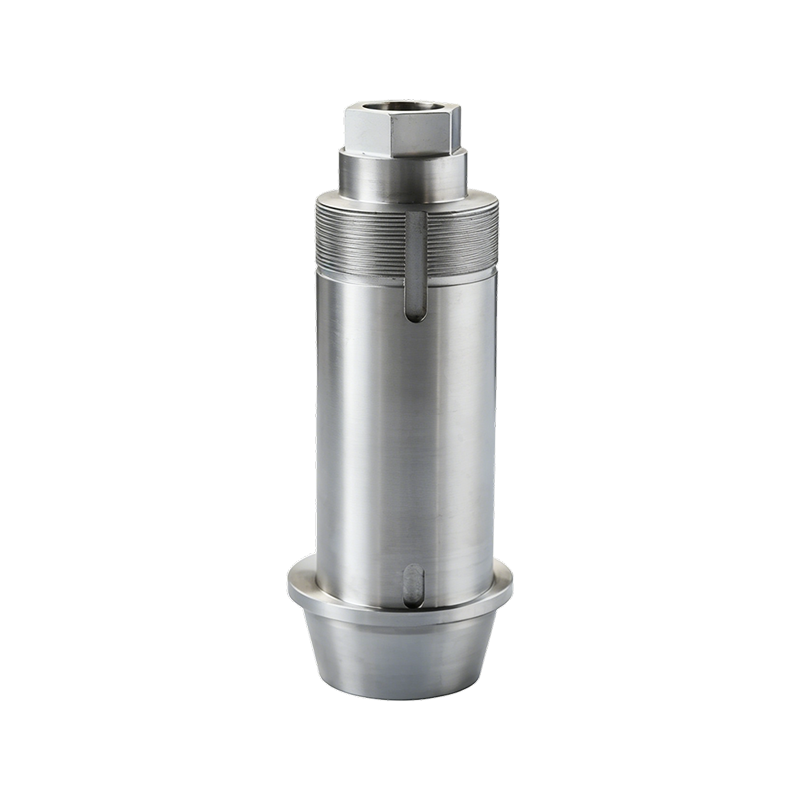
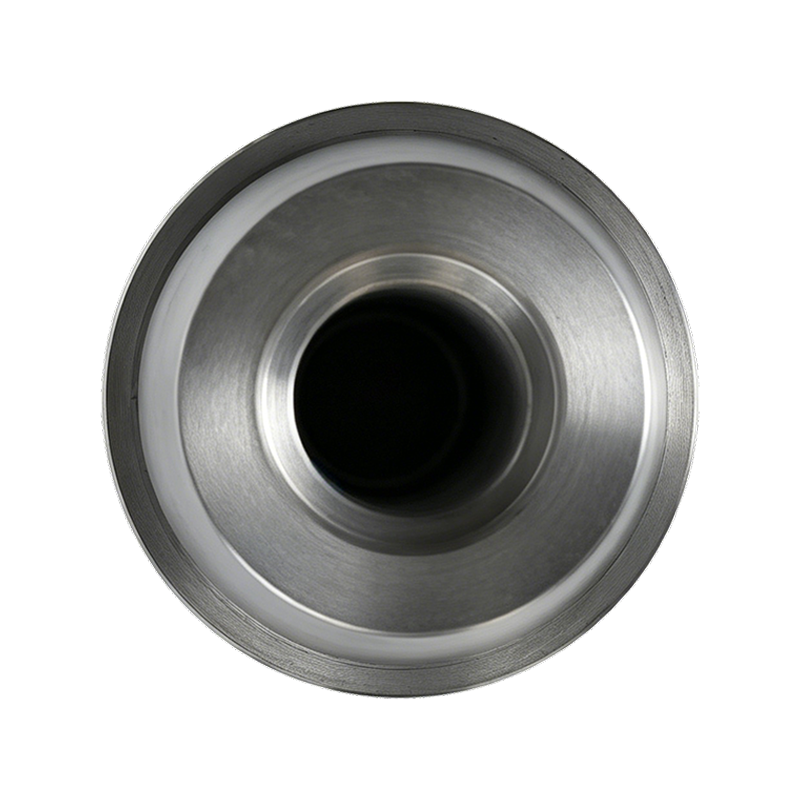
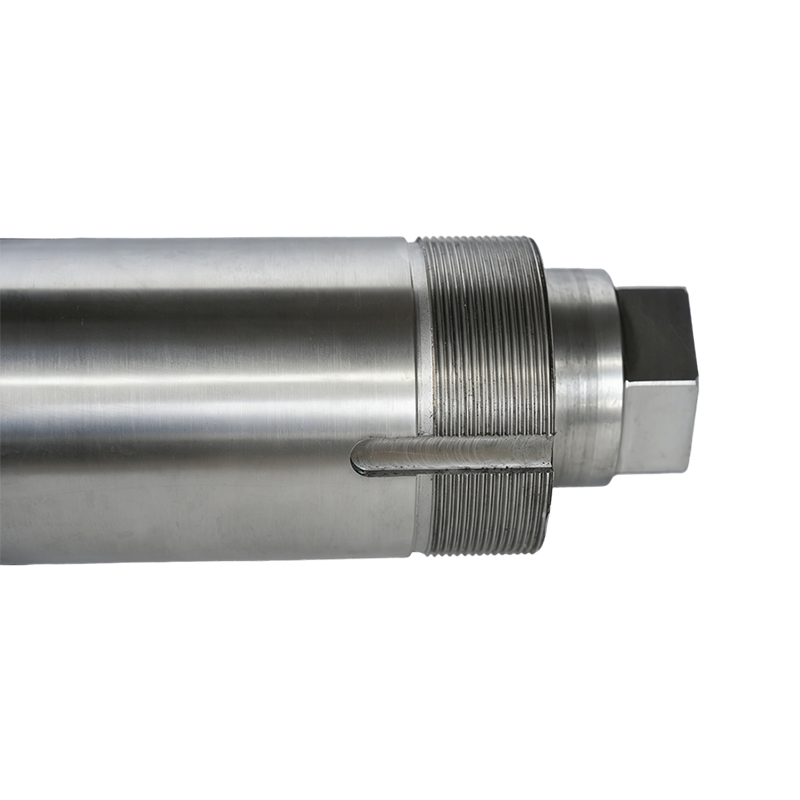
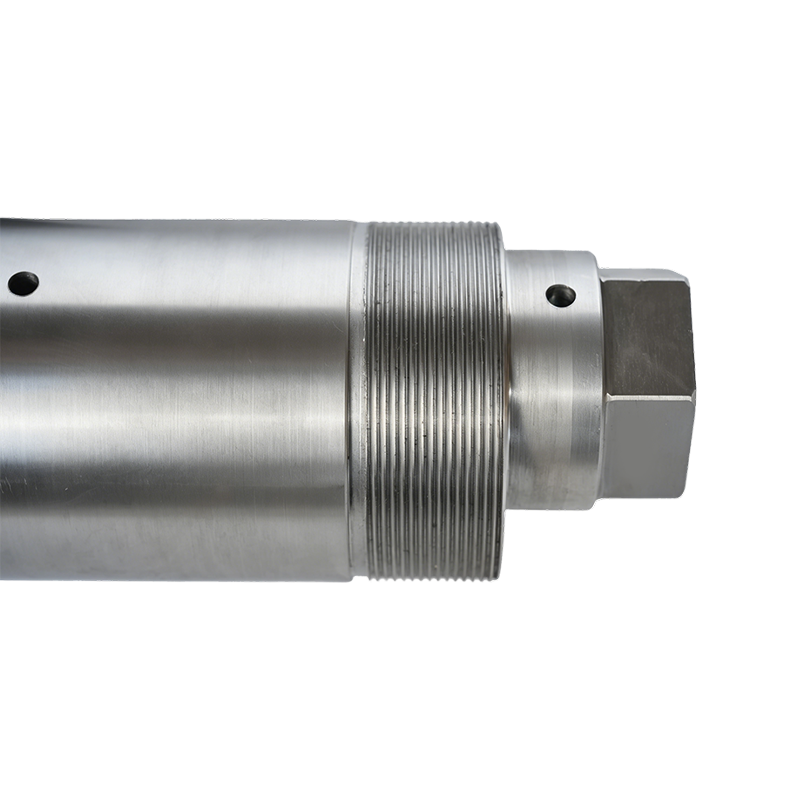
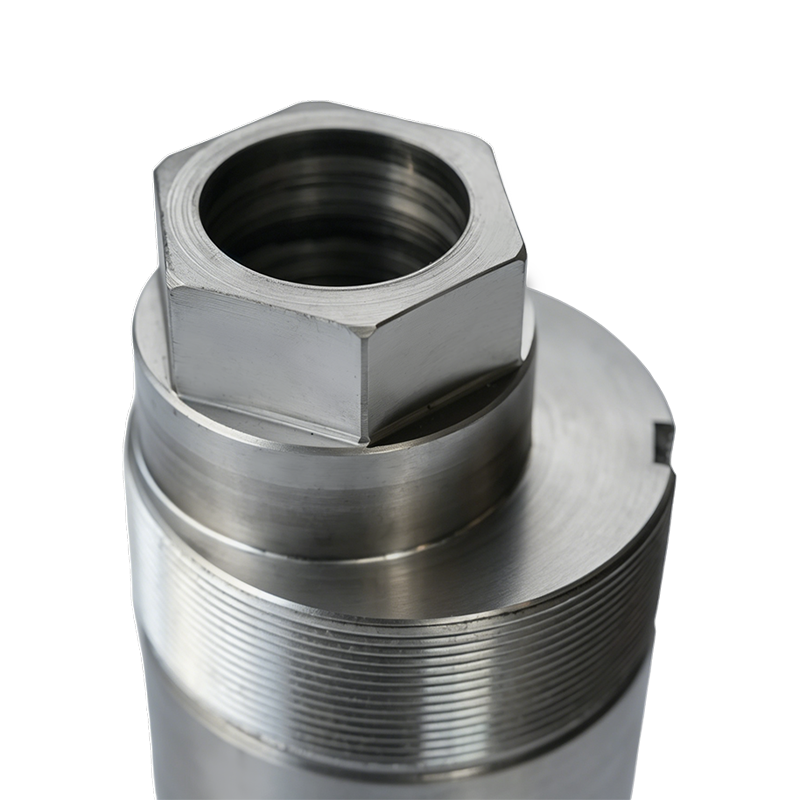
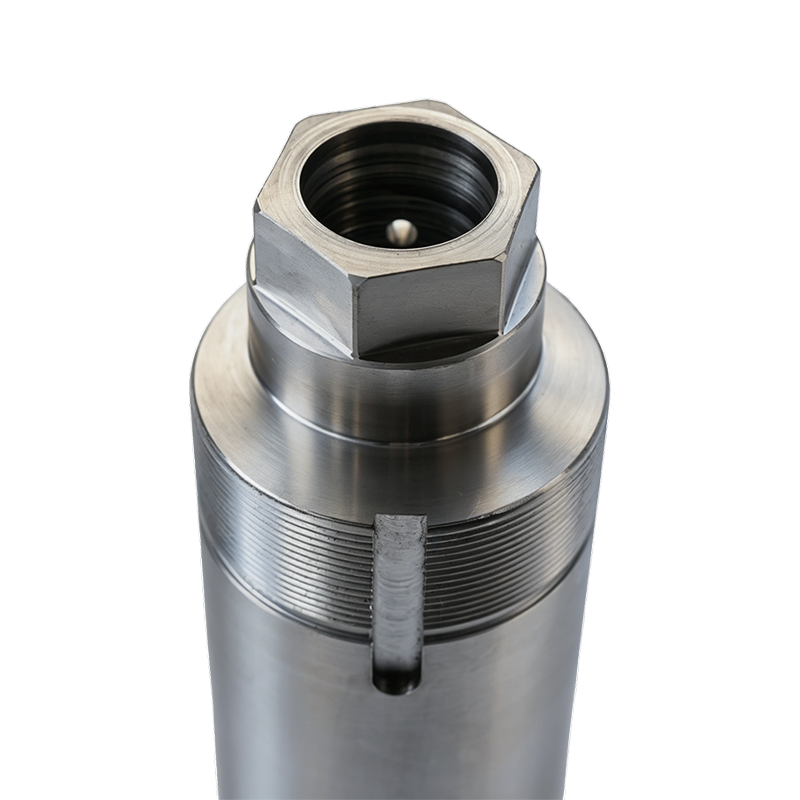
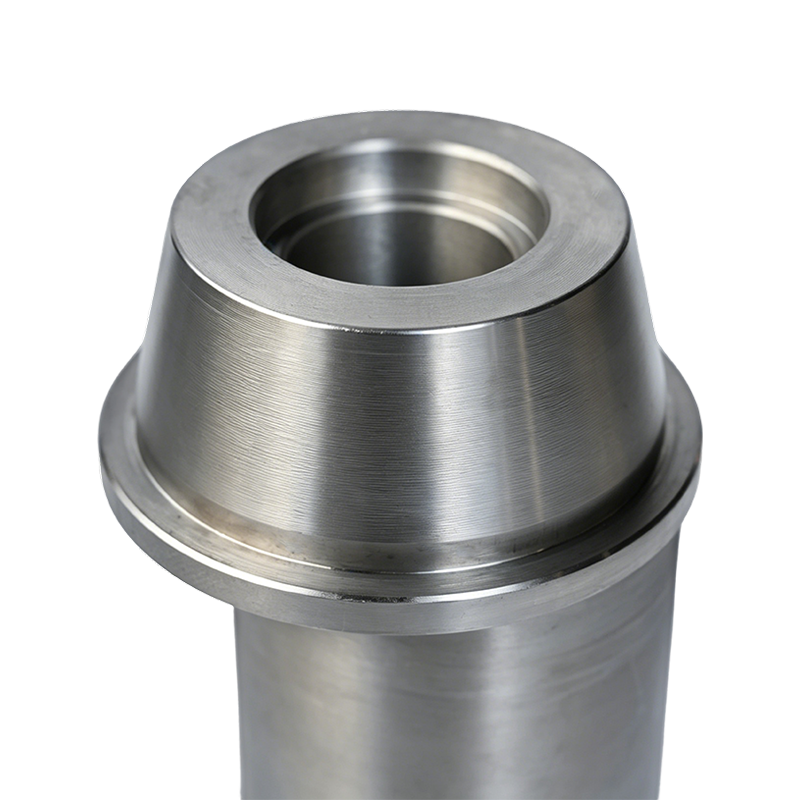 Tổng quan về sản phẩm: Trục lệch tâm này là một bộ phận được thiết kế chính xác được làm ...Xem chi tiết
-
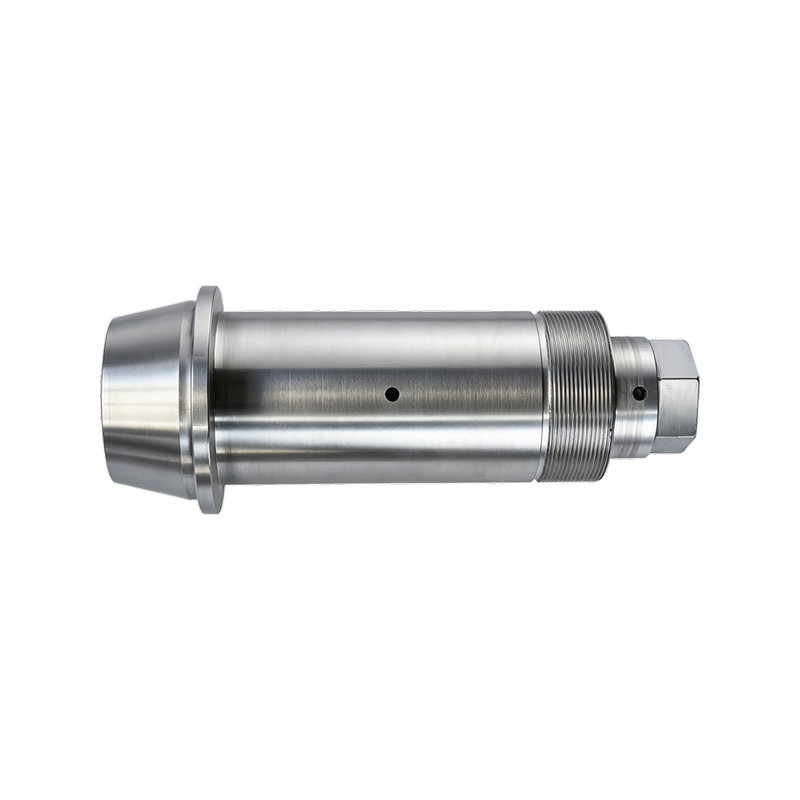
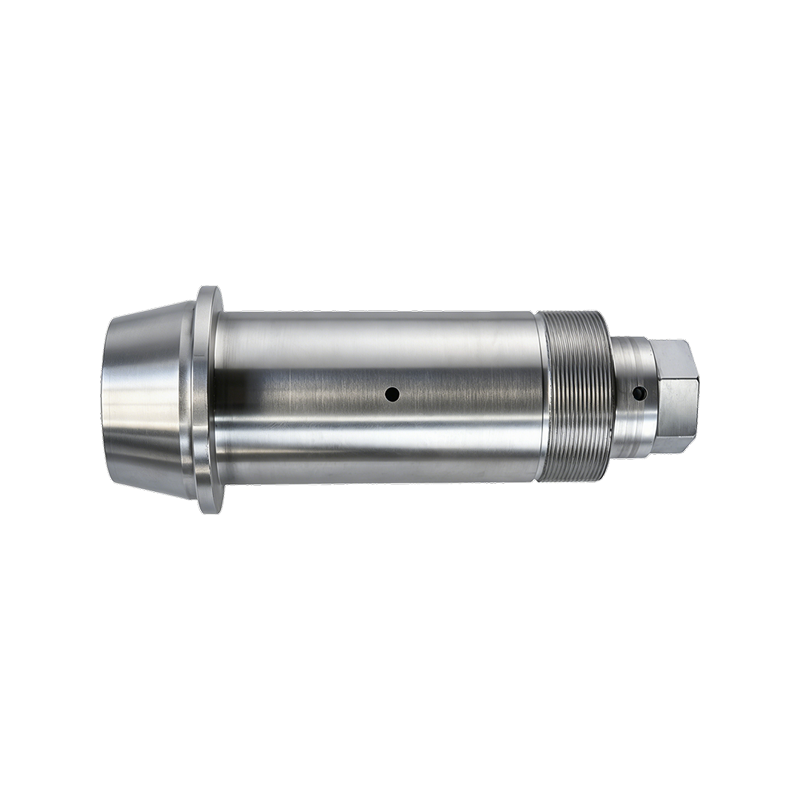 Tổng quan về sản phẩm: Trục lệch tâm 40Cr là một thành phần thép hợp kim được sản xuất để...Xem chi tiết
-
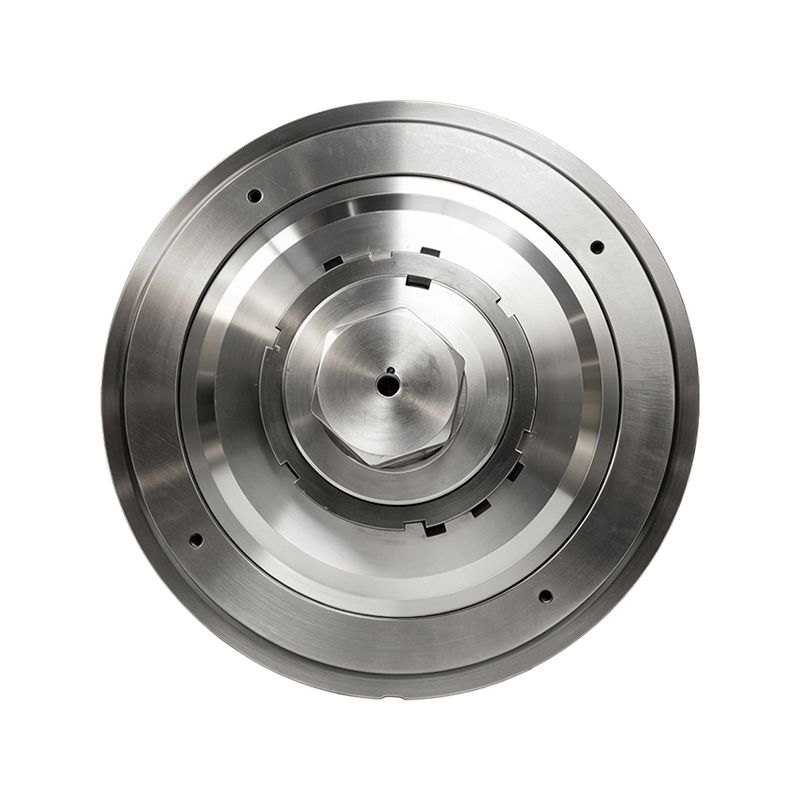
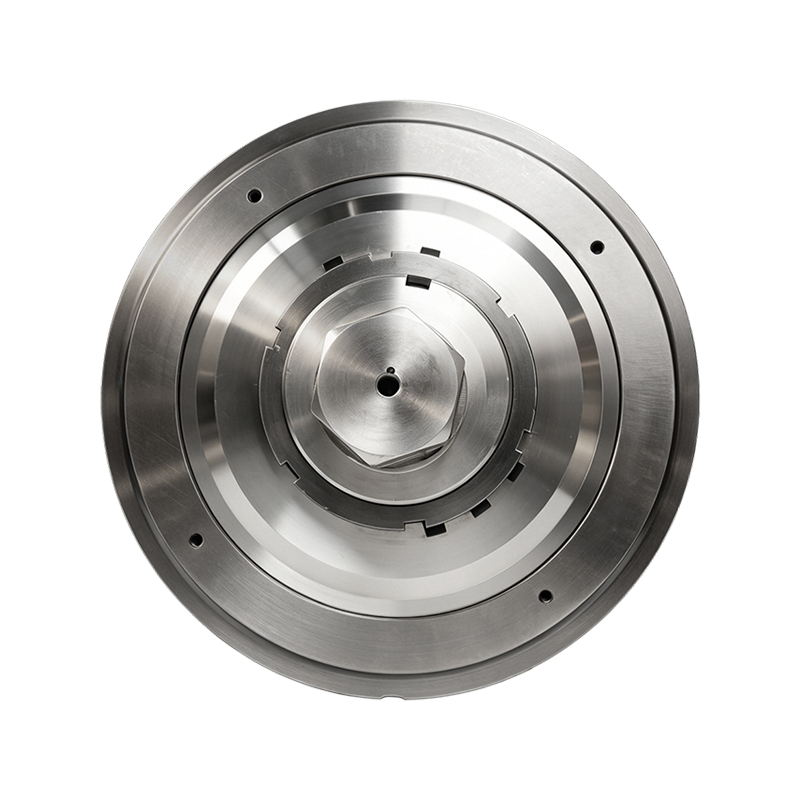
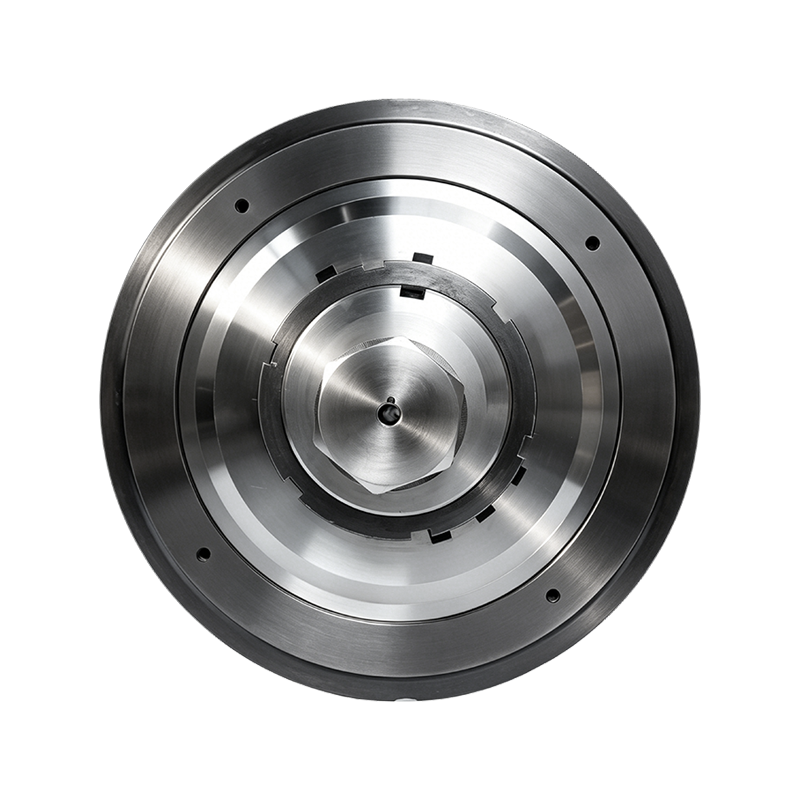
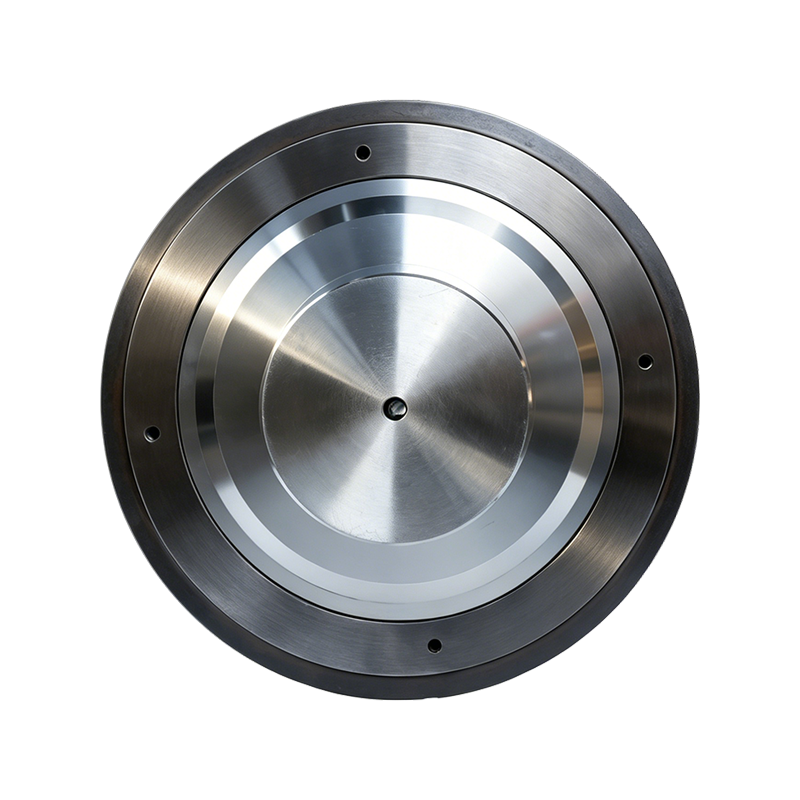
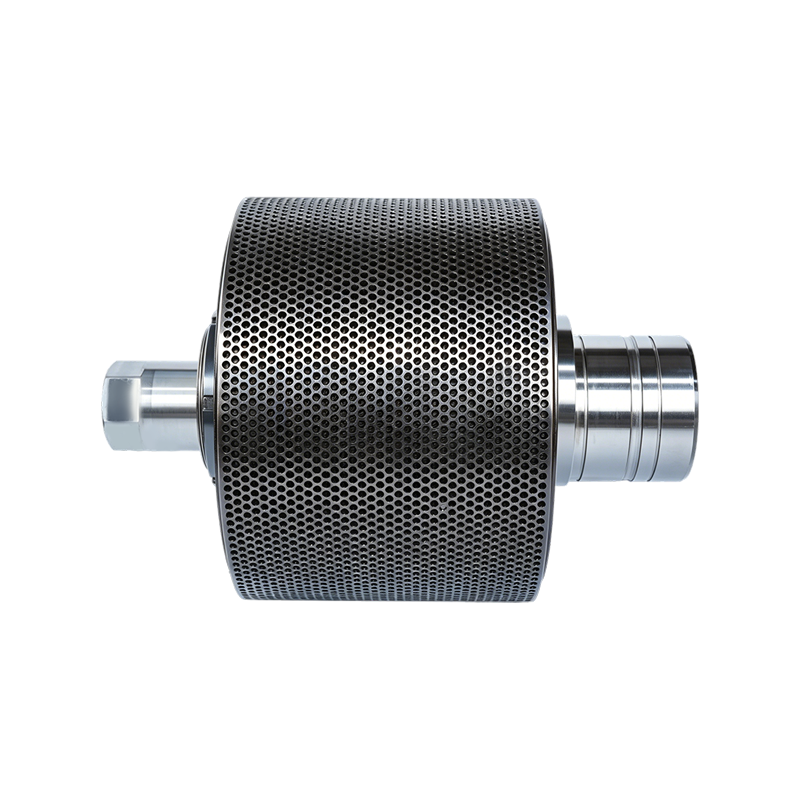
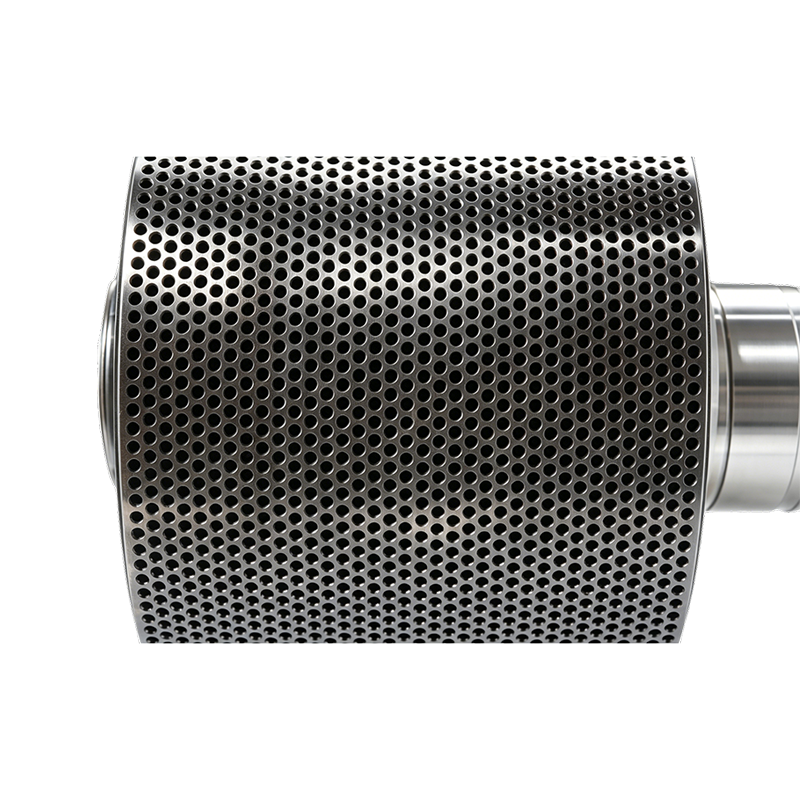
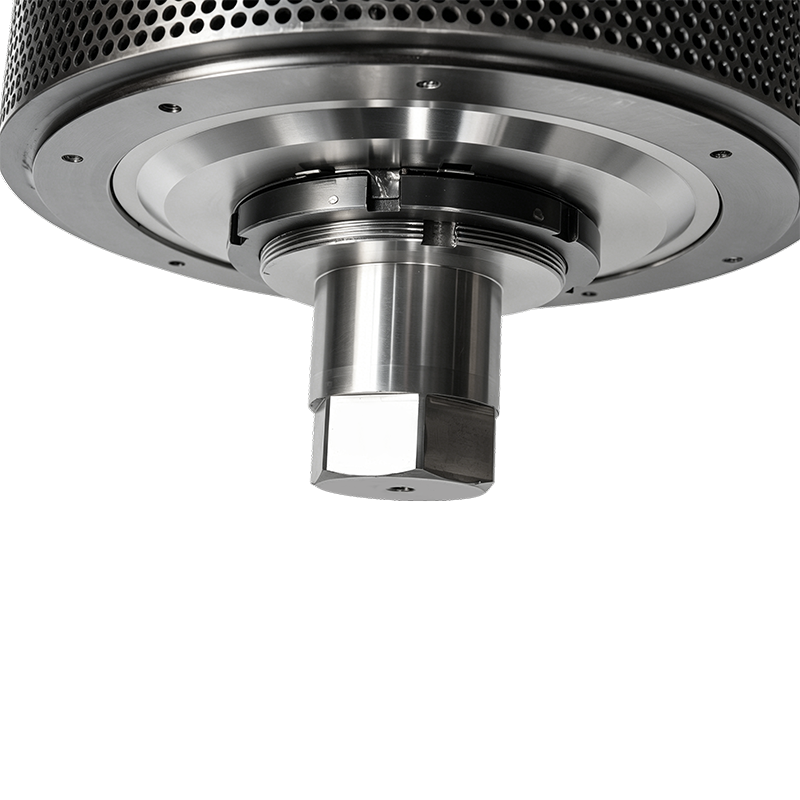
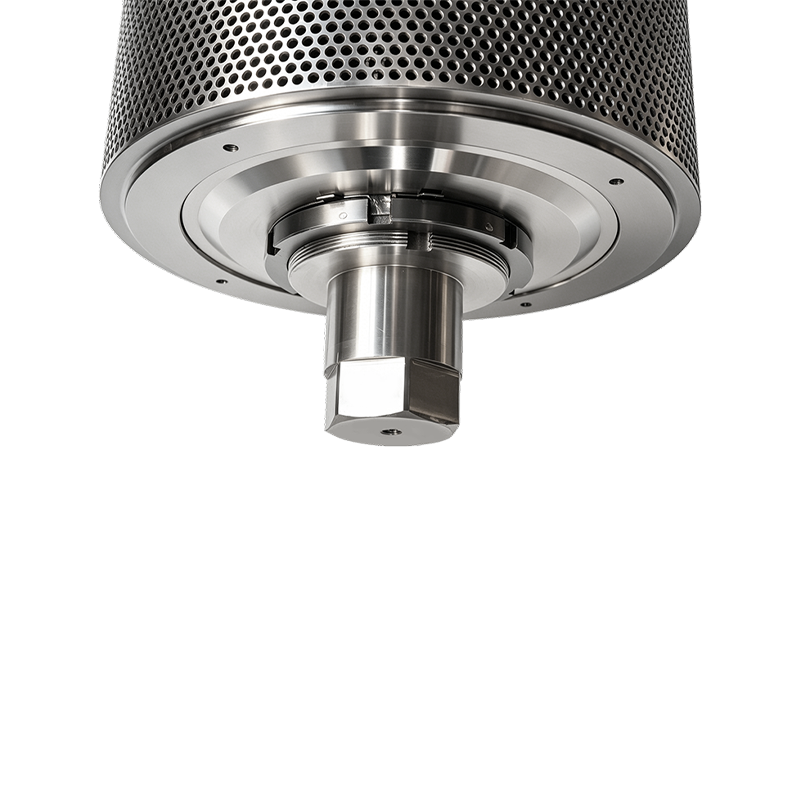
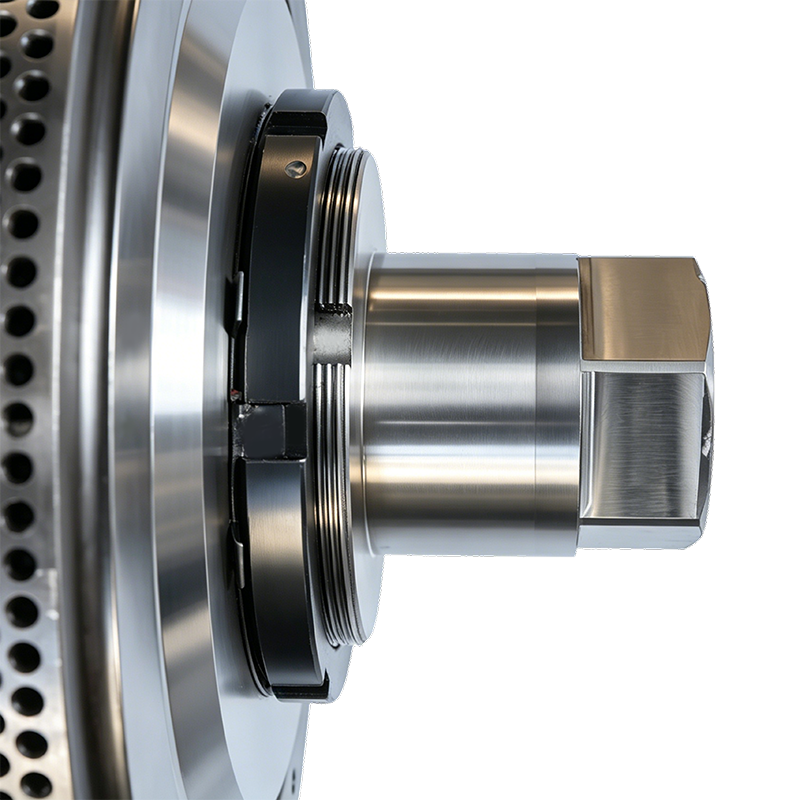
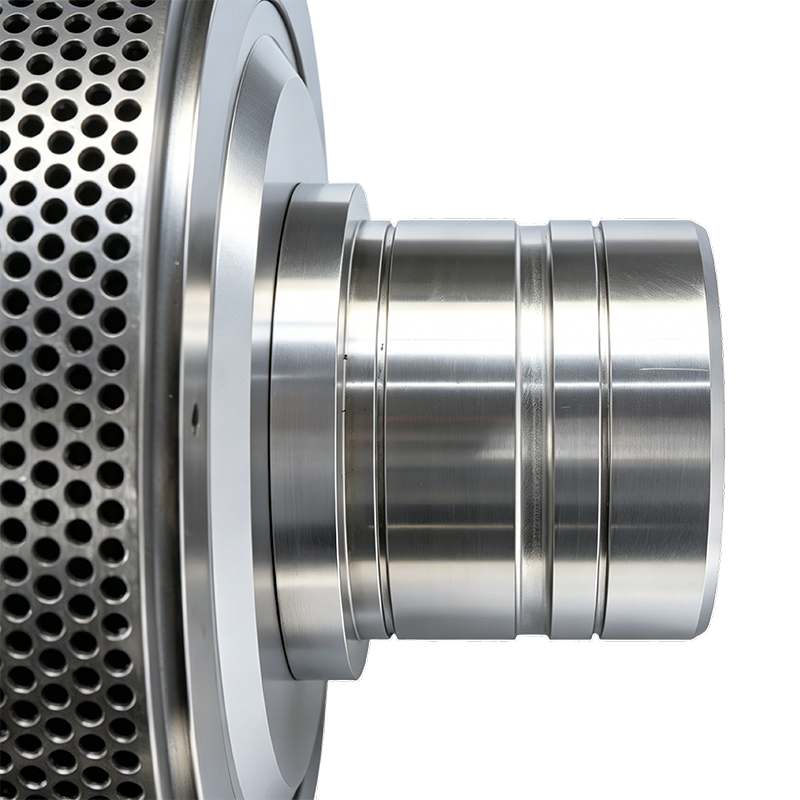
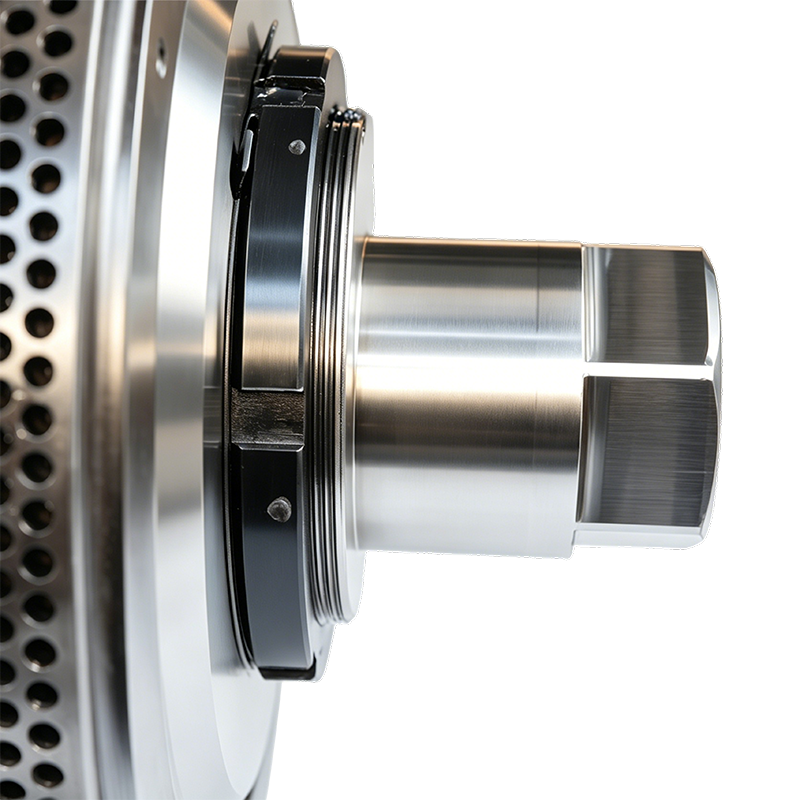
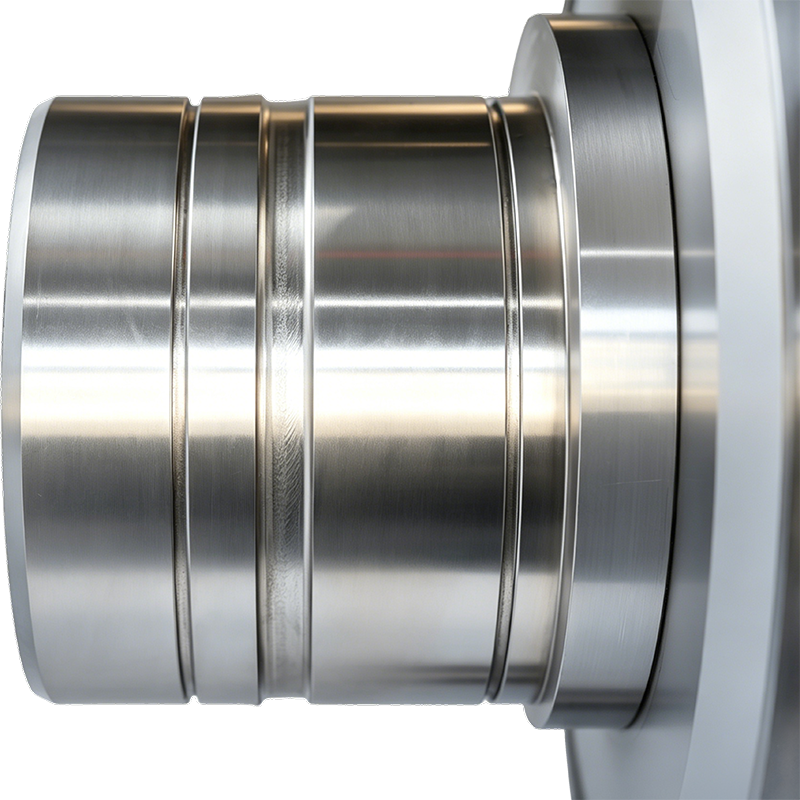
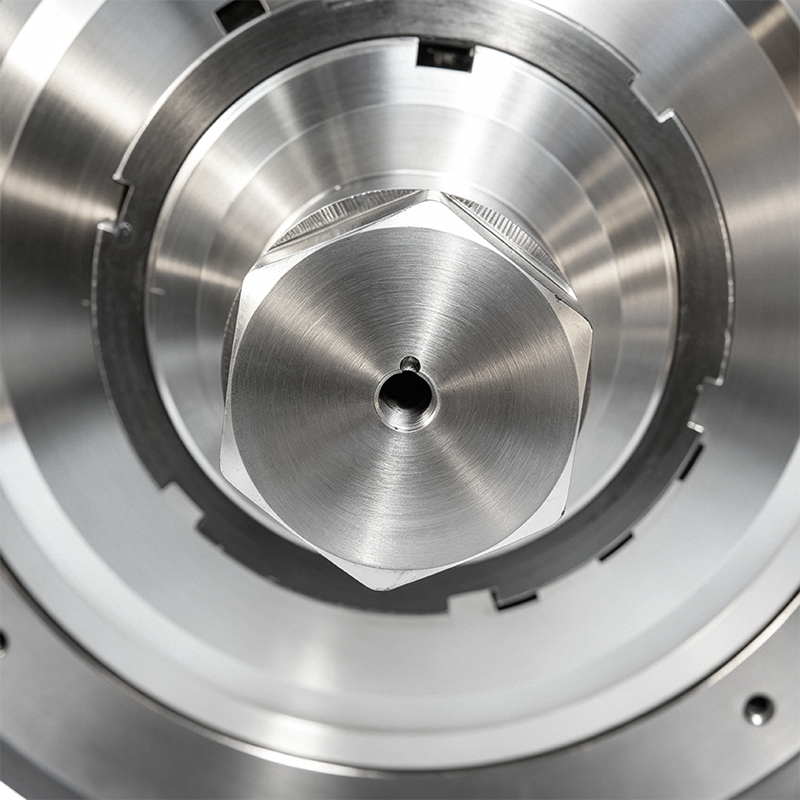 Tổng quan về sản phẩm Sản phẩm này là một Tuyến thép 45 # được gia công chính xác (Vỏ ổ t...Xem chi tiết
-
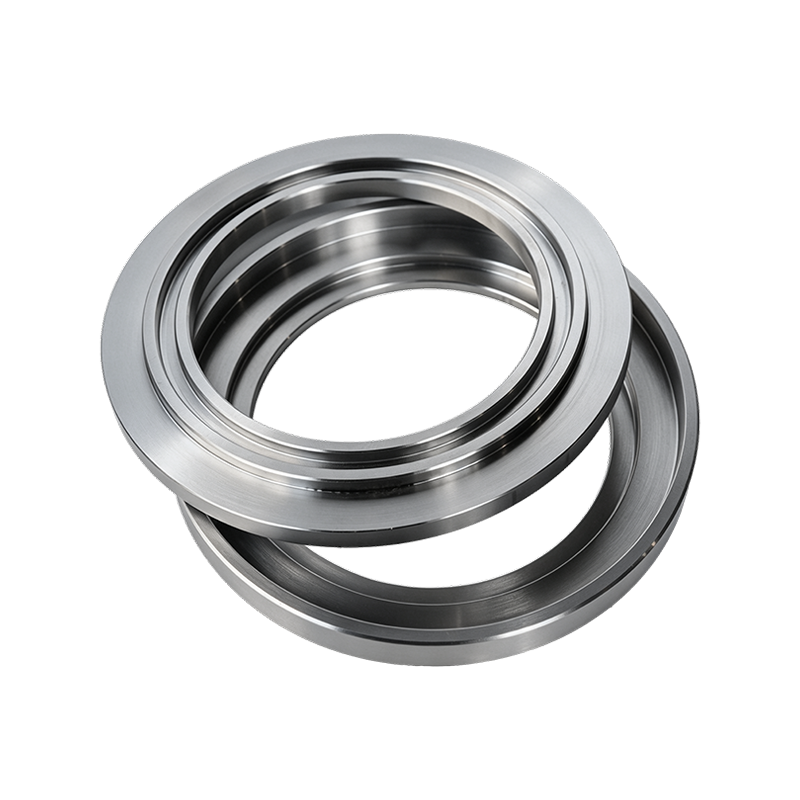
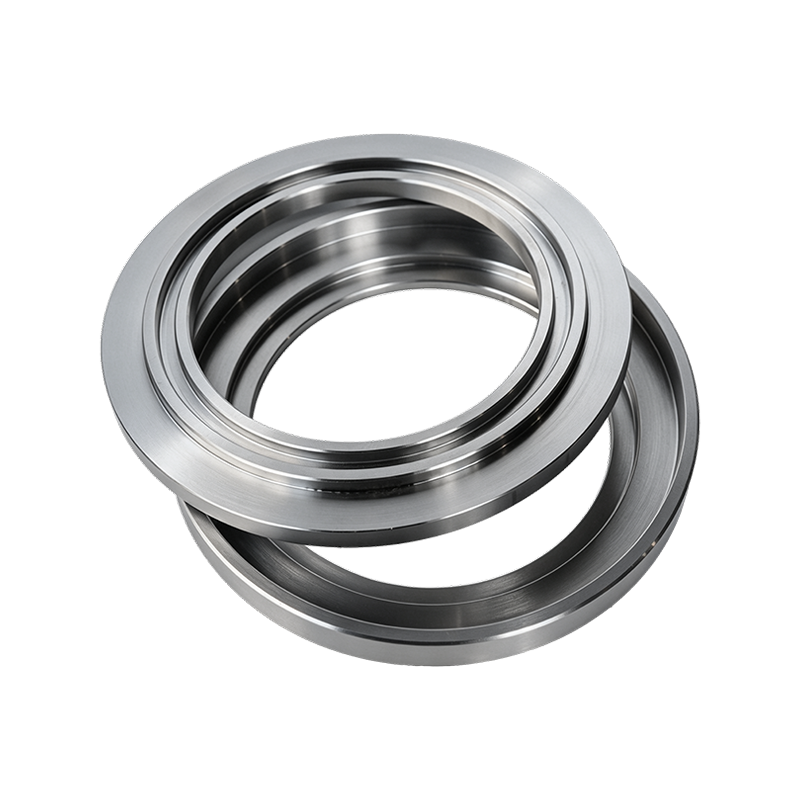
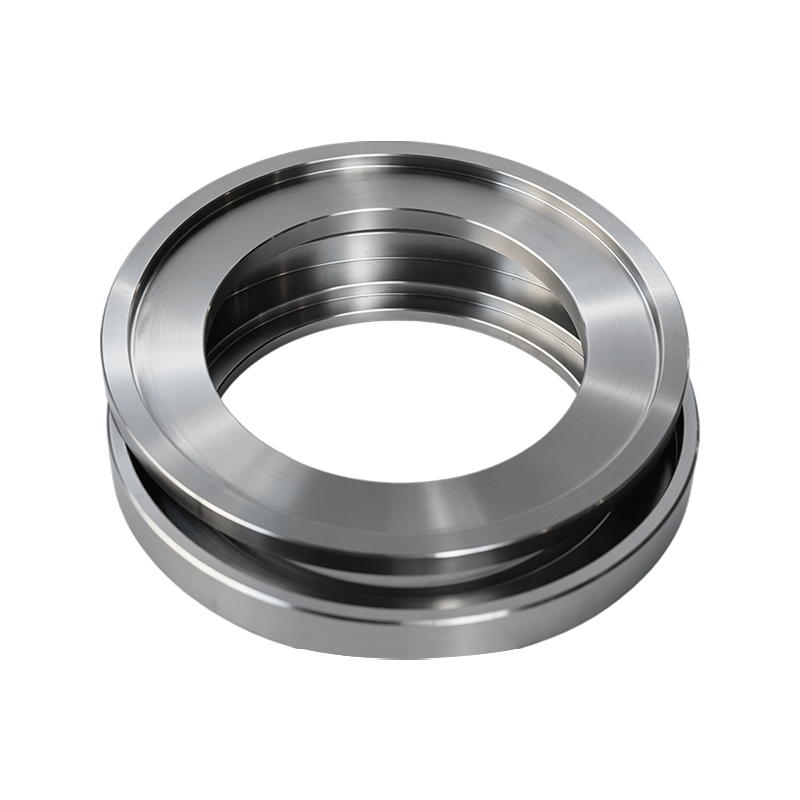
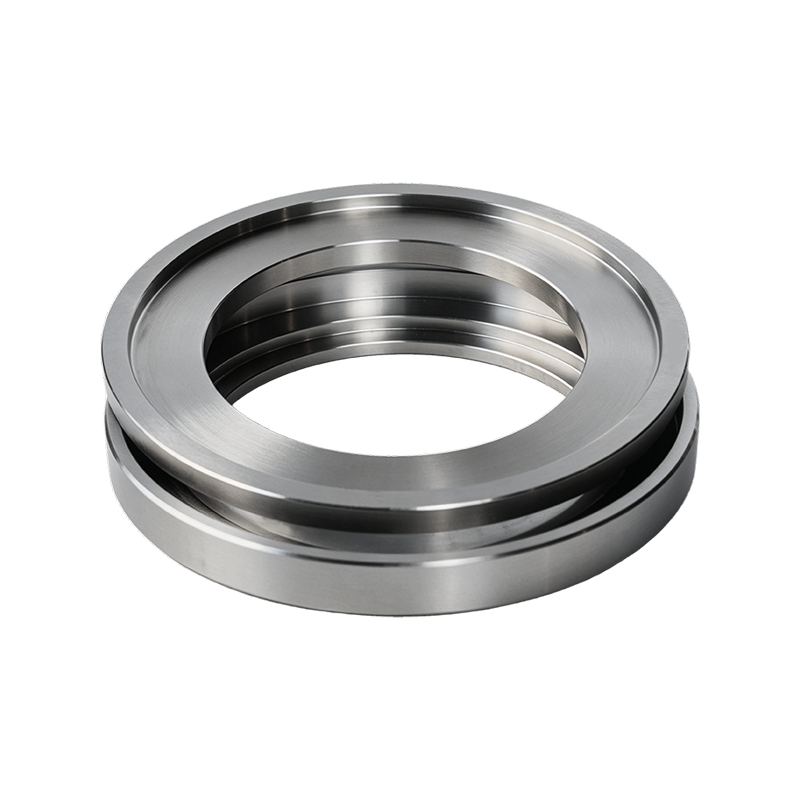
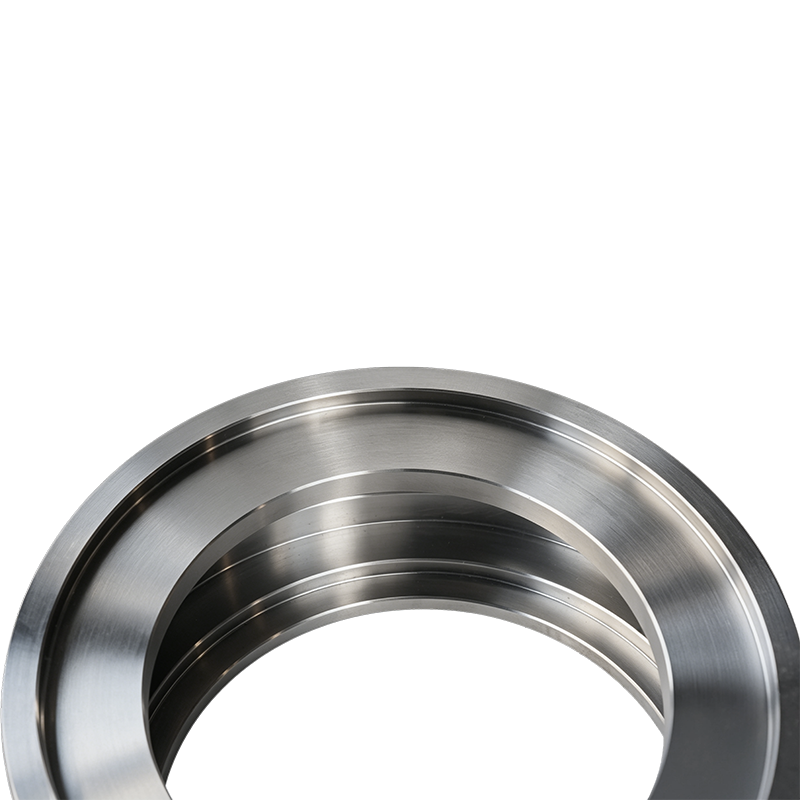
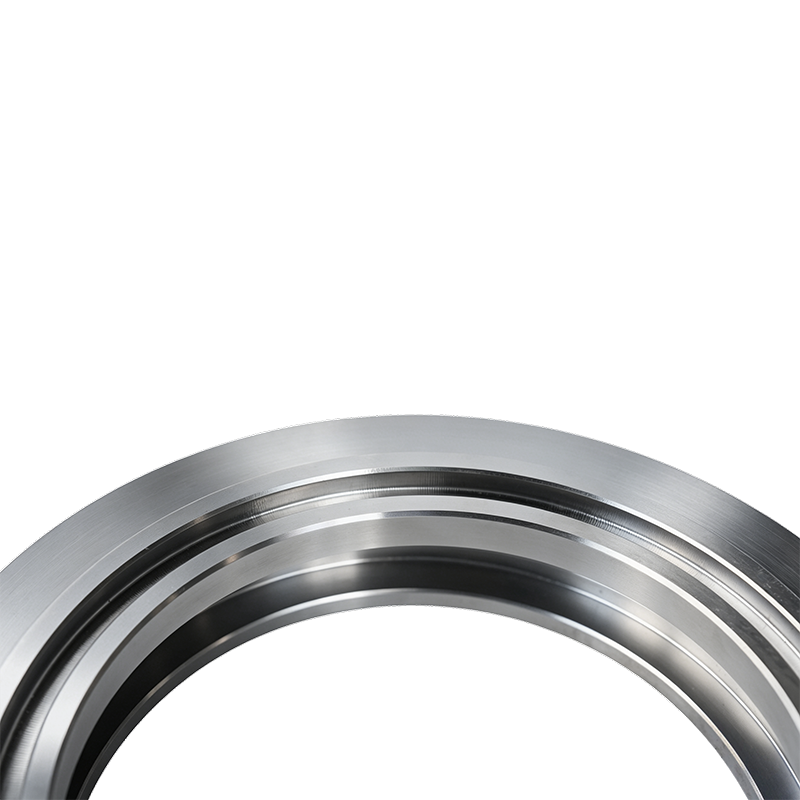
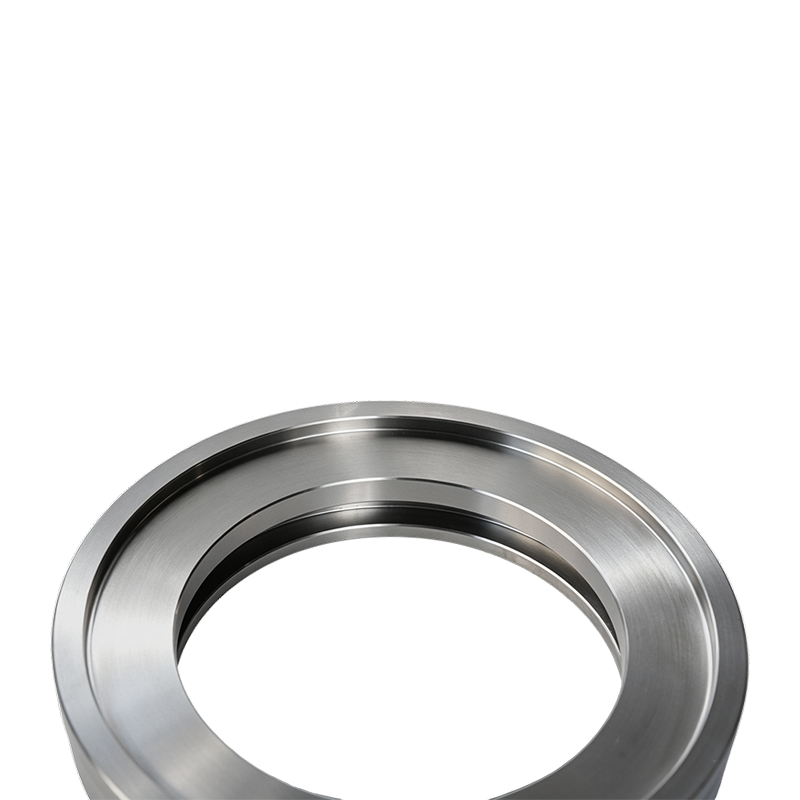
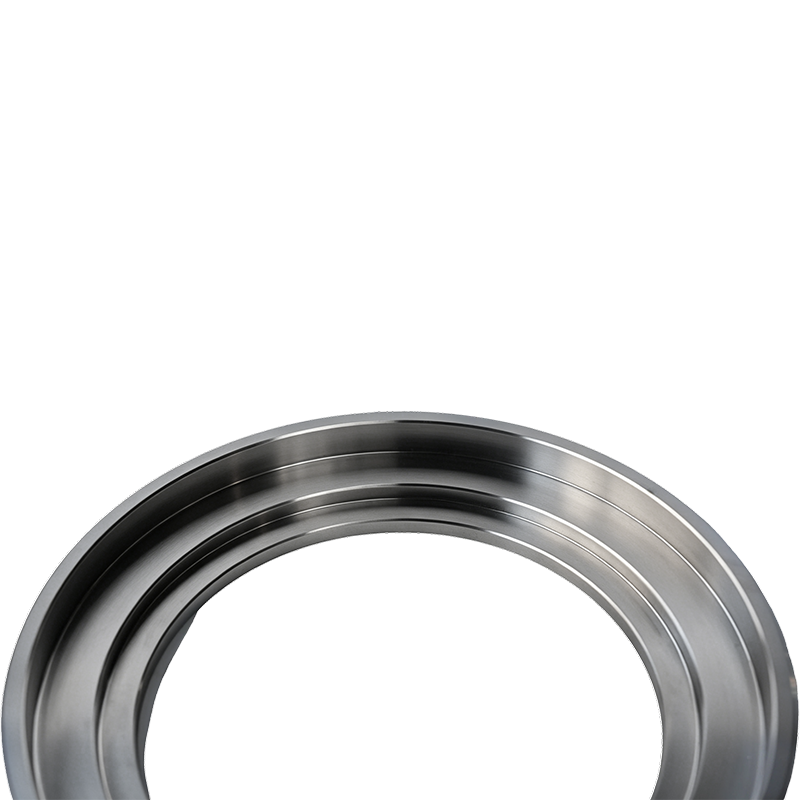
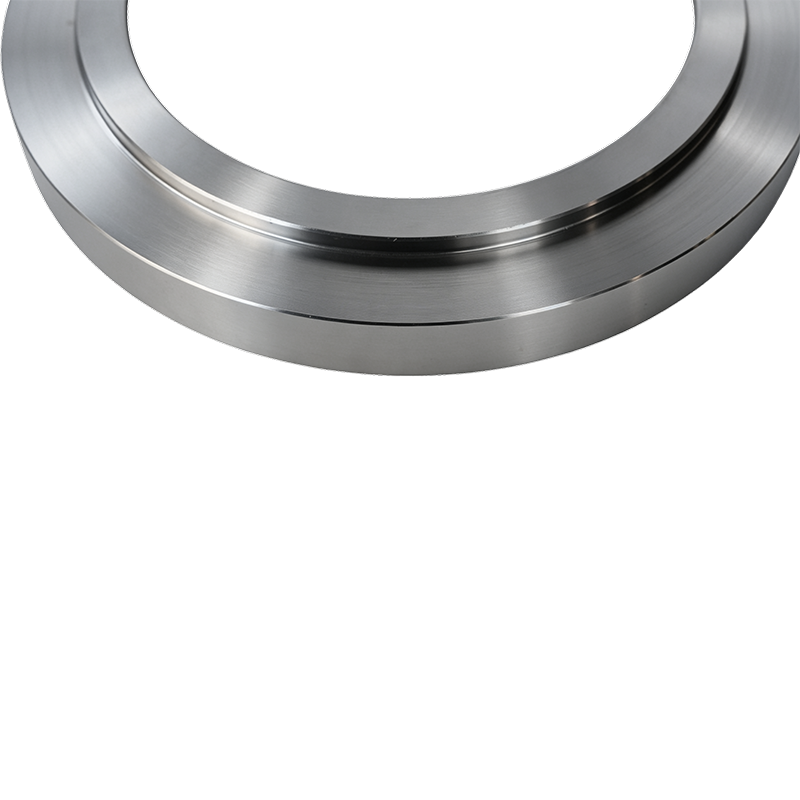
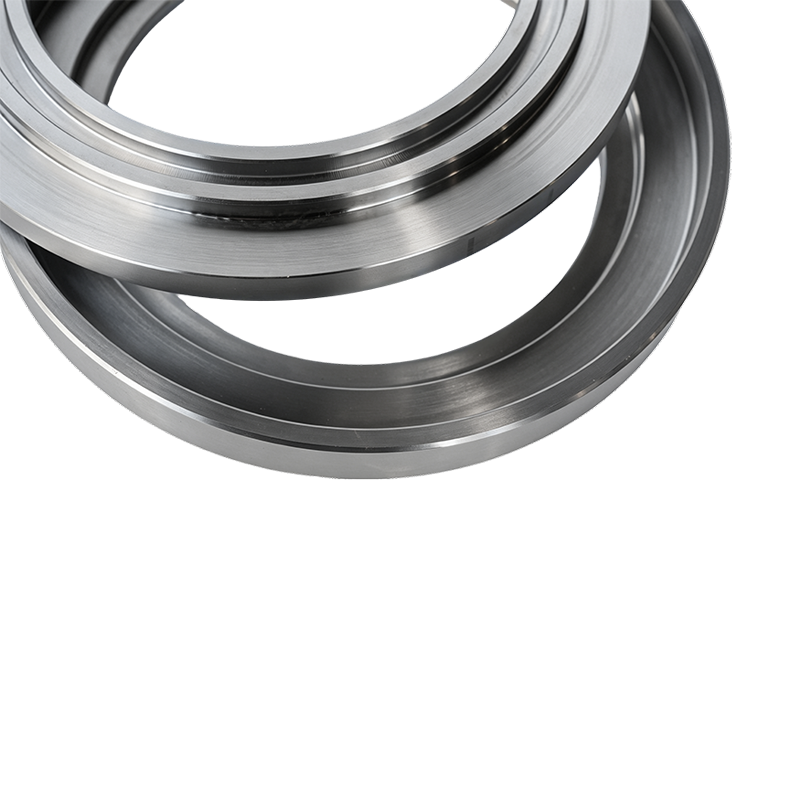 Tổng quan về sản phẩm Bộ giảm dầu bằng thép 45# (Bộ giảm dầu) là bộ phận bên trong có độ ...Xem chi tiết
-
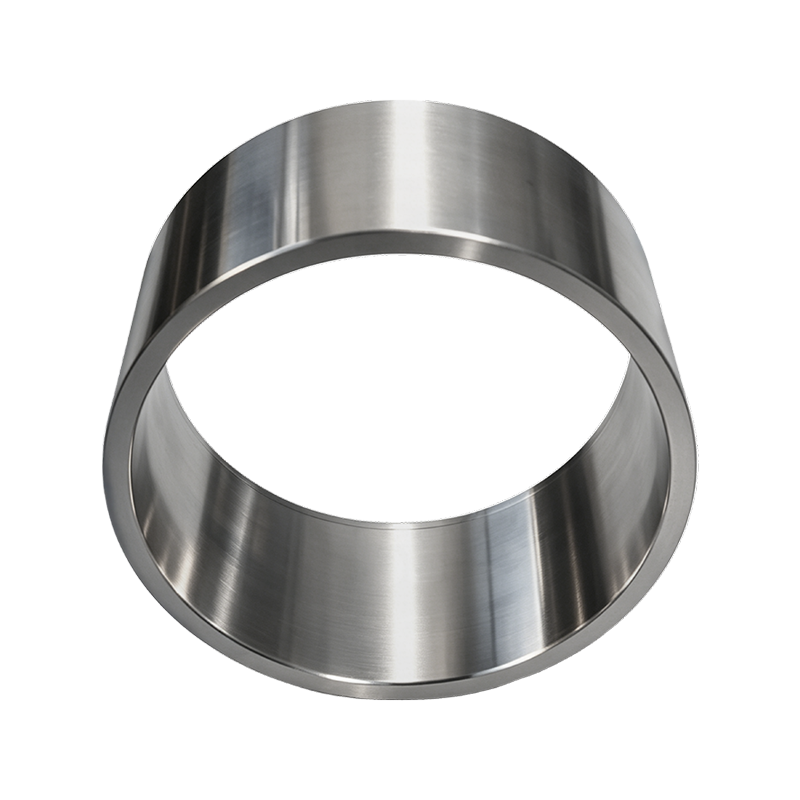
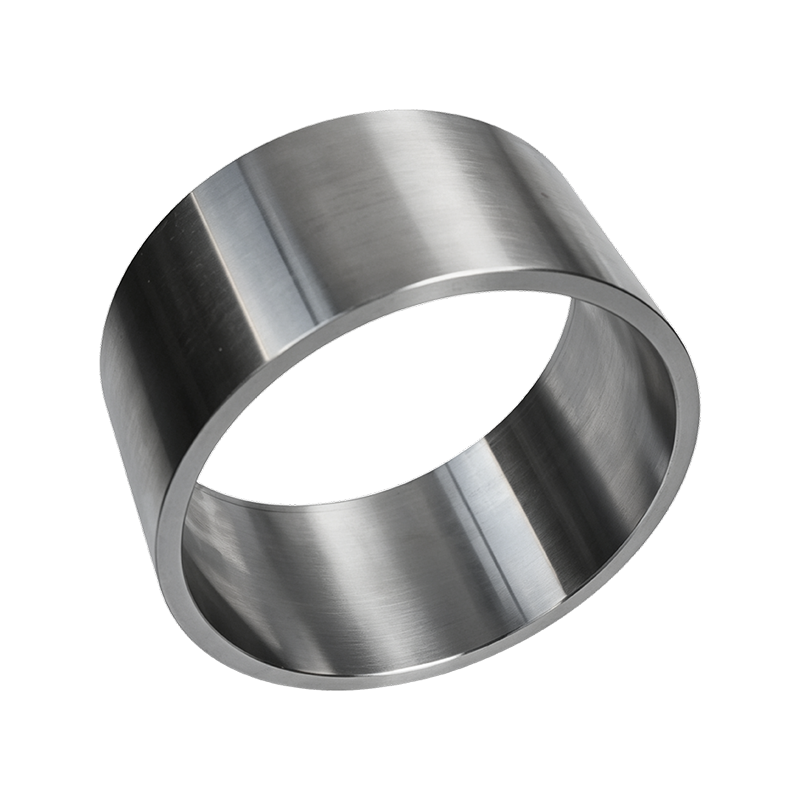
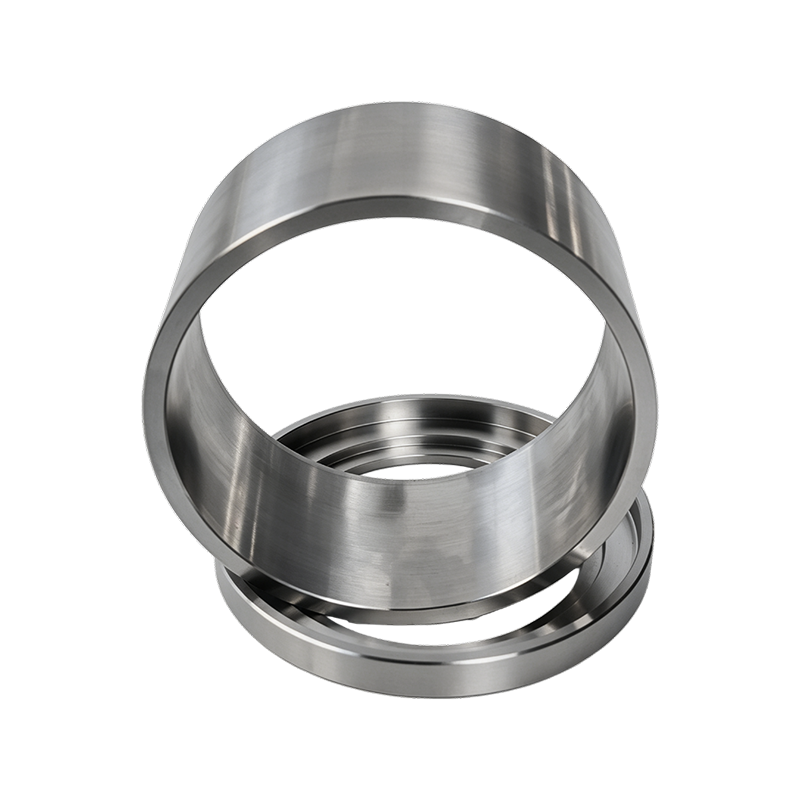
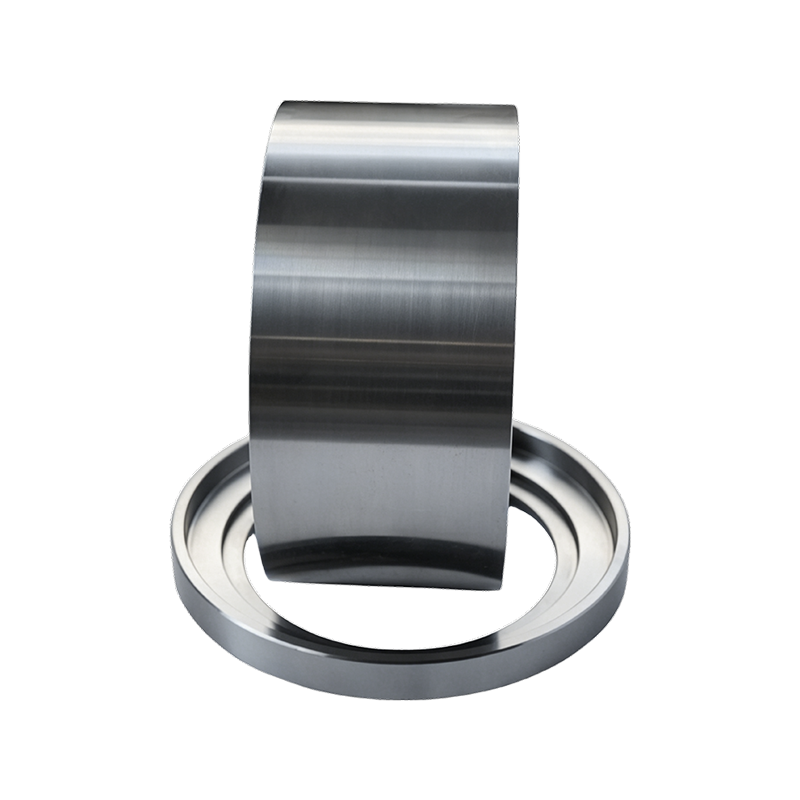 Tổng quan về sản phẩm Miếng đệm chính xác bằng thép 45 # (Vòng đệm) là một bộ phận quan t...Xem chi tiết
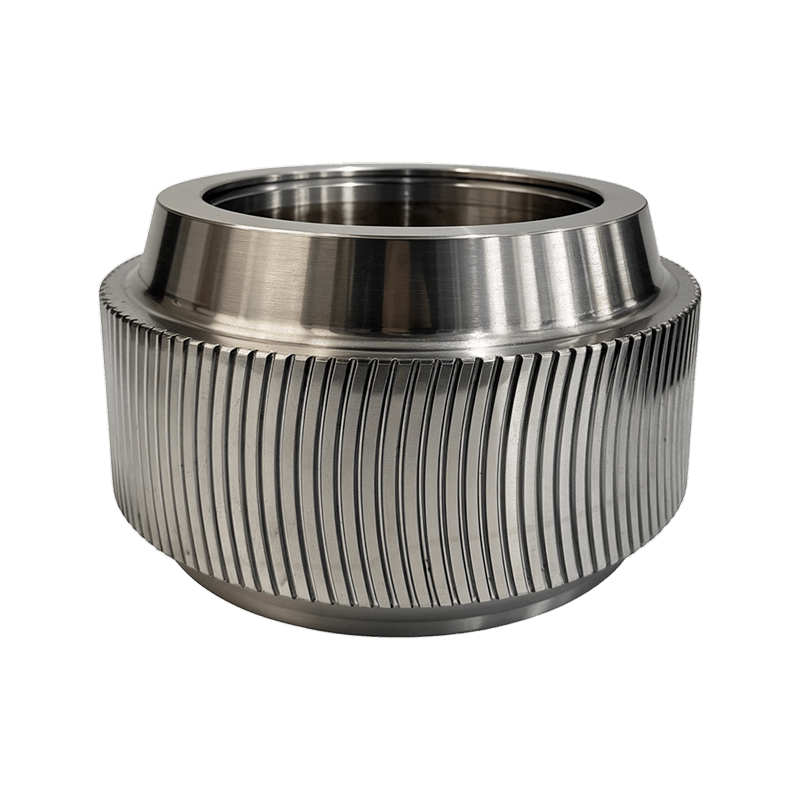
Vỏ con lăn có vết lõm
An Huy Jindingsheng Machinery Co., Ltd. sản xuất vỏ con lăn có vết lõm cho máy nghiền viên công nghiệp. Các bộ phận này được sản xuất bằng quy trình rèn và xử lý nhiệt có kiểm soát, với dung sai kích thước được duy trì trong khoảng 0,05 mm. Hình dạng bề mặt lõm được thiết kế để tăng ma sát giữa con lăn và khuôn dạng vòng, tạo điều kiện nén vật liệu nhất quán trên các công thức sinh khối hoặc thức ăn chăn nuôi khác nhau. Mỗi lớp vỏ được gia công từ thép cacbon cao và được kiểm tra độ cứng nhiều giai đoạn để đảm bảo tính đồng nhất về cấu trúc. Công ty vận hành một dây chuyền sản xuất tích hợp từ kiểm tra nguyên liệu thô đến đóng gói thành phẩm, cho phép truy xuất nguồn gốc hàng loạt và cung cấp ổn định cho các nhà điều hành nhà máy sản xuất viên trên toàn thế giới.
Ưu điểm cốt lõi
- Mẫu lõm đồng nhất đảm bảo độ bám vật liệu nhất quán trên toàn bộ chiều rộng con lăn, giảm trượt bên trong quá trình nén
- Cấu trúc được tôi cứng xuyên suốt với độ cứng lõi HRC 58 đến 62 và độ sâu vỏ ít nhất 2,5 mm, mang lại khả năng chống mài mòn khi chịu tải liên tục
- Độ sâu vết lõm có thể tùy chỉnh từ 0,8 đến 2,0 mm và khoảng cách để phù hợp với các đặc tính nguyên liệu thô cụ thể, bao gồm chiều dài sợi và độ biến thiên độ ẩm
- Truy xuất nguồn gốc đầy đủ từ lô thép đến khâu kiểm tra cuối cùng, với các báo cáo kích thước và nhật ký độ cứng được cung cấp theo từng lô để đảm bảo chất lượng
- Tương thích với các thương hiệu máy nghiền viên lớn; kích thước trục và rãnh then có thể được điều chỉnh phù hợp với thiết bị hiện có mà không cần sửa đổi
Đặc tính sản phẩm
| Chất liệu | Thép chịu lực crom cacbon cao SAE 52100 hoặc DIN 100Cr6 với cỡ hạt ASTM 8 đến 10 |
| Độ cứng HRC | 58 đến 62 được làm cứng hoàn toàn, không chỉ theo từng trường hợp |
| Hình học lúm đồng tiền | Vết lõm hình cầu, sâu 0,8 đến 2,0 mm, khoảng cách 4 đến 8 mm, có thể tùy chỉnh |
| Phạm vi đường kính ngoài | 200 mm đến 600 mm, kích thước khác theo yêu cầu |
| Bề mặt hoàn thiện | Ra nhỏ hơn hoặc bằng 0,8 micromet trên khu vực tạp chí; khuôn mặt lúm đồng tiền được rèn luyện với độ nhám được kiểm soát |
| Cân bằng lớp | G 6.3 theo ISO 1940 cho tốc độ quay vỏ lên tới 450 vòng/phút |
Kịch bản ứng dụng
- Sản xuất viên sinh khối bao gồm dăm gỗ, rơm rạ, vỏ trấu hướng dương và vỏ hạt cọ cần ma sát cao để khắc phục biến dạng đàn hồi của vật liệu dạng sợi
- Viên thức ăn chăn nuôi cho ngô, bột đậu nành, cỏ linh lăng và thức ăn hỗn hợp để duy trì sản lượng ở các mức độ ẩm và hàm lượng dầu khác nhau
- Dây chuyền tạo hạt phân bón có bề mặt con lăn chống trượt giúp giảm tắc nghẽn khuôn và cải thiện độ đồng đều của hạt trong môi trường có độ ẩm cao
- Trang bị thêm cho các máy nghiền viên hiện có của CPM, Andritz, Buhler và các nhãn hiệu phổ biến khác với cấu hình lắp trục có thể hoán đổi cho nhau
Xử lý và kiểm soát chất lượng
- Xác minh nguyên liệu thô: mỗi lô thép trải qua quá trình phân tích thành phần hóa học theo OES và xếp hạng độ sạch theo tiêu chuẩn ASTM E45
- Quá trình rèn: phôi được nung nóng đến 1050 đến 1100 độ C, được rèn dưới máy ép 4000T, với khả năng làm mát được kiểm soát để ngăn chặn sự hình thành mạng lưới cacbua
- Xử lý nhiệt: austenit hóa ở 830 đến 850 độ C, làm nguội bằng dầu, sau đó ủ ở 180 đến 220 độ C để đạt được austenit giữ lại ổn định dưới 5%
- Kiểm tra trong quá trình: kiểm tra kích thước 100 phần trăm trên OD, ID và rãnh then; kiểm tra độ cứng từng chi tiết bằng thang đo Rockwell; phát hiện vết nứt bề mặt thông qua hạt từ tính
Ghi chú lắp đặt và bảo trì
- Trước khi lắp, hãy làm sạch trục và lỗ khoan của vỏ để loại bỏ mọi mảnh vụn; bôi hợp chất chống kẹt lên bề mặt phím và bề mặt côn để thuận tiện cho việc tháo gỡ sau này
- Mô-men xoắn đai ốc giữ đến giá trị được chỉ định cho kiểu máy nghiền; siết quá chặt có thể làm biến dạng lỗ khoan của vỏ và ảnh hưởng đến sự liên kết với khuôn
- Theo dõi nhiệt độ vỏ con lăn trong 4 giờ đầu vận hành; nhiệt độ tăng trên 85 độ C có thể cho thấy khe hở không đủ hoặc tải trước quá mức
- Kiểm tra độ mòn của vết lõm sau mỗi 200 giờ hoạt động bằng thước đo độ sâu; phương án thay thế khi độ sâu vết lõm trung bình giảm xuống dưới 0,4 mm để tránh hư hỏng khuôn
Câu hỏi thường gặp
Tuổi thọ sử dụng điển hình của vỏ con lăn có vết lõm là bao nhiêu
Tuổi thọ sử dụng dao động từ 800 đến 2500 giờ tùy thuộc vào độ mài mòn của nguyên liệu, độ ẩm và áp suất vận hành. Nên kiểm tra thường xuyên độ sâu mòn của vết lõm; nên thay thế khi độ sâu vết lõm giảm xuống dưới 0,4 mm.
Các mẫu lúm đồng tiền có thể được tùy chỉnh cho các vật liệu khác nhau
Vâng. Độ sâu, đường kính và khoảng cách của vết lõm được điều chỉnh theo đơn hàng. Đối với vật liệu dạng sợi như rơm rạ, thường chỉ định các vết lõm sâu hơn từ 1,6 đến 2,0 mm với khoảng cách rộng hơn; đối với thức ăn mịn, các mẫu nông hơn sẽ giảm mài mòn.
Tài liệu chất lượng nào được cung cấp với mỗi lô hàng
Mỗi lô bao gồm chứng chỉ kiểm tra vật liệu theo EN 10204 3.1, báo cáo xác minh độ cứng, bảng kiểm tra kích thước và phép đo hình học vết lõm. Có thể sắp xếp thử nghiệm không phá hủy bổ sung bằng UT hoặc MT.
Vỏ nên được bảo quản như thế nào trước khi lắp đặt
Bảo quản ở nơi khô ráo, thoáng mát với độ ẩm tương đối dưới 60%. Phủ một lớp dầu chống gỉ lên bề mặt gia công. Tránh xếp chồng các vật nặng lên vỏ để tránh bị biến dạng.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Vỏ con lăn có vết lõm Supplier and China Vỏ con lăn có vết lõm Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Công ty tập trung vào hoạt động kinh doanh cốt lõi là R&D và sản xuất khuôn tạo hạt, con lăn và các dịch vụ liên quan đến phụ tùng máy tạo hạt. Các loại sản phẩm chính là phụ kiện khuôn đúc, con lăn và máy tạo hạt. Nó có thiết bị tiên tiến nhất và doanh nghiệp dịch vụ hoàn thiện hơn ở Trung Quốc. Sản phẩm của công ty được xuất khẩu sang nhiều nước: Hoa Kỳ, Nhật Bản, Hàn Quốc, Việt Nam, Pháp, Bangladesh, Nga, Ấn Độ, Philippines và các nước Châu Âu. Công ty kiểm soát chặt chẽ tất cả các quy trình từ nguyên liệu thô đến rèn, hoàn thiện và xử lý nhiệt. Đây là công ty trung tâm dịch vụ một cửa ở Trung Quốc.
An Huy Jindingsheng Machinery Co., Ltd., phù hợp với khái niệm sản xuất "tinh tế", sử dụng chất lượng ổn định và đáng tin cậy để tạo ra sự phát triển lâu dài cho bạn.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Tin nhắn phản hồi