Tại sao cụm con lăn áp lực lại đáng được chú ý
Hai dây chuyền viên chạy cạnh nhau với cùng một vòng khuôn và cùng một nguyên liệu thô. Người ta tiếp tục sản xuất những viên dày đặc, đồng đều trong nhiều tuần; cái còn lại bắt đầu tạo ra nhiều hạt mịn hơn, rung và tạo ra dòng điện không đều. Khi mở đường dây thứ hai, thủ phạm thường gặp là cụm con lăn áp lực: vỏ bị mòn, ổ trục lỏng hoặc vòng đệm bị hỏng khiến bụi lọt vào dầu mỡ.
Phiên bản ngắn gọn là cụm con lăn áp lực nhận nhiều tải trọng và mài mòn hơn bất kỳ bộ phận nào khác trong buồng ép. Nó quyết định lớp vật liệu được nén đồng đều như thế nào và vòng khuôn kéo dài bao lâu. Coi nó như một bộ phận chính xác thay vì một phụ tùng thông thường là cách nhanh nhất để giảm các điểm dừng đột xuất.
Một sự làm rõ trước khi đi xa hơn. Thuật ngữ lắp ráp con lăn áp lực cũng xuất hiện trong máy chuyển đổi và phủ được cấp nguồn trên web, trong đó nó thường có nghĩa là một con lăn kẹp hoặc nạp liệu. Bài viết này tuân theo ý nghĩa của ngành tạo hạt: bộ phận con lăn ép thức ăn, sinh khối hoặc phân bón thông qua các lỗ của khuôn vòng.
Con lăn áp lực làm gì trong máy nghiền viên
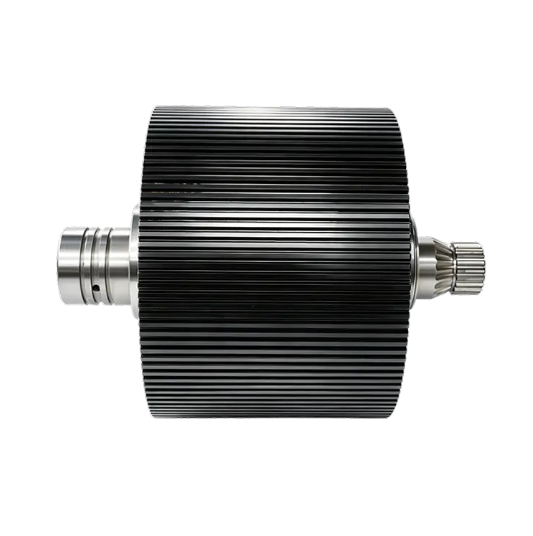
Trong một máy nghiền viên dạng vòng điển hình, khuôn quay quanh các con lăn. Mỗi cụm con lăn áp lực nằm trên một trục lệch tâm và hệ thống thủy lực, khí nén hoặc cơ khí sẽ đẩy con lăn hướng ra ngoài vào bề mặt bên trong của khuôn. Ma sát giữa khuôn, vật liệu và vỏ làm quay con lăn, vật liệu được ép vào các lỗ khuôn và một con dao cố định sẽ cắt các viên khi chúng nổi lên.
Điểm mấu chốt là toàn bộ lực ép của máy đều truyền qua cụm này. Đó là lý do tại sao tình trạng lắp ráp làm thay đổi viên gần như ngay lập tức.
Vỏ con lăn là bề mặt làm việc
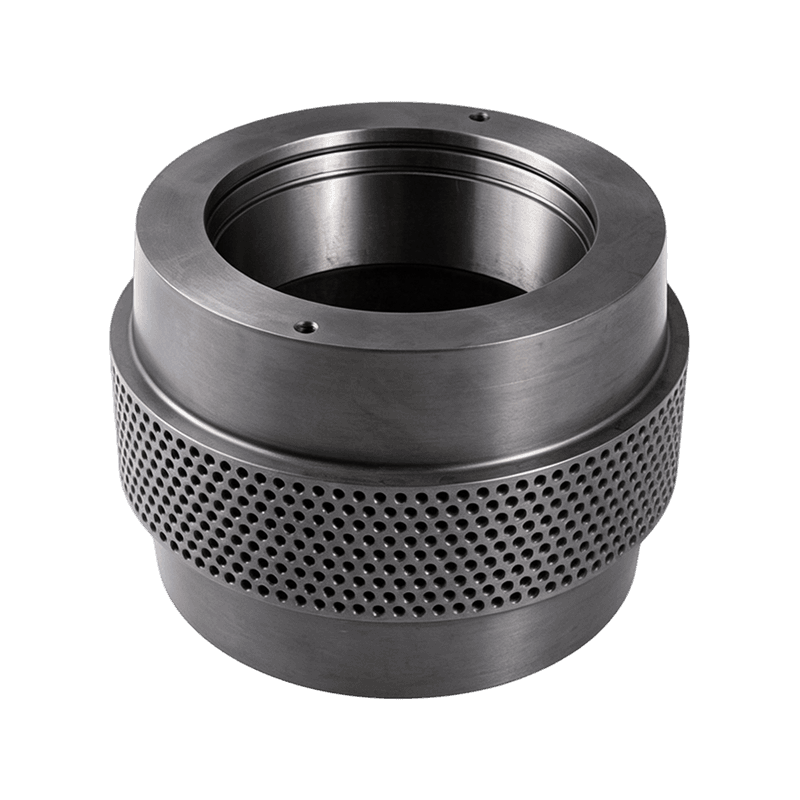
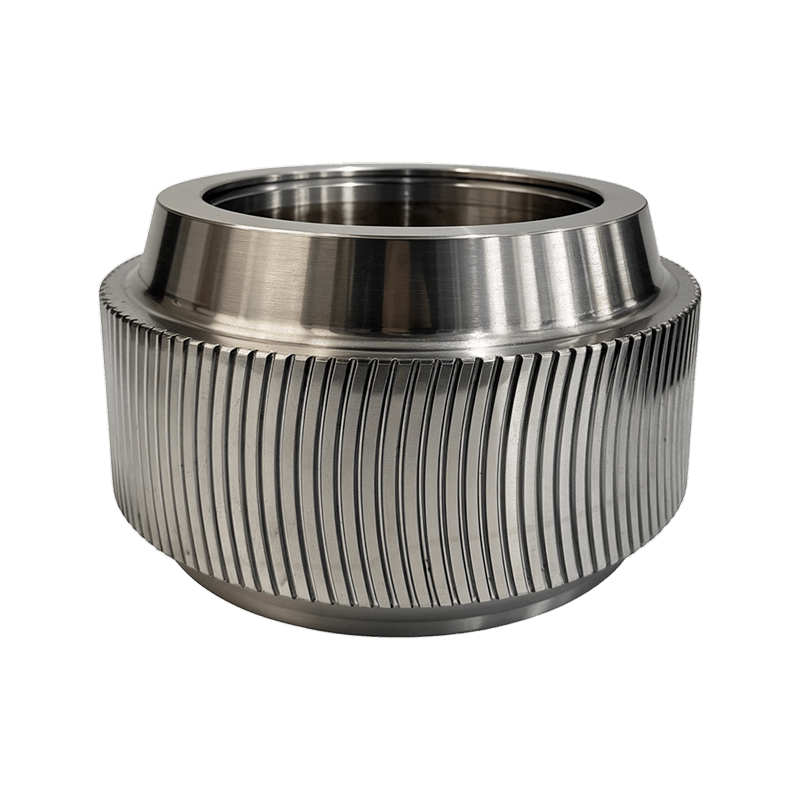
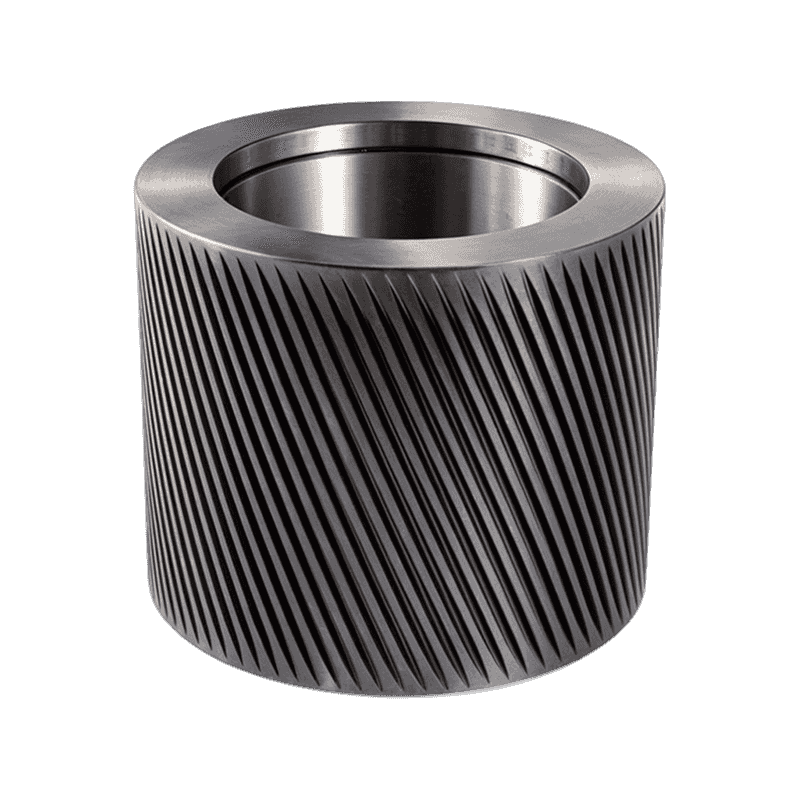
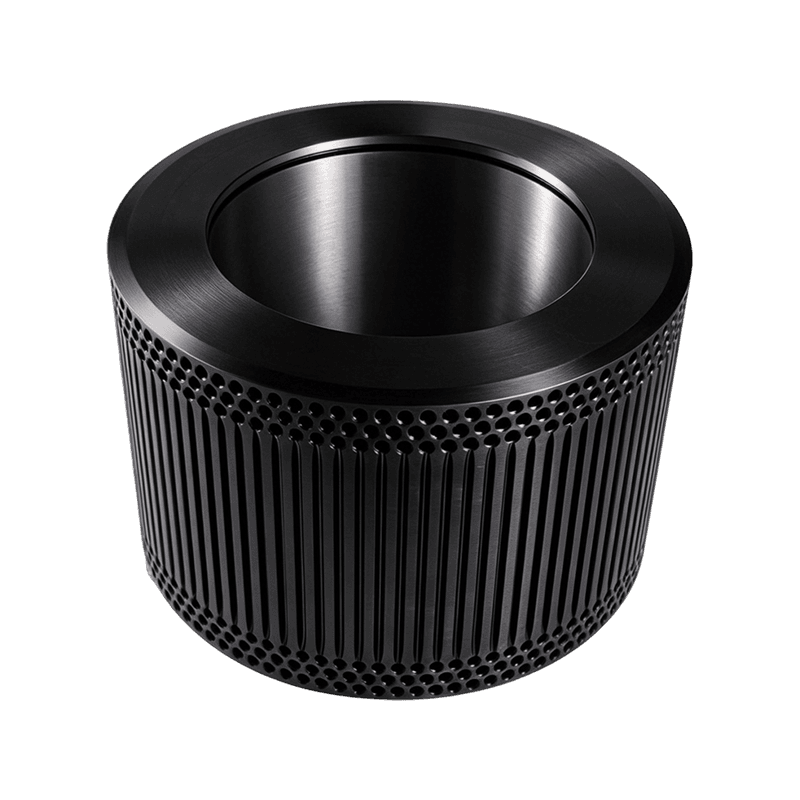
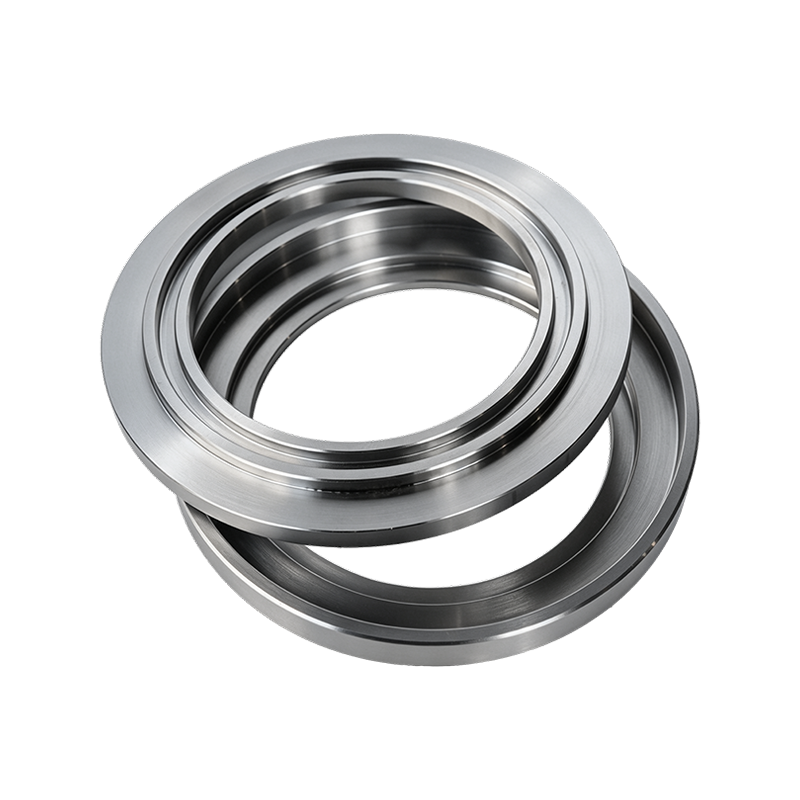
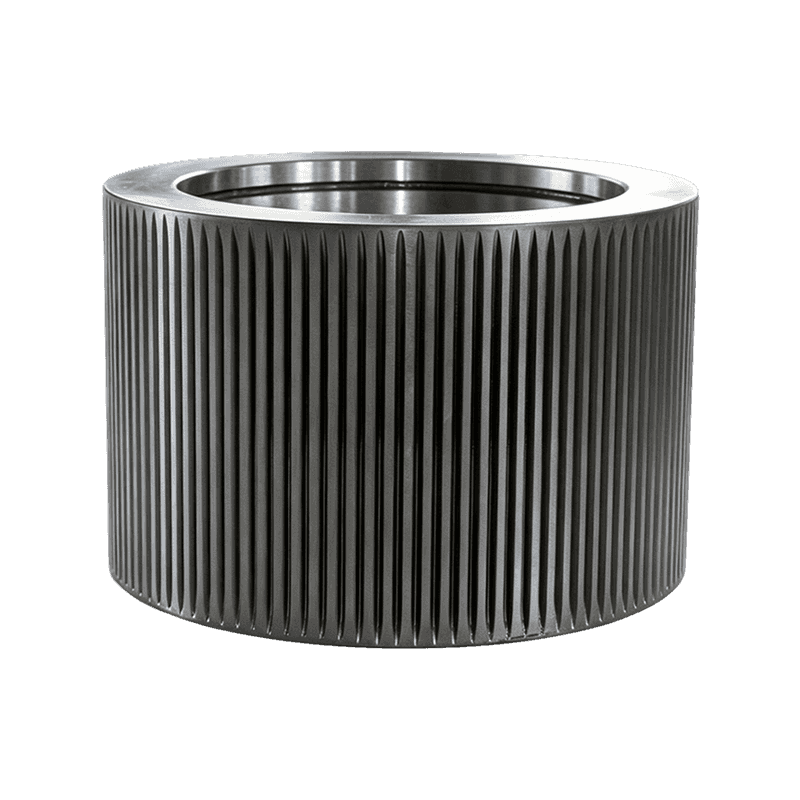
Lớp vỏ là lớp ngoài có thể tháo rời tiếp xúc với lớp vật liệu. Nó hấp thụ sự mài mòn từ nguyên liệu thô, độ mỏi do mỗi lần quay và nhiệt do nén liên tục. Đường kính ngoài và chiều rộng của nó phù hợp với khuôn vòng và độ cứng bề mặt của nó là yếu tố chính ảnh hưởng đến tuổi thọ sử dụng.
Vòng bi, vòng đệm và trục lệch tâm đảm nhận công việc còn lại
Phía sau vỏ, các ổ lăn chịu tải hướng tâm, các vòng đệm giữ các hạt mịn và hơi ẩm khỏi ổ trục, đồng thời trục lệch tâm cho phép điều chỉnh vị trí con lăn liên quan đến khuôn. Khó có thể phát hiện ra lỗi ở bất kỳ bộ phận nào từ bên ngoài nhưng nó sẽ rút ngắn tuổi thọ của toàn bộ bộ phận trong khi lớp vỏ trông vẫn có thể chấp nhận được.
Các thành phần chính của cụm con lăn áp lực
Một bộ phận điển hình bao gồm vỏ con lăn, một hoặc hai vòng bi, trục lệch tâm, phớt dầu và phần cứng giữ. Mỗi thành phần có một nhiệm vụ xác định và mỗi thành phần đều thất bại theo một cách khác nhau. So sánh chúng cạnh nhau giúp việc kiểm tra định kỳ dễ dàng hơn.
| thành phần | Chức năng chính | Thất bại thường gặp nhất |
|---|---|---|
| Vỏ con lăn | Nén lớp vật liệu vào khuôn vòng | Mòn phẳng, mòn bước, nứt bề mặt |
| Vòng bi lăn | Mang tải trọng xuyên tâm khi vỏ quay | Quá nóng, rỗ, nứt vỡ |
| Trục lệch tâm | Hỗ trợ lắp ráp và điều chỉnh khoảng cách giữa con lăn và khuôn | Các rãnh then bị mỏi, uốn cong, hư hỏng |
| Con dấu dầu | Giữ dầu mỡ và chặn bụi và độ ẩm | Rò rỉ, rách môi, nhiễm bẩn |
| Chốt và miếng đệm | Giữ tải trước ổ trục và khoảng hở chạy | Nới lỏng, ăn mòn |
Dấu hiệu của cụm con lăn áp lực bị hỏng
Những cảnh báo đầu tiên xuất hiện cùng lúc ở hai nơi: viên và máy. Nếu mật độ viên trở nên không đồng đều, số hạt mịn tăng lên và máy nghiền rung hoặc tạo ra dòng điện không đều, hãy kiểm tra cụm con lăn trước khi đổ lỗi cho khuôn vòng.
- Độ cứng của viên không đồng đều hoặc tỷ lệ hạt mịn tăng lên
- Rung hoặc gõ từ buồng ép
- Vết mòn phẳng hoặc dạng bậc trên vỏ con lăn
- Vỏ ổ trục nóng khi chạm vào
- Mỡ sẫm màu hoặc mỡ có chứa các hạt kim loại
Shell Wear thể hiện rõ nhất về chất lượng viên
Độ mòn của vỏ hiếm khi đồng đều. Lớp vỏ bị mất hình dạng ban đầu không thể nén vật liệu một cách đồng đều, do đó áp suất giảm ở nơi độ mòn sâu nhất và mật độ viên theo sau. Một khi sự mài mòn lan tới lớp đã cứng, việc vận hành nó lâu hơn chỉ gây lãng phí năng lượng và có nguy cơ làm hỏng khuôn.
Lỗi vòng bi và vòng đệm kết thúc bằng việc lắp ráp bị tịch thu
Khi phốt bị hỏng, các hạt mịn trộn với dầu mỡ và hoạt động như chất bôi trơn bên trong ổ trục. Đầu tiên nhiệt xuất hiện, sau đó là tiếng ồn, sau đó là tiếng ồn, sau đó là vòng bi bị kẹt hoặc quay làm hỏng trục lệch tâm. Ở giai đoạn đó, việc chỉ thay thế phần vỏ sẽ không có ý nghĩa gì vì các bộ phận hỗ trợ đã bị hỏng rồi.
Những điều cần kiểm tra trước khi bạn mua đồ thay thế
So với khuôn dạng vòng, cụm con lăn áp lực có chi phí mua nhỏ hơn nhưng nó có ảnh hưởng lớn đến thời gian hoạt động và tính nhất quán của viên. Các bước kiểm tra sau đây áp dụng cho cả thức ăn, sinh khối và phân bón.
Bắt đầu với máy chứ không phải là danh mục. Sử dụng số bộ phận của nhà sản xuất máy nghiền hoặc đo chiều rộng con lăn, đường kính ngoài và hình dạng trục. Việc lắp ráp phải phù hợp với đường kính trong của khuôn vòng và phạm vi điều chỉnh của hệ thống lệch tâm.
Sau đó đặt câu hỏi về vật liệu và xử lý nhiệt. Vỏ tốt là thép hợp kim, được tôi cứng hoàn toàn hoặc được tôi cứng đến mức gần bằng 58 đến 62 HRC . Lớp vỏ mềm hơn sẽ nhanh mòn hơn; lớp vỏ quá cứng có nguy cơ bị nứt khi chịu tải va đập.
Đồng thời kiểm tra gói vòng bi: loại và số vòng bi, phương pháp tải trước và thông số kỹ thuật của mỡ. Vòng bi chỉ vừa khít nhưng có định mức thấp hơn sẽ sớm bị hỏng trong quá trình sản xuất liên tục.
Xác nhận các kích thước và dung sai quan trọng. Đường kính ngoài của vỏ con lăn ảnh hưởng đến khoảng cách từ con lăn đến khuôn, và độ đảo ảnh hưởng đến độ nén đều. Yêu cầu các giá trị đo được thay vì số danh mục.
Cuối cùng, hãy nhìn vào việc kiểm soát quy trình của nhà cung cấp. Kết quả nhất quán đến từ việc kiểm soát nguyên liệu thô, rèn, xử lý nhiệt và gia công cuối cùng. Một nhà cung cấp quản lý toàn bộ chuỗi sẽ dễ tin cậy hơn một nhà cung cấp chỉ lắp ráp các bộ phận đã mua.
- Chiều rộng con lăn, đường kính ngoài và độ vừa vặn của trục
- Loại vật liệu và phạm vi độ cứng, thường là 58 đến 62 HRC
- Loại vòng bi, số lượng, tải trước và mỡ bôi trơn
- Độ tròn, độ đảo và độ bóng bề mặt
- Kiểm soát quy trình từ nguyên liệu thô đến gia công cuối cùng
Thay thế cấp độ lắp ráp so với chỉ vỏ
Việc thay thế cụm hoàn chỉnh sẽ mang đến các vòng bi được tải trước, các vòng đệm được đặt chính xác và bề mặt làm việc mới chỉ trong một lần. Nó cũng loại bỏ nguy cơ mài mòn tiềm ẩn trong ổ trục hoặc trục làm giảm tuổi thọ của lớp vỏ mới. Thời gian ngừng hoạt động theo kế hoạch trở nên dễ dự đoán hơn vì một điểm dừng sẽ hoàn thành công việc.
Chỉ mua vỏ là hợp lý khi trục hiện tại đã được kiểm tra, khe hở vòng bi vẫn nằm trong thông số kỹ thuật và bộ phận cũ không có dấu hiệu nóng lên hoặc nhiễm bẩn. Trong quá trình sản xuất liên tục, hầu hết các đội đều chọn lắp ráp hoàn chỉnh vì chênh lệch giá là nhỏ so với lỗi thứ hai bên trong buồng ép.
Thói quen bảo trì kéo dài tuổi thọ lắp ráp
Tuyến phòng thủ đầu tiên là kỷ luật bôi trơn. Tuân theo cấp độ và khoảng cách bôi trơn của người xây dựng nhà máy; nguyên tắc chung trong điều kiện bụi bặm là bôi trơn lại các con lăn sau mỗi tám giờ hoạt động. Đừng kéo dài khoảng thời gian chỉ vì máy có vẻ yên tĩnh.
Kiểm tra hoạt động của vòng bi và nhiệt độ vỏ trong quá trình đi lại hàng ngày. Việc phát hiện sớm hoạt động sẽ ngăn ổ trục quay trên trục, đây là một trong những chế độ hỏng hóc đắt giá nhất trong vùng ép. Nếu máy nghiền sử dụng nhiều con lăn, hãy xoay các cụm để độ mài mòn được cân bằng và khuôn vòng giữ tải đồng đều.
Làm cho mỗi vòng khuôn thay đổi một điểm kiểm tra. Điểm dừng theo kế hoạch là thời điểm rẻ nhất để đo đường kính vỏ, kiểm tra vòng đệm và làm mới dầu mỡ.
Điểm mấu chốt
Cụm con lăn áp lực nằm ở trung tâm công việc đòi hỏi khắt khe nhất của máy nghiền viên. Công việc của nó rất đơn giản, nhưng cấu trúc, độ hao mòn và thay thế của nó có ảnh hưởng lớn đến thời gian hoạt động và chất lượng viên. Kiểm tra vỏ và lắng nghe ổ trục, thay thế cụm lắp ráp như một hệ thống phù hợp thay vì một số bộ phận phù hợp và duy trì bôi trơn đúng lịch trình. Ba thói quen đó sẽ mang lại nhiều thời gian hoạt động hơn hầu hết mọi quy trình bảo trì khác trong nhà máy.