Tin tức ngành
Pellet Mill Dies: Thông số kỹ thuật, Tỷ lệ nén và Danh sách kiểm tra mua hàng
Một dây chuyền ép viên có công suất 8 tấn/giờ giảm xuống còn 6,5, với lượng tiền phạt trong các túi thành phẩm tăng dần lên 5%, đang cho bạn biết điều gì đó rất lâu trước khi có người mở cửa buồng khuôn: mặt làm việc của khuôn đã bị mòn. Các lối vào lỗ đã được làm tròn, chiều dài hiệu quả đã bị thu hẹp và máy ép phải trả giá cho điều đó theo công suất. Trong số tất cả các bộ phận bị mòn trong máy ép viên, máy nghiền viên chết thường là những mặt hàng đắt tiền nhất, tuy nhiên chúng vẫn thường được đặt hàng theo đường kính lỗ, với tỷ số nén, diện tích hở và cấp thép còn lại trong danh mục.
Hướng dẫn bên dưới trình bày chức năng của khuôn, các dòng thông số kỹ thuật quyết định hiệu suất, nên chọn tỷ lệ nén như thế nào và phần cứng con lăn quyết định độ bền của bất kỳ thứ nào trong số đó.
Máy nghiền viên chết làm gì bên trong phòng ép
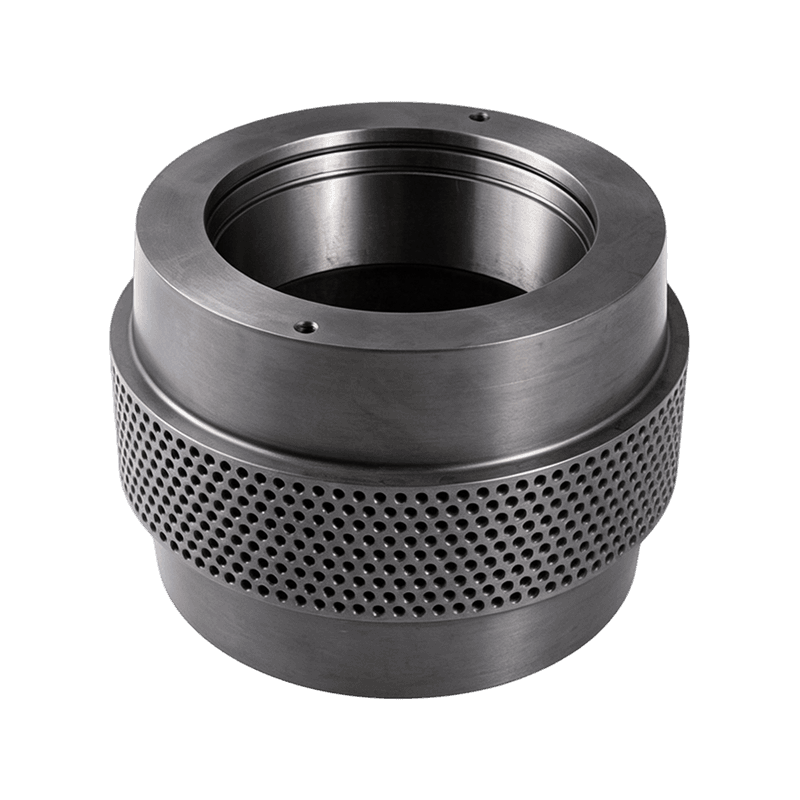
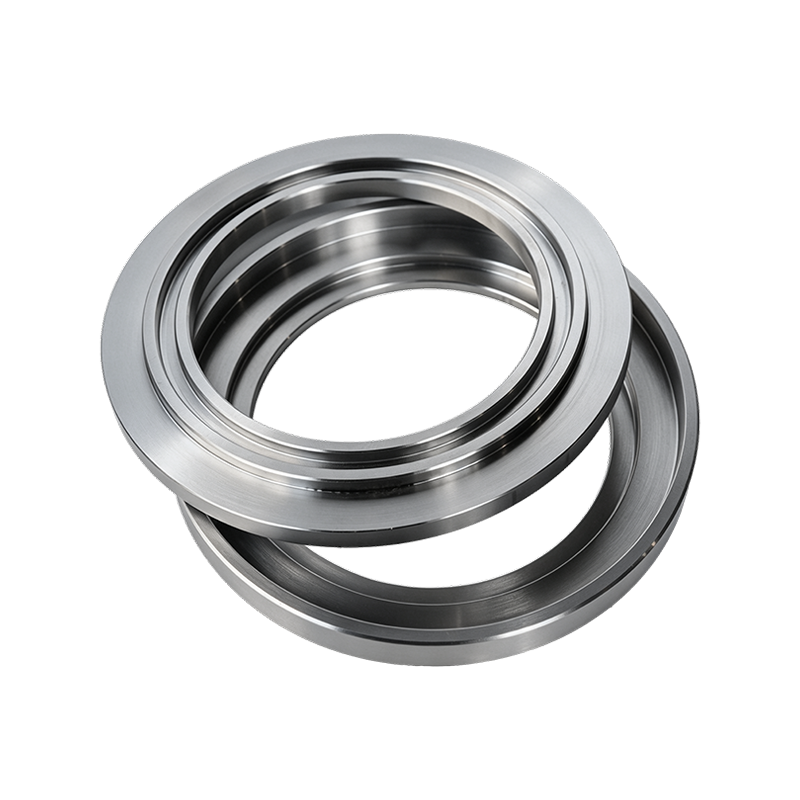
Khuôn nghiền viên là vòng hoặc đĩa thép đục lỗ thực sự tạo thành viên: con lăn ép vật liệu đã được điều hòa qua hàng nghìn lỗ khoan, và ma sát, áp suất và độ ẩm liên kết nó thành các sợi dày đặc được cắt theo chiều dài bên ngoài.
Khuôn nghiền viên là một thành phần thép được khoan chính xác, có thể thay thế, có dạng vòng trong máy ép khuôn vòng và phẳng trong máy ép khuôn phẳng, có hình dạng lỗ xác định đường kính, mật độ và thông lượng viên.
Mọi lỗ đều có cùng một giải phẫu và mọi thông số trên đó đều là quyết định mua hàng:
- Đường kính lỗ: kích thước viên mà người mua đặt hàng, từ thức ăn bột 2 mm đến nhiên liệu 8 mm.
- Mũi khoan và góc đầu vào: quá nông sẽ khiến lỗ hút vào bị đói, quá sâu sẽ làm khuôn mặt yếu đi.
- Chiều dài hiệu dụng: khoảng cách chịu nén, tạo thành tỉ số nén với đường kính.
- Tổng chiều dày và độ nổi: chiều sâu kết cấu cộng với bất kỳ lối ra mở rộng nào làm rút ngắn chiều dài làm việc.
- Kiểu khoan và số lượng lỗ: có bao nhiêu lỗ vừa với chiều rộng hoạt động, thiết lập diện tích và công suất mở.
Thay đổi bất kỳ cái nào và công suất, độ cứng của viên và độ bền của khuôn sẽ di chuyển theo nó.
Danh sách kiểm tra tấm Die Spec: Lỗ, Chiều dài hiệu dụng, Diện tích mở, Thép
Năm dòng thông số kỹ thuật quyết định hầu hết hiệu suất và giá cả của khuôn: đường kính lỗ, chiều dài hiệu dụng, diện tích hở, cấp thép và độ cứng làm việc.
Đường kính lỗ được cố định bởi thông số kỹ thuật viên được bán. Chiều dài hiệu dụng, không phải tổng độ dày, kiểm soát độ nén và là số liệu để so sánh giữa các báo giá. Diện tích mở, phần bề mặt bị chiếm bởi các lỗ, trao đổi công suất với cường độ: lượng thép bị loại bỏ nhiều hơn có nghĩa là nhiều tấn mỗi giờ hơn nhưng bề mặt bị uốn cong và nứt sớm hơn. X46Cr13 không gỉ loại bỏ sự ăn mòn do hơi nước và thức ăn có tính axit gây ra, trong khi 20MnCr5 được làm cứng bằng vỏ phù hợp với sinh khối mài mòn. Một khuôn được chế tạo đúng cách sẽ có bề mặt làm việc nằm trong khoảng HRC 52 và 58, được hỗ trợ bởi chứng chỉ độ cứng.
| Đặc điểm kỹ thuật | Thức ăn chăn nuôi chết | Sinh khối gỗ chết |
| Đường kính lỗ điển hình | 2-4 mm | 5-8mm |
| Chiều dài hiệu quả điển hình | 20-40mm | 30-55mm |
| Tỷ số nén (L/D) | 8:1 đến 13:1 | 5:1 đến 8:1 |
| Các loại thép thông dụng | X46Cr13 (4Cr13) không gỉ | Hợp kim 20MnCr5 / 40Cr |
| Độ cứng bề mặt làm việc | HRC 52-58 | HRC 52-58 |
| Khu vực mở điển hình | 20-28% | 18-25% |
Cảnh giác: khuôn được khoan với diện tích rộng hơn máy ép được thiết kế để có thể tiêu thụ nhiều dòng điện hơn lượng dự trữ của động cơ chính, vì vậy hãy trích dẫn model máy và mã khuôn được đóng dấu khi có yêu cầu.
Giải thích tỷ lệ nén: Con số đằng sau độ cứng của viên
Tỷ lệ nén là con số được trích dẫn nhiều nhất và bị hiểu lầm nhiều nhất trên khuôn: nâng nó lên và các viên sẽ đặc hơn và cứng hơn, nhưng máy ép cần nhiều năng lượng hơn, điều hòa hơn và hoạt động ổn định hơn.
Tỷ lệ nén bằng chiều dài lỗ hiệu dụng chia cho đường kính lỗ. Lỗ 4 mm với chiều dài hiệu dụng 40 mm sẽ cho khuôn 10:1.
Công thức thiết lập điểm bắt đầu. Chất béo bôi trơn, do đó khẩu phần ăn gia cầm có dầu dễ dàng thoát ra trong thời gian làm việc ngắn hơn; Mùn cưa chứa lignin cần thành khuôn dày nhưng tỷ lệ vừa phải để tránh làm nghẹt dây chuyền. Bắt đầu từ một tỷ lệ đã được chứng minh và chỉ điều chỉnh theo một hướng: các viên vụn cần có độ dài hiệu quả hơn, động cơ quá tải hoặc thường xuyên bị nghẹt thở với thời gian ít hơn. Điều hòa hơi nước tốt thực hiện một số công việc tương tự như tăng thêm chiều dài khuôn, đó là lý do tại sao thức ăn được điều hòa tốt có thể chạy khuôn ngắn hơn, mát hơn.
Tỷ số nén khởi động điển hình (L/D) theo ứng dụng
Ring Die vs Flat Die: Kết hợp buồng ép với đầu ra của bạn
Khuôn đúc giành chiến thắng nhờ công suất và tính nhất quán, khuôn phẳng giành chiến thắng nhờ giá cả và sự đơn giản, do đó, sự lựa chọn thường giảm xuống mức tấn mỗi giờ.
Buồng khuôn vòng
- Công suất từ khoảng 300 kg/h đến 30 t/h trên dây chuyền công nghiệp
- Độ nén đều, do đó độ cứng và độ ẩm giữ một dải chặt chẽ
- Khuôn cứng bằng thép không gỉ hoặc vỏ cứng với thời gian phục vụ lâu dài
- Chi phí mua cao hơn và quy trình thay khuôn nặng nề hơn
Buồng khuôn phẳng
- Thông thường 50 đến 1.000 kg/h đối với quy mô trang trại và nhà xưởng
- Cấu trúc đơn giản với khuôn có chi phí thấp hơn và thay thế trong vài phút
- Dễ dàng chuyển đổi công thức cho thức ăn hỗn hợp và chạy sinh khối nhỏ
- Nhiều sự thay đổi về độ cứng của viên trên khuôn mặt
Nguyên tắc chung: nếu viên được bán không theo yêu cầu của khách hàng, buồng khuôn vòng sẽ tự trả tiền; để sử dụng trong trang trại, khuôn phẳng thường hoàn vốn sớm hơn.
Pellet Mill Die Wear là một vấn đề gồm hai phần: Ghép nối các vỏ con lăn
Khuôn không bao giờ bị mòn một mình: mỗi tấn chạm tới lỗ trước tiên đã được vỏ con lăn nén lại, do đó tuổi thọ của khuôn sẽ do cặp đôi quyết định.
Vỏ con lăn nhỏ hơn, rẻ hơn và thay thế nhanh chóng, đồng thời hầu hết các kế hoạch bảo trì đều dự trù từ hai đến ba lần thay vỏ trước khi khuôn ngừng hoạt động. Ba quy tắc ghép đôi bảo vệ khoản đầu tư đó:
- Chạy vỏ và khuôn ở độ cứng tương thích để không có bề mặt nào khoét vào bề mặt kia.
- Khớp chiều rộng vỏ và kiểu răng với trường lỗ hoạt động của khuôn.
- Thay thế các bộ phù hợp sau khi độ mòn tăng lên hoặc khuôn mới sẽ kế thừa hình dạng không đồng đều của con lăn bị mòn trong vòng vài ngày.
Đối với nhiệm vụ mài mòn, vỏ thép chịu lực GCr15 được tôi cứng giữ hình dạng răng của chúng lâu hơn nhiều so với thép cacbon thông thường.
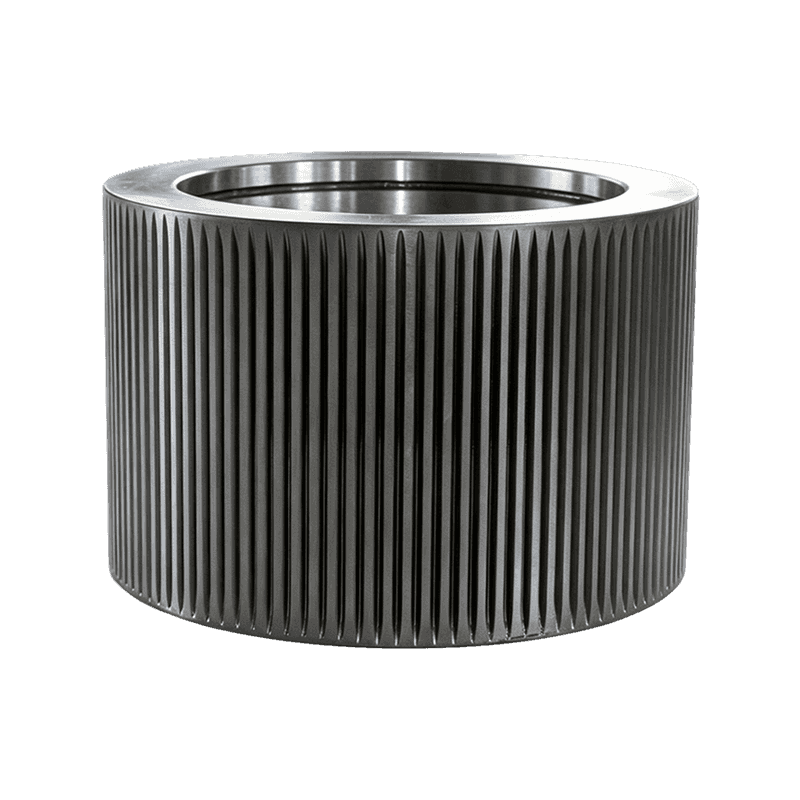
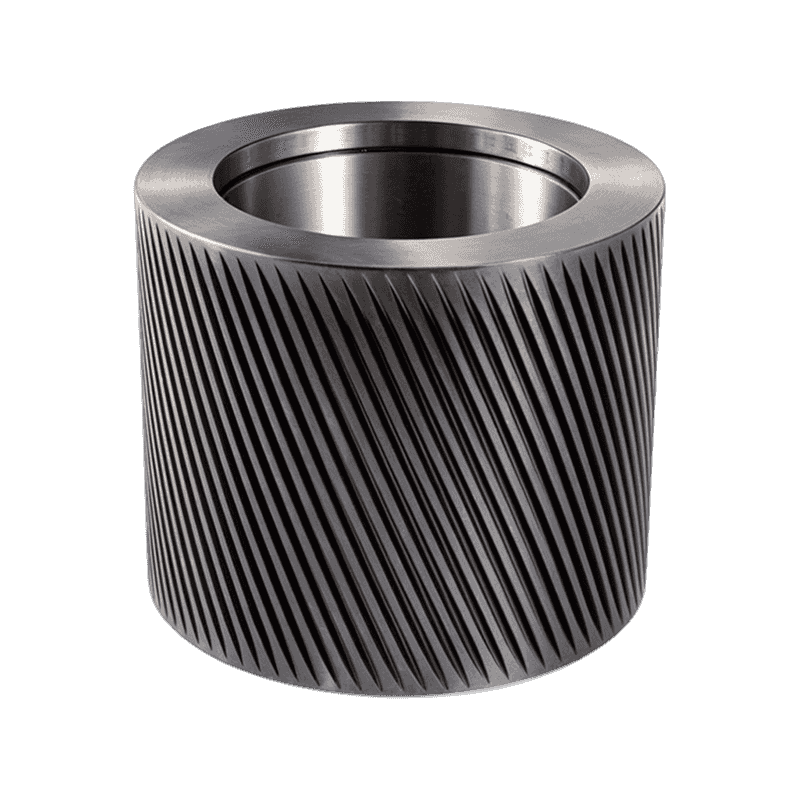 Vỏ con lăn dạng viên GCr15/100Cr6 bằng thép chịu lực Được rèn từ thép chịu lực crom có hàm lượng carbon cao và được xử lý nhiệt để tạo hạt có ứng suất cao, những vỏ con lăn này giữ cấu hình răng của chúng lâu hơn nhiều so với thép carbon trơn trong sinh khối mài mòn hoặc nhiệm vụ cấp liệu. Xem sản phẩm →
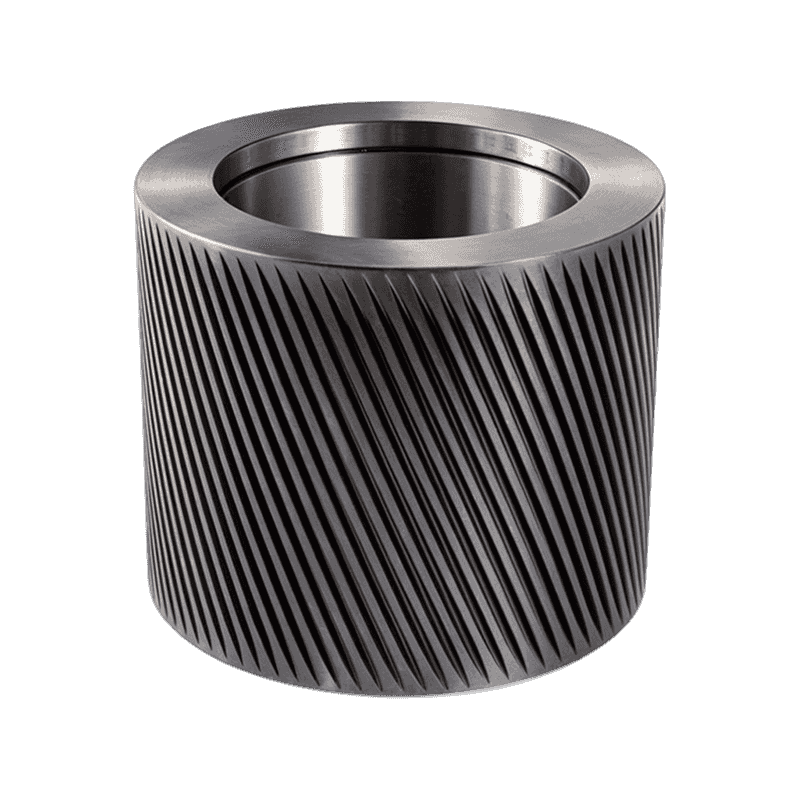
Hình dạng răng là một nửa số người mua ghép đôi quên mất. Vỏ răng cong cắn vào vật liệu trơn hoặc dạng sợi một cách đáng tin cậy hơn và trải đều trên chiều rộng khuôn, và sự khác biệt thể hiện ở công suất ở cùng một tải động cơ. Tiêu chí xây dựng, hao mòn và mua cho một sản phẩm hoàn chỉnh cụm con lăn áp lực được trình bày trong một hướng dẫn riêng.
 Vỏ con lăn răng cong cho máy nghiền viên Vỏ con lăn răng vòng cung dành cho máy nghiền viên khuôn vòng giúp kẹp vật liệu trơn hoặc dạng sợi một cách đáng tin cậy hơn và trải đều trên chiều rộng khuôn, cải thiện công suất và chất lượng viên ở cùng tải trọng động cơ. Xem sản phẩm →
Năm cách đã được chứng minh thực tế để kéo dài tuổi thọ của khuôn đúc
Việc khuôn bị hỏng sớm thường bắt nguồn từ quá trình xung quanh khuôn chứ không phải do bản thân khuôn và có 5 thói quen ngăn cản phần lớn điều đó.
- Chạy khuôn nhẹ nhàng: các lỗ khoan mới khiến cho mũi khoan súng trở nên thô ráp, vì vậy hãy xả máy ép bằng vật liệu có chất lượng thấp, nhờn trong nửa giờ đầu.
- Giữ khoảng cách con lăn ở mức 0,1-0,3 mm: mài chặt hơn kim loại trên kim loại, rộng hơn cho phép vật liệu trượt qua không bị nén.
- Điều kiện trước khi nén: hỗn hợp nghiền khô, chưa được hấp chín hoạt động giống như bột nghiền, do đó hãy điều chỉnh nhiệt độ và độ ẩm đến mức thích hợp của công thức.
- Làm sạch các phích cắm đúng cách: sử dụng máy khoan mềm hoặc máy khoan có vòi nhẹ, vì các đầu vào hình nấm do búa đập sẽ vĩnh viễn thu hẹp đường nạp.
- Bảo quản khuôn khô và kín: đẩy bột có dầu qua lần chạy cuối cùng, đóng khuôn và giữ khuôn không bị ẩm ướt vì rỉ sét trong các lỗ khoan sẽ giết chết khuôn được lưu trữ nhanh chóng.
là một con số quy hoạch bình thường. Vỏ là bộ phận dễ mòn hơn và việc làm mỏng chúng để trì hoãn việc thay đổi là điều tốn kém nhất trong buồng.
Danh sách kiểm tra đặt hàng trước cho khuôn Pellet Mill
Một khuôn bị sai sẽ tốn hai lần thay đổi và số ngày xuất xưởng, vì vậy hãy xác nhận những điểm này bằng văn bản trước khi thanh toán:
- Model máy dập và mã khuôn dập từ bộ phận cũ
- Đường kính lỗ, chiều dài hiệu dụng, tổng độ dày và góc mũi khoét
- Loại thép có chứng chỉ độ cứng trong cửa sổ HRC 52-58
- Kiểu khoan phù hợp với chiều rộng vỏ con lăn đang sử dụng
- Tỷ lệ nén khớp với công thức, không phải mặc định của danh mục
- Vỏ con lăn, miếng đệm và thanh trượt dầu dự phòng trong cùng một lô hàng
Các nhà cung cấp chuyên về các đối tác sản xuất khuôn giúp việc kết thúc việc này trở nên dễ dàng hơn. An Huy Jindingsheng Machinery Co., Ltd., nhà sản xuất lắp ráp vỏ con lăn và con lăn áp lực có trụ sở tại Quảng Đức, An Huy, tự giới thiệu mình là trung tâm dịch vụ một cửa cho các bộ phận máy ép viên và vận chuyển đến Hoa Kỳ, Nhật Bản, Hàn Quốc, Việt Nam, Pháp, Bangladesh, Nga và Ấn Độ, vì vậy phần cứng mặt khuôn và mặt con lăn có thể được chỉ định cùng nhau.
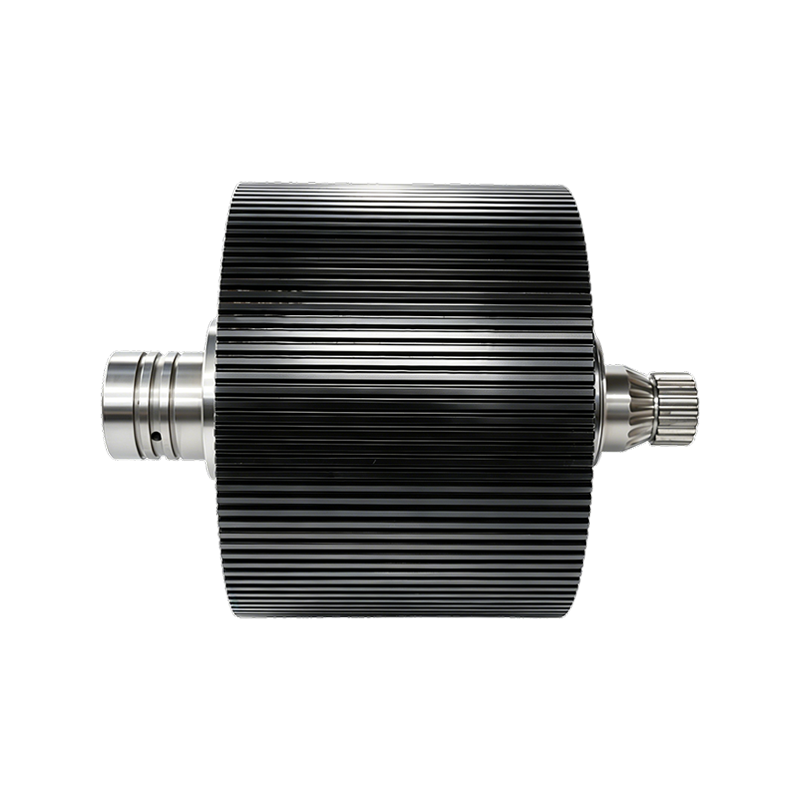
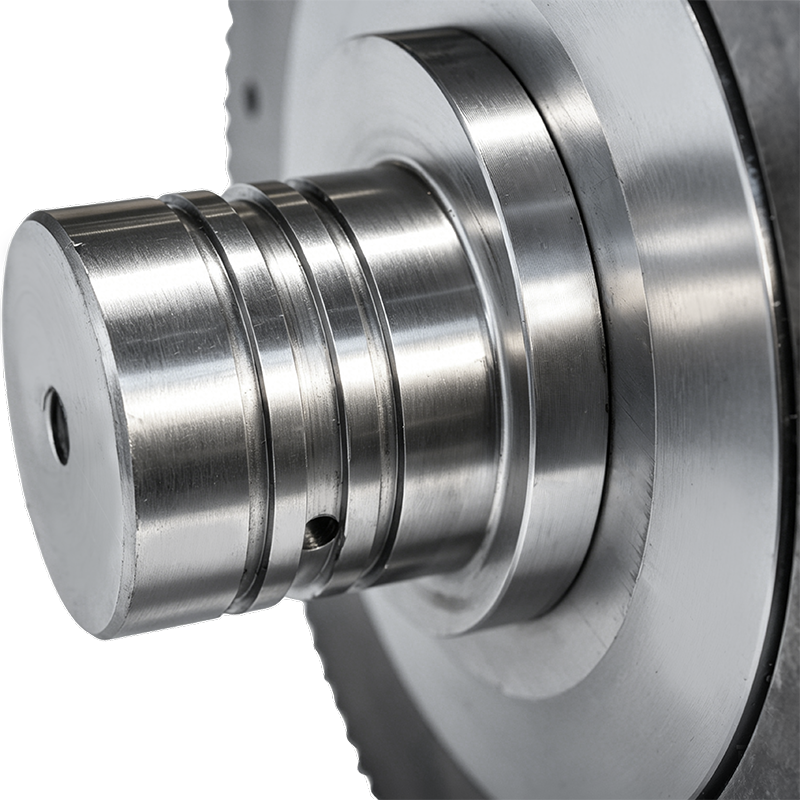 Pellet Mill Ring Die Con lăn lắp ráp vỏ Một cụm con lăn hoàn chỉnh có vỏ thép hợp kim, vòng bi chịu tải nặng và bịt kín nhiều lớp, cho phép khuôn, vỏ con lăn và phần cứng truyền động được quy định cùng nhau như một hệ thống mài mòn. Xem sản phẩm →
Điểm mấu chốt: mua khuôn, vỏ con lăn và phần cứng truyền động như một hệ thống mài mòn và chi phí mỗi tấn sẽ giảm theo mỗi lần bạn chạy khuôn.
Câu trả lời nhanh cho người mua trong danh sách rút gọn phần cứng khuôn và con lăn.
Câu hỏi thường gặp
Một máy nghiền viên chết kéo dài bao lâu?
Không có con số cố định. Các dây chuyền cấp liệu thường báo cáo 800 đến 1.500 giờ hoạt động từ khuôn không gỉ, trong khi sinh khối mài mòn có thể cắt giảm mạnh con số đó. Theo dõi số tấn và độ mòn lỗ tính bằng milimét chứ không phải theo thời gian theo lịch và so sánh khuôn theo giá mỗi tấn.
Công thức của tôi cần tỷ lệ nén nào?
Bắt đầu từ dòng sản phẩm: khoảng 9:1 đến 13:1 đối với hầu hết thức ăn chăn nuôi, 5:1 đến 8:1 đối với gỗ và rơm rạ. Viên vụn đòi hỏi tỷ lệ cao hơn; động cơ quá tải hoặc bị nghẹn yêu cầu động cơ thấp hơn.
Một người có thể chạy cả thức ăn và sinh khối không?
Không hợp lý. Thức ăn và sinh khối cần có đường kính lỗ, chiều dài hiệu dụng và cấp độ thép khác nhau, do đó, khuôn dùng chung sẽ ảnh hưởng đến độ cứng hoặc công suất. Hầu hết các nhà máy đều có một khuôn cho mỗi dòng sản phẩm, được bôi dầu và bịt kín.
Có nên thay vỏ con lăn cùng với khuôn không?
Có, bất cứ khi nào độ mòn được nâng cao. Khuôn mới sẽ loại bỏ hình dạng không đồng đều của con lăn bị mòn trong vòng vài ngày và bề mặt cứng của vỏ là thứ bảo vệ mặt khuôn. Việc đặt hàng cả hai cùng nhau cũng loại bỏ sự chuyển đổi thứ hai.
Liên hệ
Theo dõi chúng tôi
Liên kết nhanh
Liên hệ với chúng tôi
Email : ysf@jindingsheng.com.cn
Address : Số 19, Khu công nghiệp tập trung thị trấn Qiucun, thành phố Quảng Đức, thành phố Tuyên Thành, tỉnh An Huy