Tin tức ngành
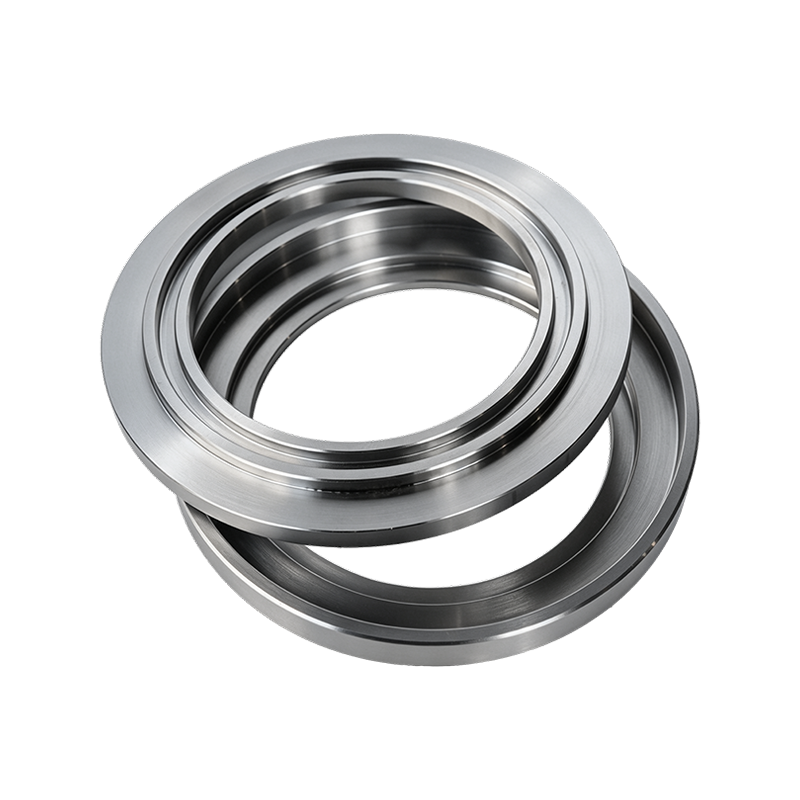
Vỏ con lăn dạng viên 20CrMnTi bằng thép hợp kim: Khả năng chống mài mòn, độ cứng và hướng dẫn mua
Tại sao vỏ con lăn 20CrMnTi lại có giá trị đặc điểm kỹ thuật
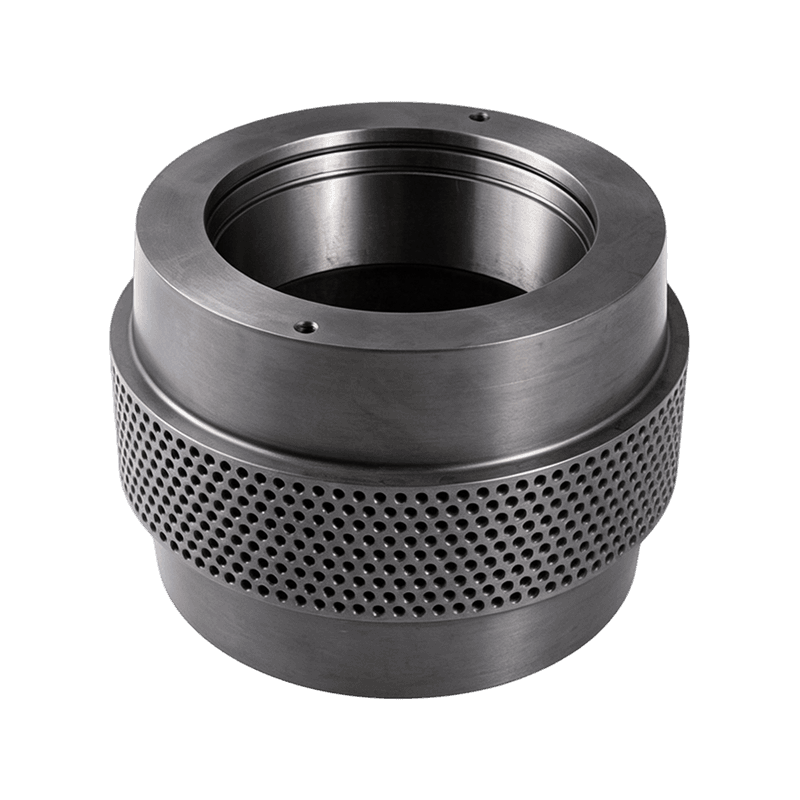
Vỏ con lăn máy nghiền viên được gia công từ thép hợp kim 20CrMnTi được chỉ định vì một lý do rõ ràng: nó mang lại độ cứng bề mặt được cacbon hóa ở mức 58-62 HRC trong khi vẫn giữ được lõi bền, hấp thụ sốc. Sự kết hợp này không phải là một tính năng tiếp thị; đó là câu trả lời trực tiếp cho hai nguyên nhân khiến vỏ con lăn không thành công trong quá trình sản xuất - mài mòn trên mặt lăn và nứt khi va chạm. Khi vỏ con lăn ép vật liệu vào khuôn vòng, vùng tiếp xúc chịu ứng suất nén cao và thân vỏ được tải nhiều lần qua ổ trục và trục lệch tâm. Thức ăn có chứa chất mài mòn khoáng chất, sinh khối có chứa sạn hoặc hỗn hợp phân bón làm tăng tốc độ mài mòn bề mặt, trong khi các hạt cứng và dòng nguyên liệu không đều gây ra tải trọng tác động. Lớp vỏ cứng hoàn toàn có khả năng chống mài mòn nhưng có nguy cơ bị gãy. Một lớp vỏ chỉ cứng sẽ mòn nhanh chóng. Vỏ lăn viên thép hợp kim 20CrMnTi của chúng tôi được thiết kế để tránh cả hai dạng hư hỏng.
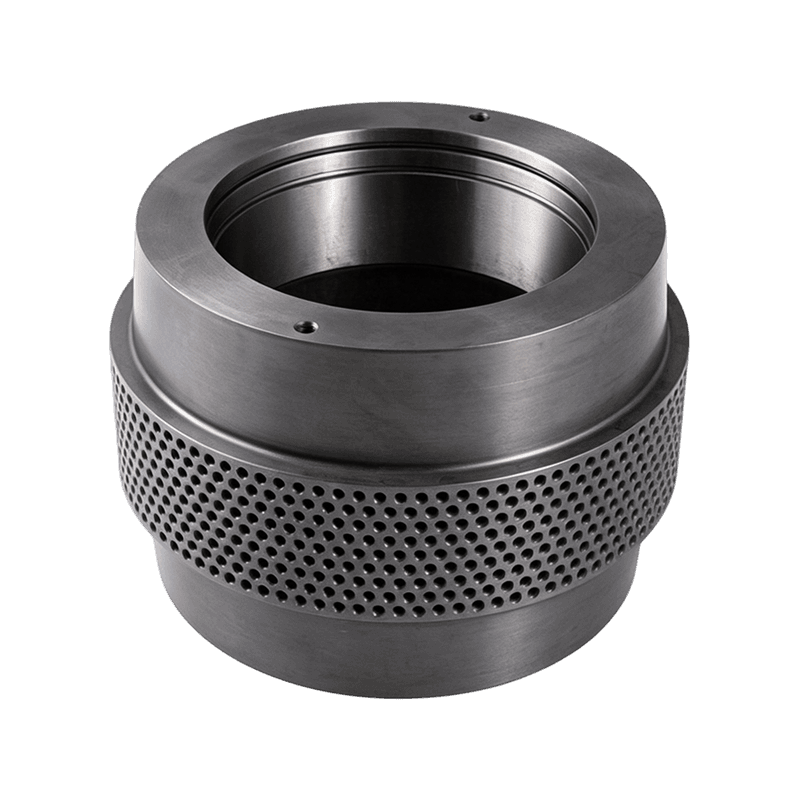 Thép hợp kim tùy chỉnh 20CrMnTi Nhà cung cấp vỏ con lăn dạng viên, Công ty An Huy Jindingsheng Machinery Co., Ltd là Nhà cung cấp và Công ty Vỏ con lăn dạng viên 20CrMnTi Thép hợp kim tùy chỉnh của Trung Quốc. Tổng quan về sản phẩm A... Xem sản phẩm →
Thép hợp kim 20CrMnTi là gì
20CrMnTi là thép kết cấu hợp kim cacbon thấp được xác định theo tiêu chuẩn GB/T 3077 của Trung Quốc và được sử dụng rộng rãi cho các bộ phận được cacbon hóa. Thành phần danh nghĩa của nó bao gồm 0,17-0,23% carbon, 1,00-1,30% crom, 0,80-1,10% mangan và 0,04-0,10% titan. Hàm lượng carbon cơ bản thấp giữ cho lõi bền chắc, trong khi crom và mangan cải thiện độ cứng và titan tinh chỉnh cấu trúc hạt trong quá trình xử lý nhiệt.
Vai trò của Titan trong hợp kim
Titan là thứ phân biệt 20CrMnTi với thép crom-mangan thông thường. Nó tạo thành các cacbua và nitrit mịn, ổn định giúp xác định các ranh giới hạt trong quá trình nung nóng, ngăn chặn các hạt austenite trở nên thô hơn trong thời gian ngâm lâu cần thiết cho quá trình cacbon hóa. Cấu trúc hạt mịn trong vỏ con lăn hoàn thiện có nghĩa là khả năng chống mỏi tốt hơn — một đặc tính quan trọng đối với một bộ phận trải qua hàng triệu chu kỳ tải trong suốt thời gian sử dụng của nó.
Cách cacbon hóa tạo ra cấu trúc kép
Quá trình cacbon hóa đưa thêm cacbon vào lớp bề mặt của vỏ con lăn được gia công. Sau khi tôi và tôi, lớp vỏ giàu carbon này biến thành lớp martensitic cứng, chống mài mòn, trong khi lõi carbon thấp vẫn dẻo hơn. Đối với vỏ lăn viên, độ sâu vỏ hiệu quả khoảng 0,8 đến 1,5 mm là điển hình, với độ cứng bề mặt là 58-62 HRC và độ cứng lõi trong khoảng 30-45 HRC. Cấu trúc đó cho phép vỏ con lăn trượt trên vật liệu mài mòn trong hàng nghìn giờ hoạt động mà không gây ra vết xước mà vẫn sống sót sau cú sốc của hạt cứng lạc.
Tại sao cấu trúc vỏ và lõi lại quan trọng trong máy ép viên
Trong máy nghiền viên khuôn dạng vòng, vỏ con lăn là bộ phận đẩy vật liệu qua các lỗ khuôn. Áp suất trong vùng ép đủ cao để làm biến dạng vật liệu về mặt dẻo và bề mặt vỏ con lăn liên tục tiếp xúc với các hạt hoạt động giống như chất mài mòn mịn. Đồng thời, vỏ nhận tải trọng xen kẽ thông qua cụm con lăn áp lực khi nó lăn trên khuôn. Lớp vỏ 20CrMnTi được cacbon hóa mang lại sự cân bằng thiết thực: vỏ cứng chống mài mòn và lõi uốn cong nhẹ khi chịu tải nặng thay vì bị nứt. Kết quả thực tế là tuổi thọ sử dụng có thể dự đoán được, ít điểm dừng đột xuất hơn và chi phí trên mỗi tấn bột viên thấp hơn. Những người vận hành chuyển từ vật liệu mềm hơn, cứng hơn thường báo cáo rằng bề mặt vỏ giữ được hình dạng lâu hơn, điều này cũng giúp duy trì chất lượng viên ổn định.
Nếu bạn đang đánh giá cách vỏ con lăn tương tác với phần còn lại của phía truyền động, bài viết của chúng tôi về Cấu trúc lắp ráp con lăn áp lực và kiểu mài mòn giải thích trình tự lỗi và những gì cần kiểm tra trong quá trình bảo trì.
20CrMnTi so với các vật liệu vỏ con lăn khác
Vỏ con lăn thường được cung cấp ở một số loại thép và mỗi loại thể hiện sự cân bằng khác nhau giữa độ cứng, độ bền và giá thành. Bảng dưới đây tóm tắt các giá trị điển hình của các vật liệu thường thấy nhất trong các phụ tùng máy nghiền viên.
| Chất liệu | Loại | Độ cứng bề mặt điển hình | Độ dẻo dai của lõi | Phù hợp nhất cho |
|---|---|---|---|---|
| 20CrMnTi | Thép hợp kim cacbon hóa | 58-62 HRC (trường hợp) | Cao | Thức ăn mài mòn và tải sốc vừa phải |
| 40Cr | Thép hợp kim tôi và tôi luyện | 28-40 HRC (thông qua) | Trung bình-cao | Nhiệm vụ chung với độ mòn vừa phải |
| GCr15/100Cr6 | Thép chịu lực | 60-63 HRC (thông qua) | Hạ xuống | Vật liệu cứng chịu va đập thấp |
| 60Si2Mn | Thép lò xo | 45-52 HRC (thông qua) | Cao | Điều kiện ép va đập nặng hoặc đàn hồi |
40Cr thường là lựa chọn kinh tế nhất cho các nguyên liệu mềm hơn, nhưng nó không thể giữ được bề mặt gia công cứng dưới sự mài mòn nghiêm trọng. GCr15 cho độ cứng cao nhưng độ dẻo dai thấp hơn nên dễ bị sứt mẻ khi máy nghiền viên cấp liệu không đều hoặc khi có vật lạ lọt vào buồng ép. 60Si2Mn hấp thụ va đập tốt nhưng mòn nhanh hơn trong môi trường mài mòn. 20CrMnTi nằm giữa hai thái cực này: nó mang lại độ cứng của thép chịu lực trên bề mặt làm việc và độ dẻo dai của thép lò xo trong thân, đó là lý do tại sao nó trở thành vật liệu được ưa chuộng cho các nhiệm vụ tạo hạt đòi hỏi khắt khe. Đối với những người vận hành có khối lượng công việc nhẹ hơn, chúng tôi Vỏ con lăn bằng thép hợp kim 40Cr vẫn là một giải pháp thay thế hiệu quả về mặt chi phí.
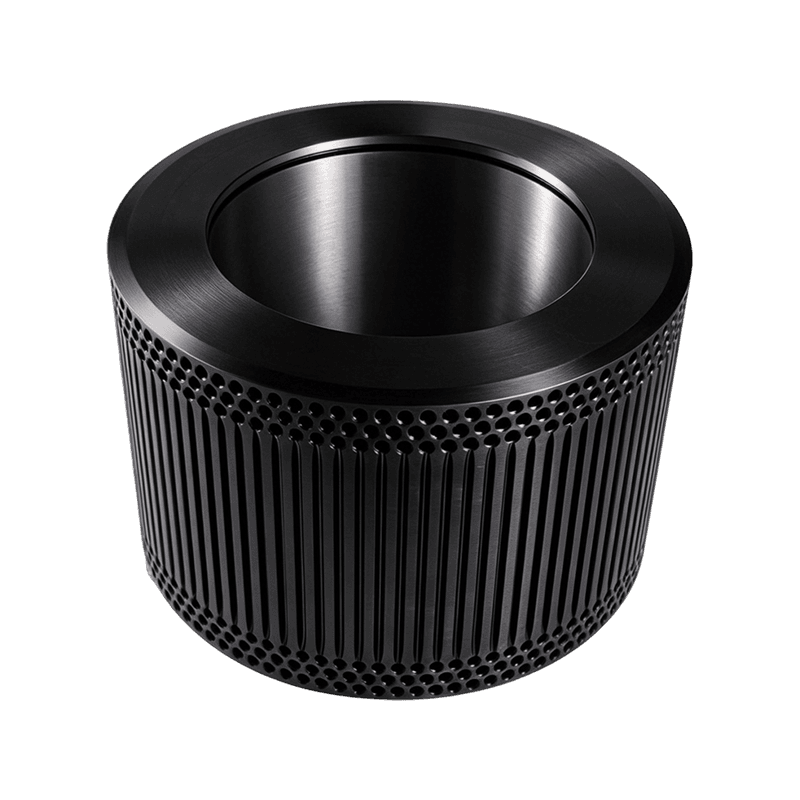
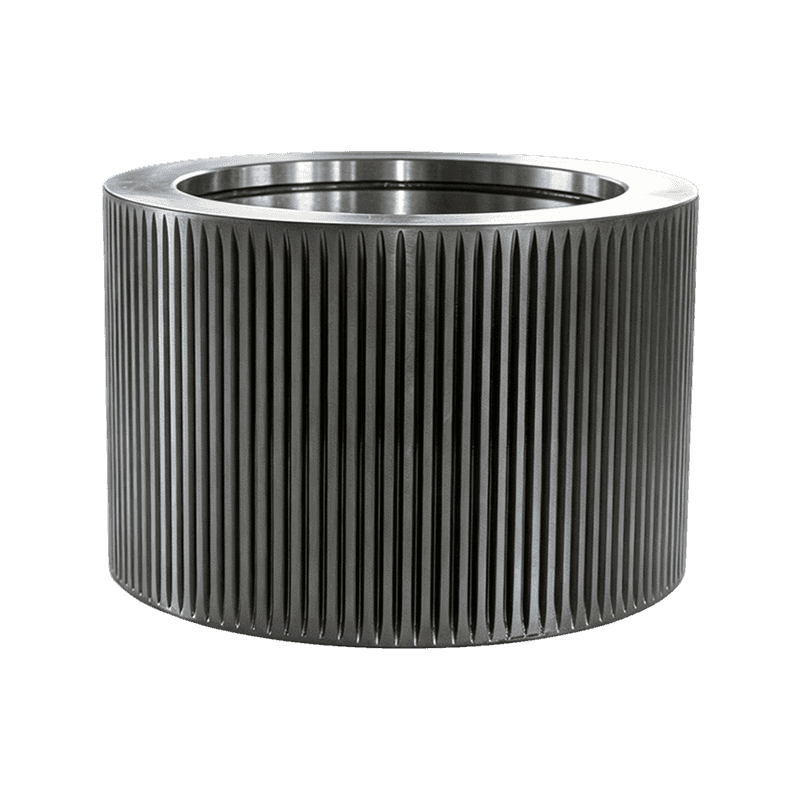 Nhà cung cấp, Công ty vỏ con lăn dạng viên thép hợp kim 40Cr tùy chỉnh An Huy Jindingsheng Machinery Co., Ltd là Nhà cung cấp và Công ty Vỏ con lăn dạng viên bằng thép hợp kim 40Cr tùy chỉnh của Trung Quốc. Tổng quan về sản phẩm Một phạm vi rộng... Xem sản phẩm →
Vỏ lăn 20CrMnTi được sản xuất như thế nào
Loại vật liệu chỉ hoạt động như mong đợi nếu quy trình sản xuất được kiểm soát từ khâu rèn đến quá trình mài cuối cùng. Vỏ con lăn 20CrMnTi thường trải qua sáu giai đoạn: rèn, gia công thô, cacbon hóa, làm nguội và ủ, mài hoàn thiện và kiểm tra lần cuối.
Quá trình rèn bắt đầu bằng phôi được nung nóng đến nhiệt độ rèn và được tạo hình gần với hình dạng cuối cùng. Việc rèn đúng cách sẽ tạo ra dòng hạt đi theo đường viền của vỏ, giúp cải thiện độ bền của bộ phận. Sau khi gia công thô, vỏ được cacbon hóa trong lò có thế cacbon được kiểm soát, thường ở khoảng 900-930°C. Bước này xác định độ sâu trường hợp. Chu trình tôi và tôi tiếp theo sẽ tạo ra các giá trị độ cứng cuối cùng. Mài hoàn thiện là nơi mà lỗ khoan, đường kính ngoài và mặt lăn được đưa vào in. Bởi vì vỏ con lăn là một bộ phận quay được ép vào khuôn nên bất kỳ sai số nào về độ đồng tâm giữa lỗ khoan và đường kính ngoài sẽ tạo ra sự phân bổ áp suất không đồng đều, vòng bi mòn nhanh hơn và vỏ sớm bị hỏng.
Những điều cần kiểm tra khi mua vỏ con lăn 20CrMnTi
Không phải tất cả vỏ con lăn 20CrMnTi đều như nhau. Chỉ riêng chỉ định vật liệu không đảm bảo hiệu suất; Chất lượng xử lý nhiệt và gia công quyết định độ bền của vỏ là 500 giờ hay 2.000 giờ. Khi đánh giá một nhà cung cấp, hãy kiểm tra các điểm sau.
- Xác minh độ cứng và độ sâu trường hợp: Yêu cầu độ cứng bề mặt được kiểm tra (58-62 HRC) và độ sâu vỏ hiệu quả. Nếu nhà cung cấp không thể cung cấp những giá trị này thì vỏ có thể đã không được cacbon hóa đúng cách — hoặc hoàn toàn không.
- Độ đồng tâm và hình học: Độ đảo giữa lỗ khoan và bề mặt làm việc phải nằm trong dung sai chặt chẽ, được đo bằng phần mười milimét. Đảo chiều quá mức gây ra hiện tượng mài mòn không đều và có thể làm quá tải ổ lăn.
- Bề mặt hoàn thiện của mặt lăn: Lớp hoàn thiện nhất quán giúp cải thiện độ bám của vật liệu và giảm mài mòn khuôn. Cả bề mặt quá nhẵn và quá gồ ghề đều gây ra vấn đề ở vùng ép.
- Độ dày đồng đều của tường: Sự thay đổi độ dày thành báo hiệu khả năng kiểm soát gia công kém và dẫn đến cụm quay không cân bằng.
- Truy xuất nguồn gốc vật liệu: Một nhà sản xuất có uy tín có thể cung cấp giấy chứng nhận của nhà máy và hồ sơ xử lý nhiệt xác nhận cấp độ và quy trình.
Mua hoàn toàn dựa trên giá thường dẫn đến kết quả đắt giá nhất: lớp vỏ bị hỏng sớm, làm hỏng khuôn vòng hoặc mất ổ trục. Cũng cần kiểm tra việc lắp ráp hoàn chỉnh trong quá trình bảo trì; bạn có thể làm theo tin tức trong ngành của chúng tôi về các bộ phận và bảo trì máy nghiền viên để được hướng dẫn về khoảng thời gian thay thế và quy trình kiểm tra.
Vỏ con lăn 20CrMnTi hoạt động tốt nhất ở đâu
Vỏ lăn 20CrMnTi được sử dụng trong các nhà máy thức ăn chăn nuôi, nhà máy sản xuất viên sinh khối và dây chuyền phân bón hữu cơ. Trong sản xuất thức ăn chăn nuôi, các thành phần như ngô, bột đậu nành, khoáng chất và phụ gia vi lượng tạo ra môi trường mài mòn. Vật liệu sinh khối có những thách thức riêng, bao gồm độ ẩm thay đổi và cát hoặc sạn thỉnh thoảng bị cuốn vào trong quá trình xử lý và bảo quản. Dây chuyền tạo hạt phân bón thường xử lý những vật liệu vừa dễ bị mài mòn vừa dễ bị dính.
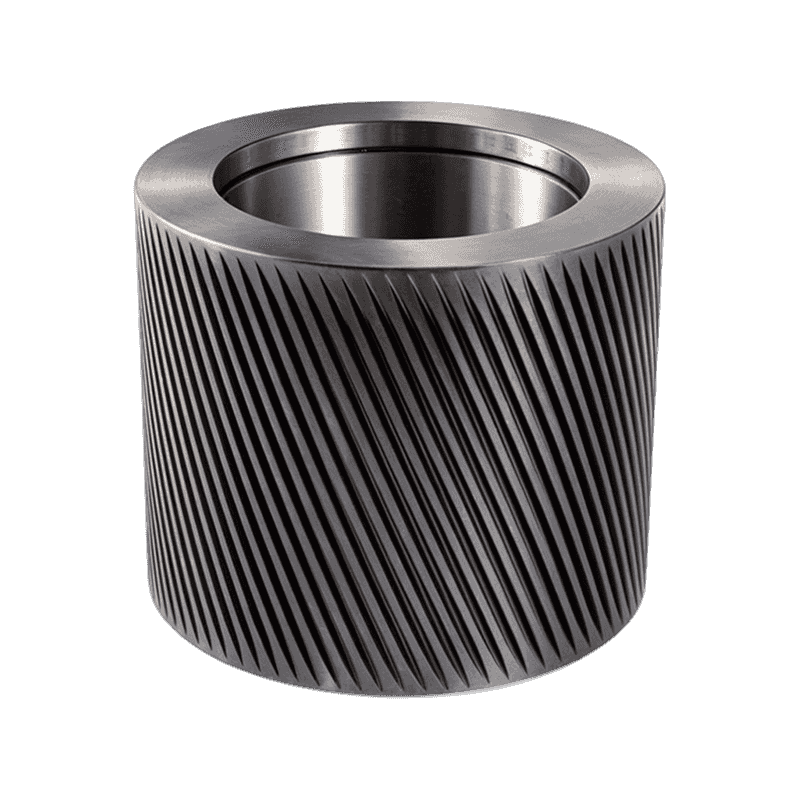
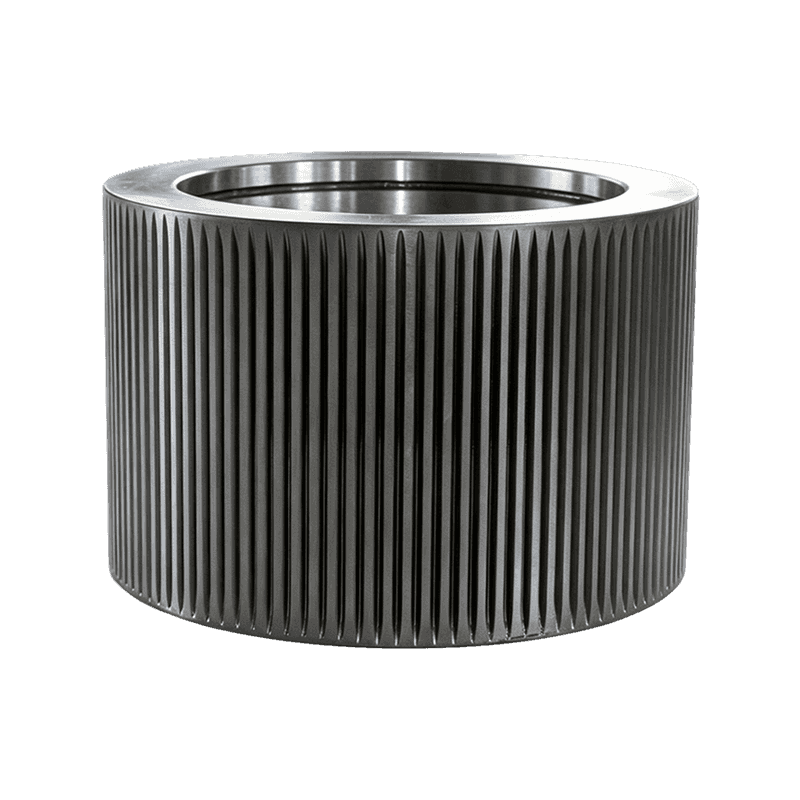
Các nhà vận hành máy nghiền thức ăn chăn nuôi chạy các công thức mài mòn thường chọn lớp vỏ 20CrMnTi mặt phẳng tiêu chuẩn và dựa vào lớp vỏ được cacbon hóa của nó để có tuổi thọ cao. Khi vật liệu trượt thay vì bị khuôn kẹp chặt, biên dạng răng sẽ hiệu quả hơn. Đối với những trường hợp này, chúng tôi vỏ con lăn răng cong cho máy nghiền viên cải thiện độ bám dính của vật liệu trong khi vẫn sử dụng hợp kim chống mài mòn, mang lại khả năng bám dính và độ bền tốt nhất.
 Vỏ con lăn răng cong tùy chỉnh cho nhà cung cấp, công ty máy nghiền viên An Huy Jindingsheng Machinery Co., Ltd là Công ty và Nhà cung cấp Vỏ con lăn răng cong tùy chỉnh của Trung Quốc dành cho Nhà cung cấp và Công ty Máy nghiền viên. Tổng quan về sản phẩm Th... Xem sản phẩm →
Tìm nguồn cung ứng Vỏ lăn 20CrMnTi từ Chuyên gia
Tìm nguồn cung ứng từ một nhà sản xuất kiểm soát toàn bộ quy trình sẽ làm giảm sự biến đổi làm rút ngắn tuổi thọ vỏ con lăn. An Huy Jindingsheng Machinery Co., Ltd. là nhà sản xuất phụ tùng máy nghiền viên và máy tạo hạt chuyên nghiệp đặt tại Khu phát triển kinh tế Quảng Đức, tỉnh An Huy, Trung Quốc. Công ty tập trung vào khuôn dạng vòng, vỏ con lăn, cụm con lăn áp lực, trục lệch tâm và các bộ phận bên trong, đồng thời tự định vị mình là trung tâm dịch vụ một cửa cho các phụ tùng máy tạo hạt và máy nghiền viên. Với cơ sở rộng 14.509 mét vuông và kinh nghiệm xuất khẩu bao gồm Hoa Kỳ, Nhật Bản, Hàn Quốc, Việt Nam, Pháp, Bangladesh, Nga, Ấn Độ, Philippines và một số nước Châu Âu, hệ thống sản xuất của công ty đã đáp ứng được sự mong đợi của khách hàng quốc tế.
Từ lựa chọn nguyên liệu thô đến rèn, gia công chính xác và xử lý nhiệt, quy trình sản xuất được kiểm soát nội bộ. Đó là ý nghĩa thực tế của vỏ con lăn 20CrMnTi nhất quán: cùng một vật liệu, cùng một chu trình xử lý nhiệt và cùng dung sai gia công trong mỗi mẻ. Để có cái nhìn đầy đủ về các cấu hình có sẵn, hãy duyệt qua dòng sản phẩm phụ tùng máy nghiền viên .
Liên hệ
Theo dõi chúng tôi
Liên kết nhanh
Liên hệ với chúng tôi
Email : ysf@jindingsheng.com.cn
Address : Số 19, Khu công nghiệp tập trung thị trấn Qiucun, thành phố Quảng Đức, thành phố Tuyên Thành, tỉnh An Huy