Tin tức ngành
Vỏ con lăn sử dụng thép hợp kim 40Cr: Độ cứng, tuổi thọ và hướng dẫn mua
Một nhà máy sản xuất viên nén hoạt động hai ca trong một mùa ẩm ướt có thể làm hao mòn toàn bộ bộ vỏ con lăn chỉ trong một quý và báo giá thay thế đến sau đó thường khác nhau gấp ba lần đối với các bộ phận trông giống hệt nhau trong ảnh. Biến đằng sau sự chênh lệch đó là thép và chính xác hơn là quá trình xử lý nhiệt đằng sau nó.
Hướng dẫn này xem xét kỹ hơn về vỏ lăn viên thép hợp kim 40Cr, sản phẩm hạng trung của thị trường phụ tùng thay thế cho thức ăn chăn nuôi và tạo viên nói chung. Nó bao gồm những gì loại thực sự chứa, cách so sánh với các lựa chọn thay thế 20CrMnTi, GCr15 và 60Si2Mn, những con số mà người mua nên yêu cầu và việc chỉ định nó là sai lầm ở đâu.
Thép hợp kim 40Cr là gì và tại sao nó phù hợp với vỏ con lăn
40Cr là thép kết cấu hợp kim crom được xác định theo tiêu chuẩn GB/T 3077 của Trung Quốc, chứa 0,37 đến 0,44% carbon, 0,50 đến 0,80% mangan và 0,80 đến 1,10% crom. Đối với vỏ con lăn, sự cân bằng là có chủ ý: carbon thiết lập độ cứng mà bề mặt có thể đạt tới, trong khi crom tăng cường độ cứng để các phần răng dày phản ứng đồng đều với quá trình đông cứng cảm ứng.
Người mua ở các thị trường khác gặp cùng loại thép dưới các tên khác nhau: AISI/SAE 5140, DIN 41Cr4 (1.7035) và JIS SCr440. Yêu cầu nhà cung cấp cấp chứng chỉ nhà máy có tham chiếu GB/T 3077, sau đó kiểm tra chéo cấp tương đương, là một bài tập kéo dài 5 phút để lọc ra hầu hết các đề nghị giá thấp.
Lộ trình hoàn thiện trên một lớp vỏ thích hợp cũng tuân theo logic tương tự. Phôi được rèn, sau đó được tôi và tôi luyện để lõi nằm trong khoảng HB 217 đến 255; biên dạng răng được gia công; và bề mặt làm việc được làm cứng bằng cảm ứng, thường đạt HRC 52 đến 58. Kết quả là thân máy cứng cáp, chống nứt và có lớp da cứng ở chính xác nơi vật liệu tiếp xúc.
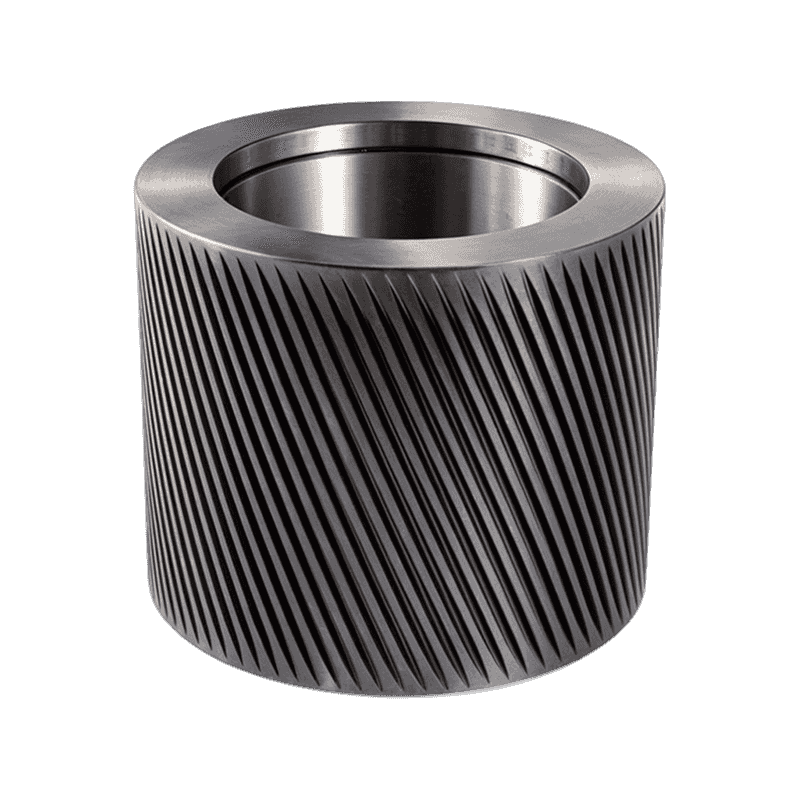
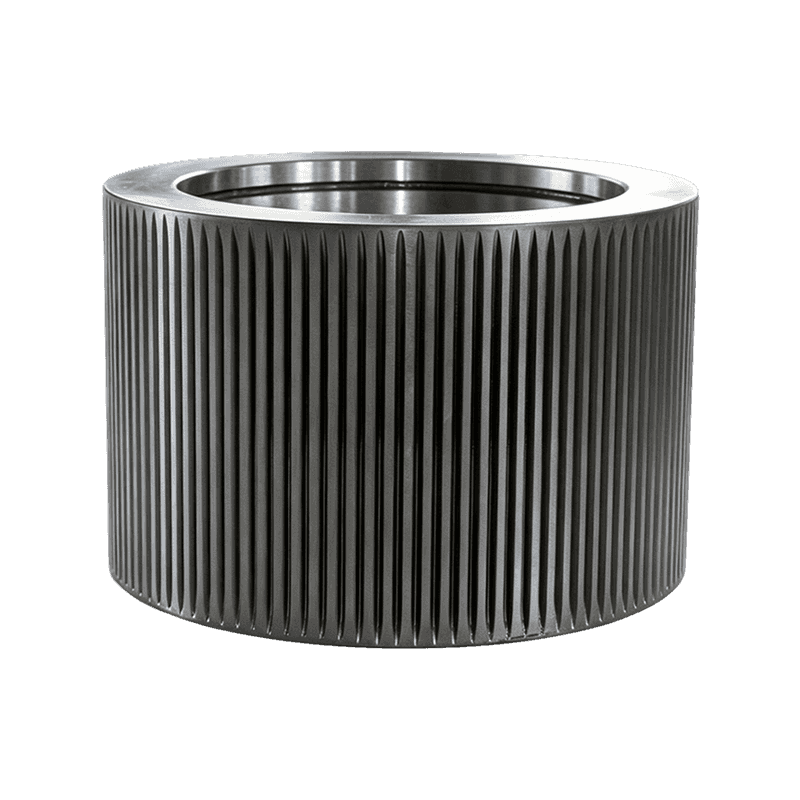
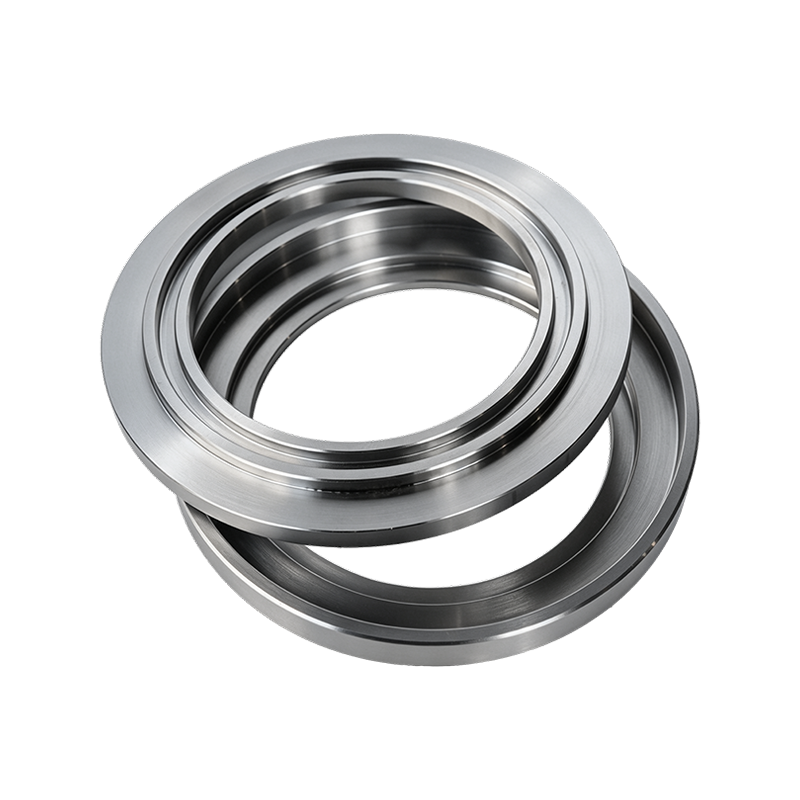
Vỏ con lăn dạng viên bằng thép hợp kim 40Cr là bộ phận mài mòn hình trụ, có hoa văn để ép vật liệu vào khuôn vòng bên trong máy nghiền viên, được làm từ thép GB/T 3077 40Cr với lõi được tôi và tôi và bề mặt làm việc được tôi cứng bằng cảm ứng có độ HRC khoảng 52 đến 58.
 Vỏ con lăn bằng thép hợp kim 40Cr Vỏ con lăn 40Cr được tôi luyện và tôi luyện với bề mặt răng được tôi cứng bằng cảm ứng, có nhiều kiểu răng. Nó phù hợp với quá trình tạo hạt ở mức độ vừa phải, trong đó ngay cả độ cứng và hiệu suất mài mòn hiệu quả về mặt chi phí cũng quan trọng hơn các loại thép cao cấp. Xem sản phẩm →
40Cr so với 20CrMnTi, GCr15 và 60Si2Mn: Chọn đúng loại vỏ
40Cr là lựa chọn giá trị cho mức độ hoạt động vừa phải và các loại cao cấp chỉ có giá khi mài mòn, va đập hoặc chạy liên tục trở nên nghiêm trọng. Sự khác biệt thực sự giữa bốn loại vật liệu vỏ phổ biến là chiến lược xử lý nhiệt mà mỗi loại thép cho phép chứ không phải ở nhà máy cán nó.
Lớp vỏ 40Cr mang một lớp da được làm cứng bằng cảm ứng trên một lõi chịu lực. Lớp vỏ 20CrMnTi được cacbon hóa: carbon được khuếch tán vào bề mặt trước khi nguội, tạo ra vỏ 58 đến 62 HRC trên lõi hấp thụ sốc phù hợp với hỗn hợp bị mài mòn hoặc bị ô nhiễm. Thép chịu lực GCr15 hoặc 100Cr6 được tôi cứng hoàn toàn đến 60 đến 64 HRC để có khả năng chống mài mòn tối đa, với cái giá phải trả là độ giòn khi cuộn chạy lệch. Thép lò xo 60Si2Mn đổi độ cứng cao cấp để có độ dẻo dai, chống lại sự phát triển vết nứt phá hủy vỏ trong máy ép tải trọng cao.
Nếu công thức nấu ăn của bạn bao gồm cát, vật liệu tái chế hoặc sinh khối dạng sợi, bạn nên đọc cách thức thực hiện vỏ con lăn 20CrMnTi được cacbon hóa xây dựng hộp cứng của nó trước khi khóa vào lựa chọn vật liệu.
| Chất liệu | Độ cứng bề mặt điển hình | Con đường xử lý nhiệt | Phù hợp nhất với | Hạn chế chính |
| 40Cr | HRC 52 đến 58 | Làm nguội và nóng nảy, sau đó làm cứng cảm ứng | Thức ăn làm từ ngũ cốc và tạo viên nói chung | Độ cứng bề mặt giảm dần dưới sự mài mòn nghiêm trọng |
| 20CrMnTi | HRC 58 đến 62 | Carburizing, sau đó dập tắt và bình tĩnh | Hỗn hợp mài mòn hoặc bị ô nhiễm, chiến dịch dài | Chi phí vật liệu và chế biến cao hơn |
| GCr15/100Cr6 | HRC 60 đến 64 | Thông qua việc làm cứng và ủ | Sinh khối và viên gỗ cứng có độ mài mòn cao | Nhạy cảm với tác động và sai lệch |
| 60Si2Mn | HRC 54 đến 58 | Làm nguội và nhiệt độ trung bình | Máy ép tải trọng cao cần chống nứt | Độ cứng tối đa thấp hơn thép chịu lực |
Những con số quyết định tuổi thọ của lớp vỏ 40Cr
Độ cứng bề mặt mở ra cuộc trò chuyện, nhưng độ hở khi lăn đến khuôn và hình dạng răng quyết định số giờ thực sự mang lại của lớp vỏ 40Cr. Một lớp vỏ đạt điểm hoàn hảo trên báo cáo độ cứng vẫn hoạt động kém nếu nó lệch nửa milimet khỏi mặt khuôn, vì vật liệu trượt thay vì bị nén và khuôn mài phẳng vào các răng.
Giữa vỏ và khuôn, hầu hết các công thức thức ăn đều hoạt động tốt nhất với khoảng hở khoảng 0,10 đến 0,30 mm. Chặt hơn thế, tiếp xúc kim loại truyền nhiệt vào vỏ; lỏng lẻo hơn và sản lượng giảm xuống trong khi tiền phạt tăng lên. Sau đó, hãy quan sát các răng thay vì lịch: khi biên dạng tròn đi khoảng một milimet, độ bám sẽ rơi xuống, thông lượng chùng xuống và khuôn bắt đầu mòn nhanh hơn lớp vỏ mà bạn vừa trả tiền.
Độ cứng bề mặt làm việc điển hình theo vật liệu vỏ, HRC
Vỏ 40Cr hoạt động tốt nhất ở đâu và chúng hỏng sớm ở đâu
Chọn 40Cr cho thức ăn chủ yếu là ngũ cốc và duy trì theo kế hoạch; di chuyển lên vỏ được chế hòa khí hoặc thép chịu lực khi mài mòn hoặc làm việc liên tục chiếm ưu thế. Kinh nghiệm của nhà máy liên tục lặp lại sự phân chia giống nhau: 40Cr thường là lựa chọn kinh tế nhất cho các nguyên liệu mềm hơn, nhưng nó không thể giữ được bề mặt gia công cứng dưới sự mài mòn nghiêm trọng.
Chỉ định 40Cr khi
- Thức ăn gia cầm, lợn hoặc gia súc được làm từ công thức chủ yếu là ngũ cốc
- Việc thay thế đã được lên kế hoạch và vỏ được thay thế trước khi bị mài mòn quá mức
- Chi phí cho mỗi chu kỳ thay thế quan trọng hơn khoảng thời gian dài nhất có thể
Trả nhiều tiền hơn cho hạng cao cấp khi
- Vật liệu sinh khối, gỗ cứng hoặc hàm lượng silic cao gây mài mòn
- Các tuyến chạy liên tục và việc dừng ngoài kế hoạch sẽ gây tốn kém
- Vỏ và khuôn được thay thế thành bộ công suất cao phù hợp
Một nguyên tắc nhỏ được các nhóm thu mua sử dụng: nếu một bộ vỏ có thời gian ngừng hoạt động ngoài dự kiến dưới một giờ thì loại vật liệu không phải là thứ bạn nên tiết kiệm tiền.
Cách sản xuất vỏ con lăn 40Cr, từng bước
Hầu hết các vấn đề về chất lượng với vỏ 40Cr đều bắt nguồn từ các bước xử lý nhiệt bị bỏ qua hoặc rút ngắn, vì vậy hãy kiểm tra quy trình thay vì tin tưởng vào chứng chỉ. Một lớp vỏ được chế tạo đúng cách sẽ trải qua sáu giai đoạn:
- Rèn phôi để tinh chỉnh cấu trúc hạt và đóng độ xốp bên trong
- Gia công thô đến kích thước gần bằng lưới trước khi xử lý nhiệt
- Làm nguội và ủ để thiết lập độ cứng lõi khoảng HB 217 đến 255
- Gia công hoàn thiện lỗ khoan, định vị bề mặt và biên dạng răng
- Độ cứng cảm ứng của bề mặt làm việc đạt HRC 52 đến 58
- Mài, cân bằng và kiểm tra kích thước lần cuối
Trục lệch tâm dẫn động con lăn tuân theo logic tương tự ngược lại. Nó thường được cung cấp cùng loại 40Cr để độ bền và đặc tính mài mòn của nó phù hợp với lớp vỏ mà nó hỗ trợ và việc đặt hàng cả hai từ một nhà sản xuất sẽ giúp duy trì độ vừa vặn nhất quán.
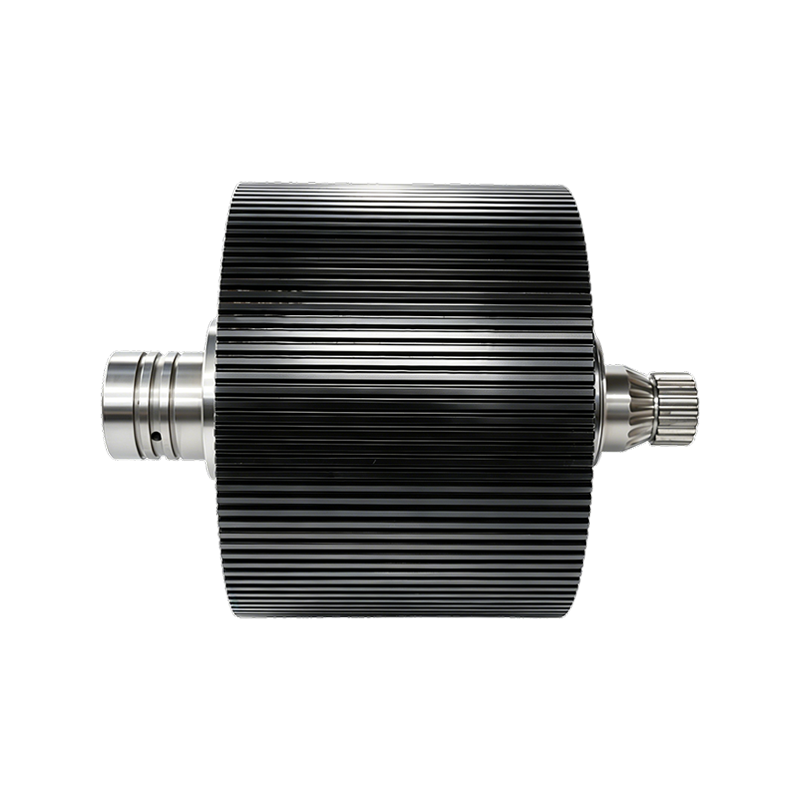
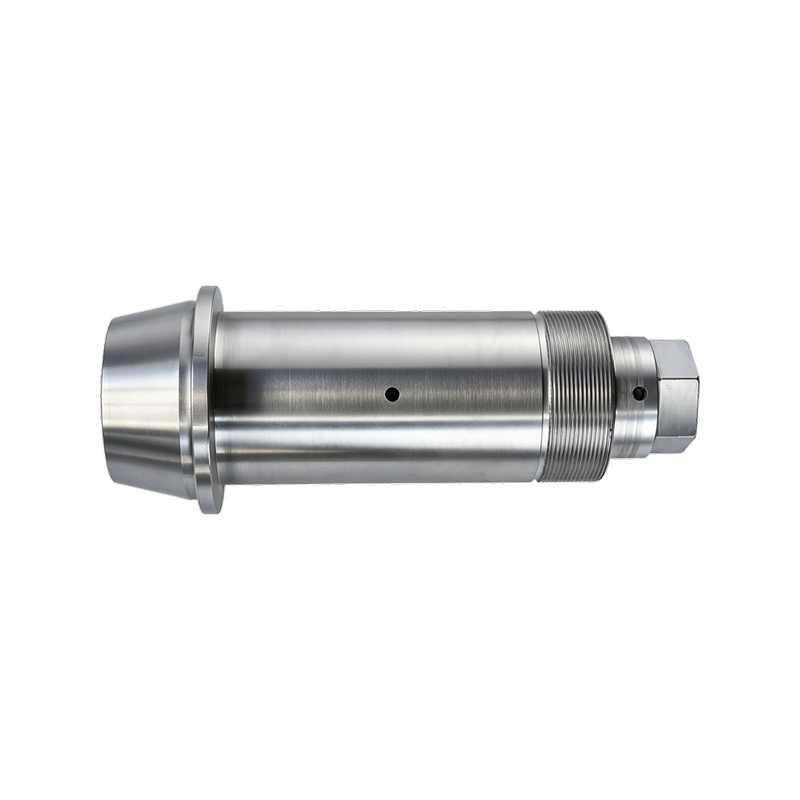 Trục lệch tâm 40Cr cho máy nghiền viên Trục lệch tâm 40Cr được gia công bằng CNC với lớp hoàn thiện tôi không có cặn, có sẵn ở các kích cỡ công nghiệp tiêu chuẩn. Tìm nguồn cung ứng cùng loại với vỏ con lăn sẽ giữ được độ bền, khả năng chống mài mòn và lắp ráp phù hợp một cách nhất quán. Xem sản phẩm →
Kết hợp vỏ, khuôn và trục như một hệ thống mài mòn
Vỏ con lăn không bao giờ bị mòn một mình, vì vậy người mua có kinh nghiệm chỉ định vỏ, khuôn vòng và trục lệch tâm là một gói phù hợp. Chạy lớp vỏ mới dựa vào khuôn cũ và lớp răng cứng thành một mặt cắt bị mòn, áp suất tiếp xúc đạt cực đại tại một số điểm và cả hai bộ phận đều mòn nhanh hơn so với chỉ riêng một trong hai bộ phận.
Đối với các dòng sản lượng cao, bạn có thể mua bộ ghép nối dưới dạng một mặt hàng: bộ khuôn dạng vòng và vỏ con lăn được sản xuất và kiểm tra cùng nhau giúp loại bỏ phỏng đoán về độ cứng và hình học phù hợp giữa hai nhà cung cấp.
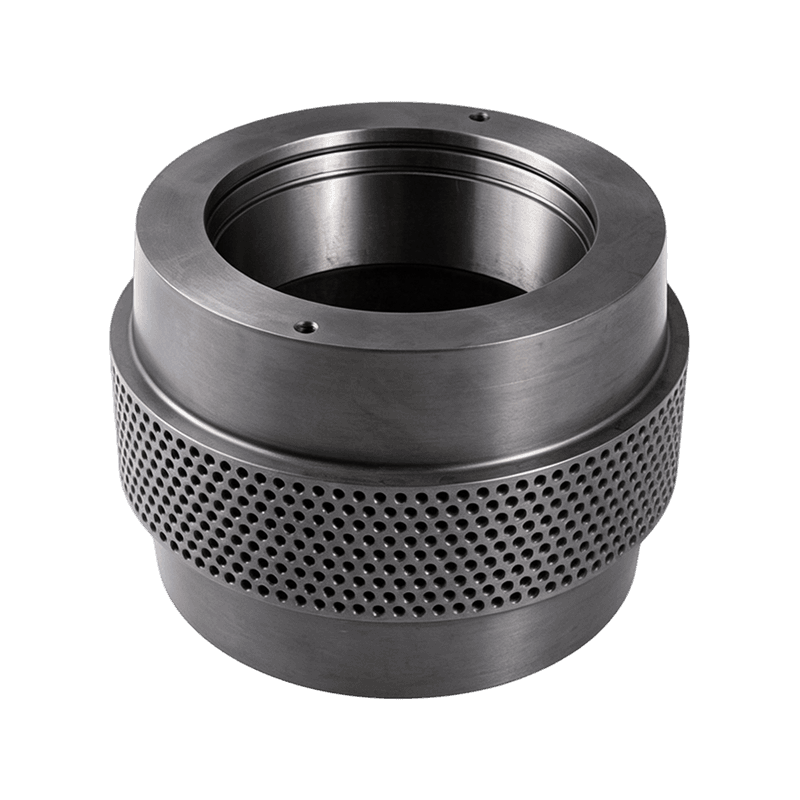
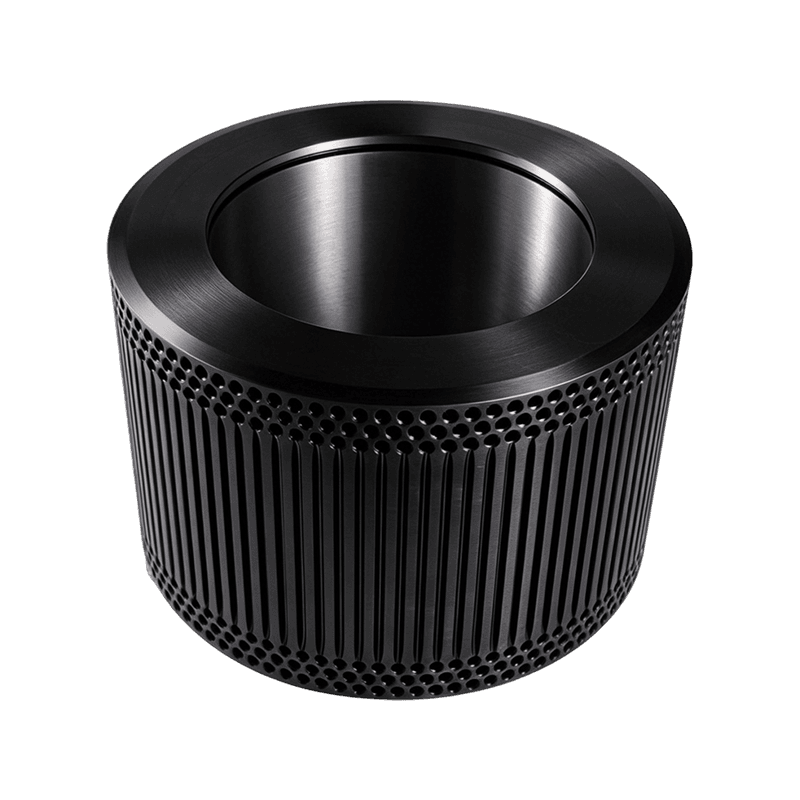
 Vòng khuôn và lắp ráp vỏ con lăn Cụm khuôn dạng vòng và vỏ con lăn phù hợp có vỏ bằng thép hợp kim được làm cứng theo HRC 58-62, vòng bi côn chịu lực cao và bịt kín nhiều lớp. Việc mua cặp như một đơn vị đã được kiểm tra sẽ loại bỏ phỏng đoán về độ cứng và hình dạng phù hợp giữa các nhà cung cấp. Xem sản phẩm →
Bởi vì các bộ phận này tương tác với nhau nên nhiều người mua thích tìm nguồn vỏ, khuôn và trục từ một nguồn duy nhất. nhà cung cấp phụ tùng máy nghiền viên . Công ty TNHH Máy móc An Huy Jindingsheng hoạt động chính xác ở vị trí này: công ty tập trung vào vỏ con lăn, khuôn đúc vòng và các bộ phận máy nghiền viên phù hợp, đồng thời tự mô tả mình là một trung tâm dịch vụ một cửa kiểm soát dây chuyền từ lựa chọn nguyên liệu thô đến rèn, gia công chính xác và xử lý nhiệt.
Câu hỏi thường gặp về vỏ con lăn 40Cr
Vỏ lăn 40Cr có tuổi thọ bao lâu?
Nó phụ thuộc vào công thức và số giờ vận hành nhiều hơn là vào bản thân thép. Các nhà máy thức ăn chăn nuôi chạy công thức nấu ăn dựa trên ngũ cốc thường báo cáo 800 đến 1.500 giờ hoạt động mỗi bộ, trong khi sinh khối mài mòn có thể cắt giảm thời gian đó xuống một nửa. Theo dõi hồ sơ răng và thông lượng, không phải lịch.
40Cr có phải là thép giống như AISI 5140 không?
Chúng gần tương đương nhau với cùng mức cân bằng cacbon-crom, mặc dù phạm vi dung sai đối với mangan và silicon hơi khác nhau giữa GB/T 3077 và tiêu chuẩn SAE. Hãy coi 5140 là tham chiếu chéo và vẫn yêu cầu nhà cung cấp Trung Quốc cấp chứng chỉ GB/T 3077.
Vỏ 40Cr bị mòn có thể gia công lại được không?
Hiếm khi. Vỏ được làm cứng bằng cảm ứng thường chỉ sâu vài mm, do đó, việc cắt lại mặt cắt răng sẽ loại bỏ lớp cứng và để lại thép mềm chạy trên khuôn. Thay thế là thực hành tiêu chuẩn.
Đơn đặt hàng nên nêu rõ độ cứng nào?
Chỉ định HRC 52 đến 58 ở bề mặt, yêu cầu độ cứng lõi và độ sâu vỏ trong báo cáo và nhấn mạnh rằng số đọc được lấy ở chân răng. Ghi chú độ cứng một dòng trên hóa đơn không phải là hồ sơ xử lý nhiệt.
Vỏ con lăn dạng viên bằng thép hợp kim 40Cr giữ được vị trí của nó vì những lý do trung thực: có thể dự đoán được để sản xuất, dễ xác minh và giá cả phải chăng đủ để vẫn là bộ phận hao mòn mặc định trên hầu hết các dây chuyền cấp liệu. Hãy ghép nó với công thức của bạn, kiểm tra giấy tờ xử lý nhiệt và thay thế nó như một phần của hệ thống, và nó sẽ trả về một số số liệu chi phí mỗi tấn thấp nhất trong phòng ép.
Liên hệ
Theo dõi chúng tôi
Liên kết nhanh
Liên hệ với chúng tôi
Email : ysf@jindingsheng.com.cn
Address : Số 19, Khu công nghiệp tập trung thị trấn Qiucun, thành phố Quảng Đức, thành phố Tuyên Thành, tỉnh An Huy