Tin tức ngành
Phụ tùng thay thế máy nghiền viên: Cách kết hợp vỏ, khuôn và trục con lăn
Hầu hết các nhà máy sản xuất viên nén đều phát hiện ra vỏ khuôn và con lăn bị mòn một cách khó khăn: công suất trên mỗi kilowatt giờ giảm xuống, máy ép bắt đầu kêu lạch cạch và các viên nén thoát ra bị nứt ở các cạnh. Nguyên nhân sâu xa thường không phải ở máy móc; đó là bộ phận thay thế được chọn đúng số bộ phận nhưng lại sai kim loại hoặc khe hở.
Lựa chọn phụ tùng thay thế máy nghiền viên là một quyết định duy trì cũng giống như một bước mua hàng. Nó quyết định thời gian sử dụng của khuôn đúc, lượng năng lượng mà máy ép tiêu thụ và liệu một lần dừng theo kế hoạch sẽ mất 20 phút hay một ca hoàn toàn.
Khuôn đúc và vỏ lăn là một cặp đeo, không phải hai số bộ phận
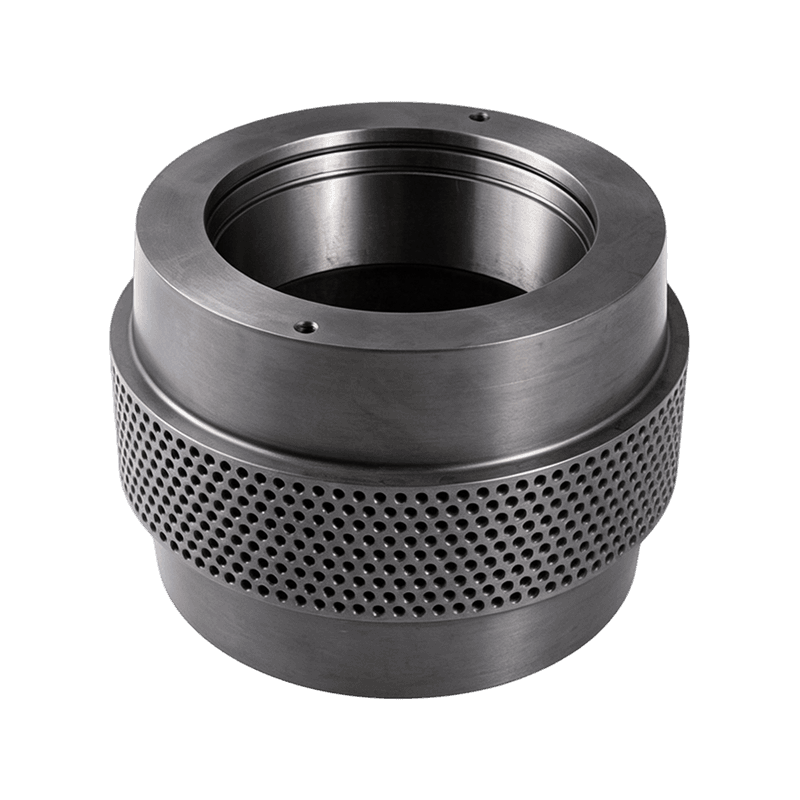
Khuôn dạng vòng và vỏ con lăn phải được coi là một cặp phù hợp vì độ mòn trên một bộ phận sẽ làm thay đổi hình dạng tiếp xúc của bộ phận kia. Việc chạy vỏ mới trên khuôn cũ sẽ tập trung tải trọng lên các điểm cao của mặt khuôn và có thể làm sứt mẻ các cạnh đầu của lỗ. Chạy khuôn mới với lớp vỏ bị mòn sẽ để lại bề mặt được đánh bóng không ăn khớp, gây trượt và tạo ra các hạt mịn quá mức.
Các nhóm bảo trì thực tế theo dõi hai thành phần này với nhau và đặt khoảng cách xuyên tâm trong khoảng từ 0,1 mm đến 0,4 mm, di chuyển lên đầu trên đối với viên gỗ dạng sợi. Khi khoảng cách đó không thể được duy trì bằng số vòng quay hợp lý của vít điều chỉnh, câu hỏi tiếp theo không phải là có nên đặt hàng các bộ phận hay không mà là vỏ khớp với lỗ khuôn, rãnh then, tâm chốt và kiểu máy ép như thế nào. Tỷ lệ nén khuôn cũng ảnh hưởng đến mức độ cắn mạnh của con lăn, do đó, sự thay đổi trong công thức cấp liệu sẽ đồng thời kích hoạt việc xem xét lại mặt cắt vỏ con lăn.
Việc lắp bộ phận thay thế không chỉ là căn chỉnh bu lông. Nó có nghĩa là khớp độ cứng, khoảng cách làm việc và thông số vật liệu với cùng một cửa sổ vận hành mà thành phần ban đầu được thiết kế.
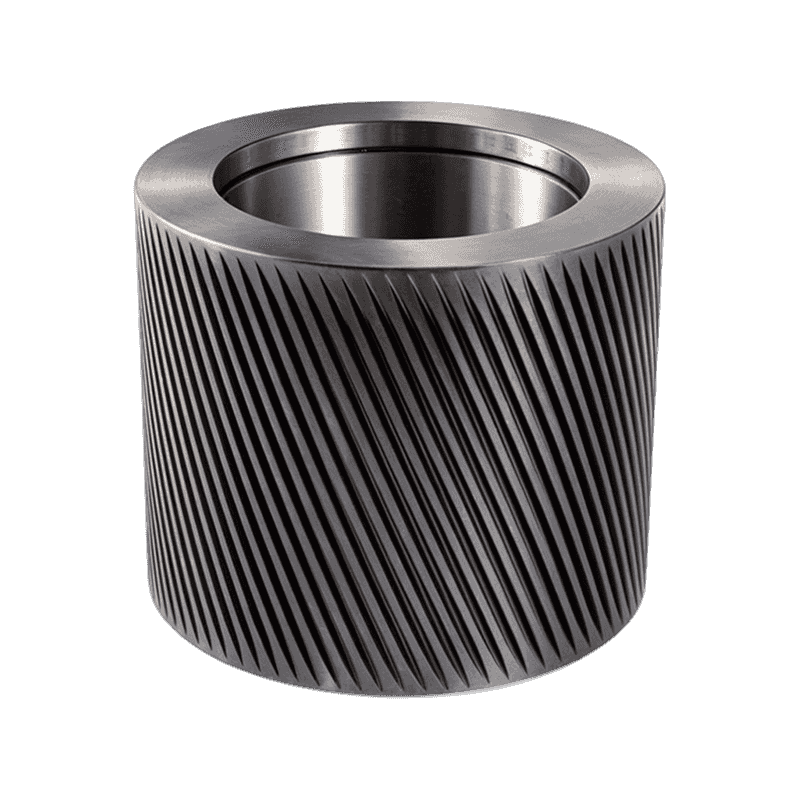
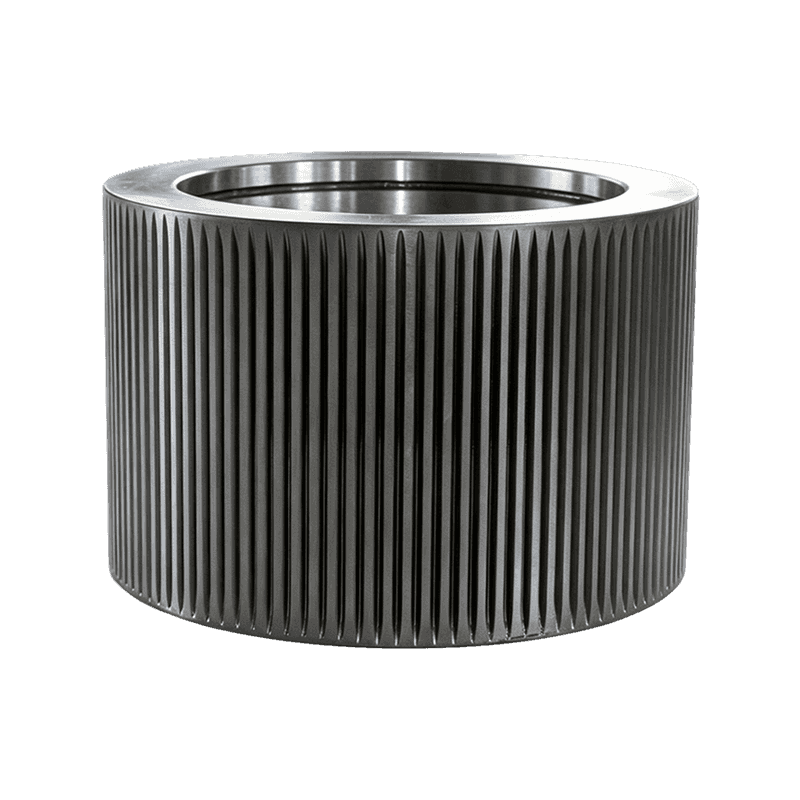
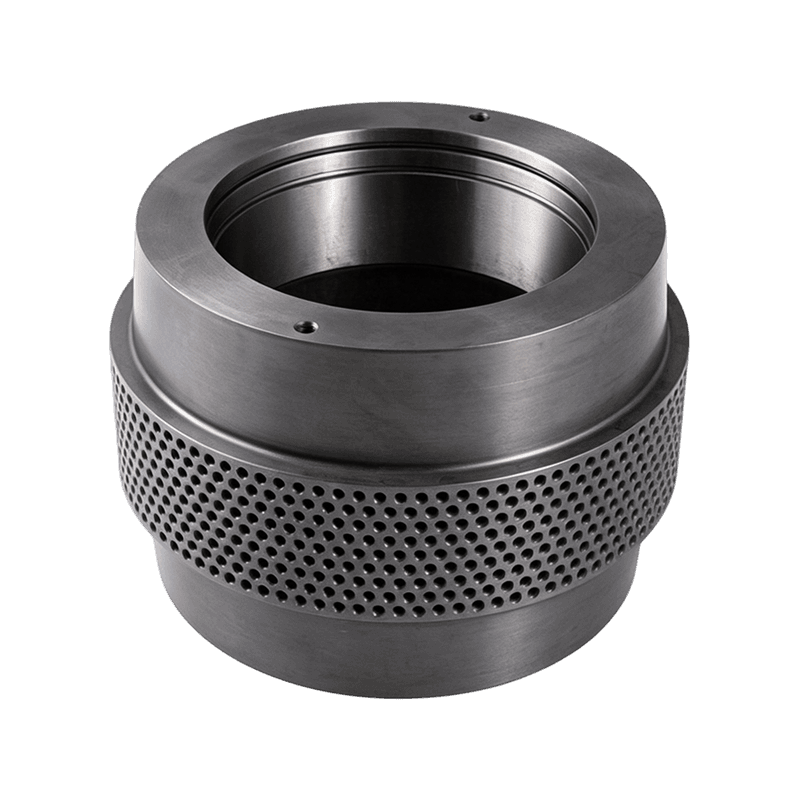 Vỏ con lăn bằng thép hợp kim 20CrMnTi cho thức ăn mài mòn Vỏ lăn 20CrMnTi được làm cứng bằng vỏ này được khuyên dùng cho thức ăn có ô nhiễm cát, vì so sánh thực tế cho thấy nó bền hơn vỏ carbon trơn từ 30 đến 45% trong điều kiện mài mòn. Xem sản phẩm →
Kết hợp thép vỏ lăn với tải trọng mài mòn của thức ăn chăn nuôi của bạn
Tải trọng mài mòn trong cấp liệu, không phải nhãn hiệu máy ép, phải là điểm khởi đầu khi chọn vỏ con lăn. Hàm lượng silic, độ ẩm và chất xơ quyết định tốc độ vỏ mất đường kính. Trên thức ăn nghiền có ô nhiễm cát đáng chú ý, vỏ 20CrMnTi được làm cứng bằng vỏ luôn tồn tại lâu hơn vỏ carbon trơn từ 30 đến 45% khi so sánh trên thực địa. Trên các loại thức ăn hạt có độ mài mòn thấp, thép chịu lực cứng như GCr15 hoặc 100Cr6 có thể mang lại tuổi thọ tổng thể dài nhất vì nó duy trì bề mặt vận hành trơn tru khi chịu lực nén.
Tại An Huy Jindingsheng Machinery Co., Ltd., dòng sản phẩm được bố trí xung quanh chuỗi mài mòn đầy đủ: trục lệch tâm, các bộ phận bên trong, vỏ con lăn và cụm con lăn áp lực. Việc lựa chọn vật liệu được coi là thông số kỹ thuật chứ không phải là mặc định của danh mục.
So sánh tuổi thọ hao mòn tương đối trong điều kiện cấp liệu mài mòn. Giá trị cao hơn cho thấy khoảng thời gian bảo dưỡng dài hơn trước khi vỏ con lăn đạt đến giới hạn mài mòn.
| Chất liệu | Hồ sơ độ cứng | Phù hợp nhất cho | Mặc đặc trưng |
| 20CrMnTi | Vỏ cứng, lõi cứng | Thức ăn nghiền mài mòn, hỗn hợp gỗ | Mặc đồng phục chậm, chịu va đập tốt |
| GCr15/100Cr6 | Độ cứng cao | Thức ăn hạt và hạt có dầu có độ mài mòn thấp | Tuổi thọ mài mòn cao, khả năng chịu va đập kim loại thấp hơn |
| 60Si2Mn | Thép lò xo, đàn hồi | Tải va đập nặng, máy ép có trọng tải lớn | Chống nứt khi thay đổi tải đột ngột |
| 40Cr | Thép kết cấu hợp kim | Vai trò bảo trì mục đích chung | Cân bằng hao mòn và chi phí cho cây trồng ở giai đoạn đầu |
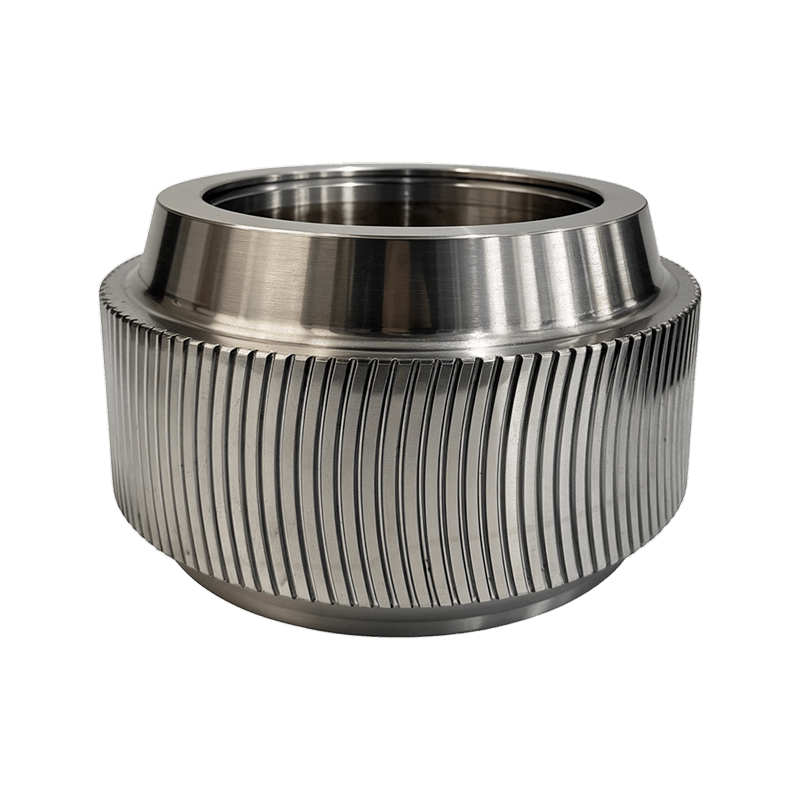
| Vỏ răng cong | Hồ sơ hơn là vật chất | Thức ăn có mật độ khối lượng thấp, độ cắn kém | Cải thiện lượng vật liệu nạp vào và giảm độ trượt |
Lỗi đặc điểm kỹ thuật phổ biến nhất là đặt mua một lớp vỏ cứng hơn khuôn. Lớp vỏ cứng hơn sẽ làm mòn mặt khuôn và khuôn vòng có giá cao hơn vỏ từ hai đến ba lần.
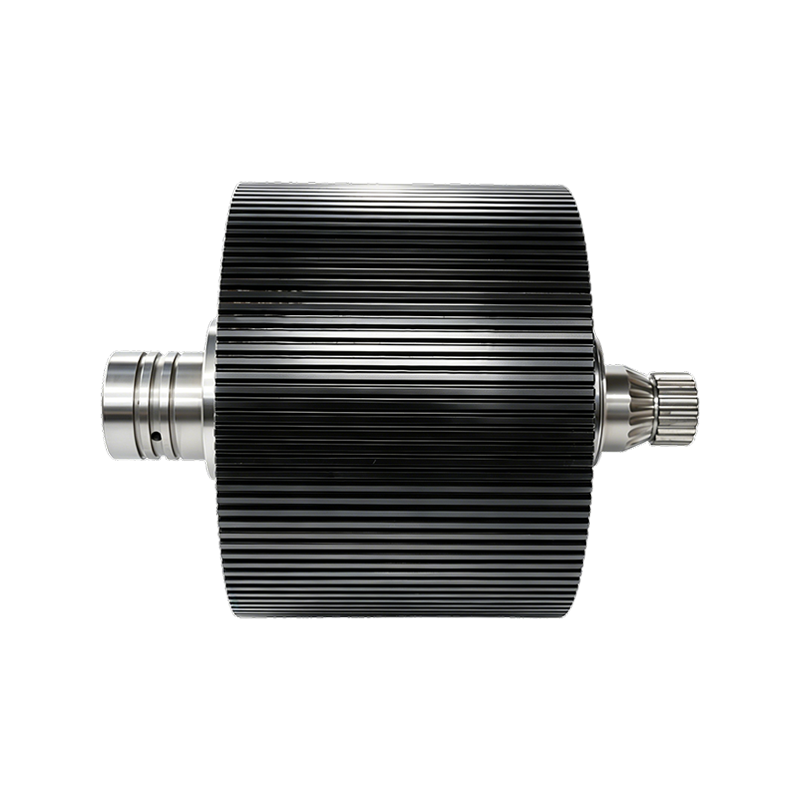
 Lắp ráp vỏ con lăn vòng hoàn chỉnh cho máy nghiền viên Bộ phận lắp ráp này bao gồm vỏ, vòng bi, trục và vòng đệm như một bộ phận trao đổi duy nhất, giúp tránh mài mòn sớm khi nghi ngờ có vấn đề về ổ trục hoặc lắp đặt ẩn trong quá trình bảo trì. Xem sản phẩm →
Chỉ vỏ con lăn hoặc lắp ráp con lăn áp lực hoàn chỉnh?
Chọn một lớp vỏ duy nhất khi phần cứng chịu lực và lắp đặt ổn định; chọn cụm con lăn áp lực hoàn chỉnh khi bạn không thể xác minh tình trạng của các bộ phận ẩn đó. Theo lịch bảo trì theo kế hoạch, vỏ thường được thay hai lần trước khi một bộ vòng bi đạt đến giới hạn sử dụng. Trong tình huống đó, chỉ cần thay vỏ. Sau khi bạn đo độ hoạt động của vòng bi, nghe thấy âm thanh gầm gừ hoặc phát hiện ô nhiễm trên bộ trượt dầu, quyết định sẽ thay đổi.
Việc lắp một lớp vỏ mới vào ổ trục bị hỏng sẽ tạo ra kiểu tiếp xúc bóng loáng, dịch chuyển và nhanh chóng phá hủy bộ phận mới. Cụm con lăn áp lực hoàn chỉnh sẽ loại bỏ rủi ro đó bằng cách thay thế vỏ, giá đỡ trục, vòng đệm và phần cứng lắp phù hợp với nhau. Jindingsheng thiết kế tổ hợp này như một bộ phận trao đổi duy nhất để vỏ con lăn có hình dạng được cài đặt sẵn chính xác cho mô hình máy ép.
- Mỡ vòng bi sạch và độ chơi trong giới hạn
- Chốt gắn và cổ trục không hiển thị điểm nào
- Lịch trình sản xuất cho phép thêm thời gian tháo dỡ
- Đã có thể phát hiện được tiếng ồn vòng bi hoặc hiện tượng lệch trục
- Các vòng đệm, nắp cuối hoặc thanh trượt dầu có vết mòn
- Thời gian ngừng hoạt động chặt chẽ và giải phóng mặt bằng được thiết lập trước có giá trị
 Trục lệch tâm 42CrMo cho máy ép viên Trục lệch tâm được rèn chính xác và xử lý nhiệt giúp chuyển đổi chuyển động quay thành dao động cần thiết cho dòng nguyên liệu, cần thiết để duy trì hiệu suất vỏ con lăn thích hợp. Xem sản phẩm →
Trục lệch tâm và các bộ phận bên trong giúp xích mòn tiến về phía trước
Trục lệch tâm bị mòn hoặc miếng đệm có kích thước sai có thể khiến lớp vỏ mới toanh bị hỏng nhanh hơn so với cả một mùa sản xuất thông thường. Trục lệch tâm, nắp đầu đệm ổ trục, bộ trượt dầu và miếng đệm chính xác thường được coi là những phụ kiện rẻ tiền, nhưng mỗi loại đều có một công việc cơ khí cụ thể. Trục chuyển đổi chuyển động quay thành dao động truyền vật liệu qua khuôn. Bộ chuyển dầu hướng dầu bôi trơn vào ổ trục, và miếng đệm thiết lập vị trí ngang chính xác của vỏ con lăn.
Độ lệch 0,05 mm về độ mòn của cổ trục là đủ để thay đổi sự phân bố tải trọng của ổ trục và điều đó biểu hiện dưới dạng độ mòn vỏ không đều trên mặt khuôn. Jindingsheng cung cấp trục lệch tâm bằng thép 45, 40Cr và 42CrMo để việc thay thế có thể phù hợp với giả định tải ban đầu thay vì mặc định là tùy chọn rẻ nhất.
- Tháo vỏ con lăn và đo độ dày thành còn lại.
- Xoay trục lệch tâm bằng tay và cảm nhận lực cản không đều.
- Kiểm tra nắp đầu tuyến ổ trục và thanh trượt dầu xem có vết tiếp xúc không.
- So sánh kích thước cổ trục với thông số kỹ thuật của bộ phận mới.
- Đặt khoảng cách xuyên tâm từ vỏ đến khuôn sau khi lắp ráp, không phải trước đó.
Mẫu dầu mỡ sạch không phải là bằng chứng cho thấy ổ trục hoạt động tốt. Kiểu mòn vỏ con lăn kể câu chuyện đầu tiên.
Lên lịch công việc thay thế dựa trên các phép đo khoảng cách, không phải trên lịch
Yếu tố kích hoạt đáng tin cậy nhất để thay thế là sự gia tăng đo được trong khoảng cách giữa khuôn và con lăn và sự mất đi độ dày thành vỏ chứ không phải bộ đếm giờ. Lịch rất hữu ích trong việc nhắc nhở, nhưng khối lượng sản xuất và sự hao mòn nguyên liệu thô thay đổi quá nhiều nên chúng trở thành công cụ kiểm soát duy nhất. Đối với máy ép khuôn vòng cỡ trung bình chạy hai ca, hãy kiểm tra khe hở giữa con lăn và khuôn sau mỗi 200 giờ hoạt động.
Thay thế vỏ con lăn khi đường kính ngoài đã mòn từ 2,5 đến 3,0 mm so với kích thước mới hoặc sớm hơn nếu biên dạng bị mất khớp cắn. Lịch trình này đưa ra những kết quả có thể dự đoán được mà không cần thay đổi quá sớm. Đối với máy ép chạy ca liên tục có trọng tải lớn, cụm con lăn hạng nặng đáng được chú ý vì bề mặt đỡ lớn hơn của chúng trải cùng tải trọng trên diện tích tiếp xúc lớn hơn.
| Triệu chứng | Nguyên nhân có thể | Phần cần kiểm tra hoặc thay thế |
| Viên mỏng và kính khuôn mặt | Khoảng cách con lăn đến khuôn quá rộng | Vỏ con lăn, độ mòn trục lệch tâm |
| Vỏ được đánh bóng nhưng không cắn | Hồ sơ răng sai cho nguồn cấp dữ liệu | Vỏ lăn răng cong |
| Mang quá nóng | Máy kéo dầu bị giữ hoặc khô | Thanh trượt dầu, nắp cuối vòng bi |
| Tiếng gõ kim loại trên máy ép đã tải | Vòng bi quá tải hoặc trục bị cong | Cụm con lăn áp lực, trục lệch tâm |
| Độ mòn không đều trên chiều rộng vỏ | Vòng đệm bị mòn hoặc trục bị lệch | Miếng đệm chính xác, trục lệch tâm |
Theo dõi đường kính, không chỉ giờ. Vỏ mất 0,1 mm trong 200 giờ là mòn bình thường. Lớp vỏ bị mất 0,4 mm trong cùng khoảng thời gian cho thấy ổ trục bị bẩn hoặc khe hở được đặt quá chặt.
tìm nguồn cung ứng Phụ tùng thay thế máy nghiền viên Không mất kiểm soát luyện kim
Rủi ro thương mại ở các bộ phận thay thế không phải là đơn giá; đó là sự thay đổi kích thước và luyện kim không được kiểm soát giữa các lô. Các bộ phận thay thế của máy nghiền viên được sản xuất theo lô và mỗi lô phụ thuộc vào nguyên liệu thô, xử lý nhiệt và dung sai gia công. Một báo giá có vẻ rẻ tiền chỉ rẻ nếu báo cáo về độ cứng và chứng chỉ kích thước phù hợp với cấp độ đã thỏa thuận.
- Yêu cầu loại vật liệu và số nhiệt trên mỗi hóa đơn.
- Yêu cầu báo cáo độ cứng cho vỏ và trục con lăn, không chỉ là chứng chỉ hóa học.
- Xác nhận xem dung sai được giữ trên kích thước bộ phận mới hay giới hạn mòn.
- Nêu yêu cầu về đóng gói và chống ẩm đối với vận tải đường biển.
- Kiểm tra danh mục phụ tùng cho model máy ép và đường kính ngoài của khuôn.
Đặt hàng với cùng tài liệu mà bạn mong đợi từ OEM: cấp vật liệu, phạm vi độ cứng, báo cáo kích thước và truy xuất nguồn gốc lô. Nhà cung cấp không thể cung cấp hồ sơ xử lý nhiệt thì không thể đảm bảo tuổi thọ hao mòn.
Phụ tùng thay thế máy nghiền Pellet: Các câu hỏi thường gặp về tìm nguồn cung ứng từ các nhóm bảo trì
Bao lâu thì nên thay thế vỏ con lăn trong máy nghiền thức ăn viên?
Trong các ứng dụng cấp liệu mài mòn, hầu hết các nhà máy đều thay thế vỏ con lăn sau mỗi 800 đến 1.200 giờ hoạt động. Trong các ứng dụng cấp liệu có độ mài mòn thấp, khoảng thời gian có thể kéo dài hơn 2.000 giờ. Sử dụng kiểm tra khoảng cách 200 giờ làm yếu tố kích hoạt chính và thay vỏ khi đường kính ngoài của nó giảm từ 2,5 đến 3,0 mm.
Tôi nên thay thế toàn bộ cụm con lăn áp lực hay chỉ vỏ con lăn?
Chỉ thay vỏ khi ổ trục, cổ trục và nắp đầu nằm trong dung sai cho phép. Thay thế cụm hoàn chỉnh khi bạn có thể đo hoạt động của ổ trục, nghe thấy tiếng ồn hoặc nhìn thấy vết ghi trên bộ trượt dầu. Chi phí trả trước bổ sung thấp hơn chi phí cho lần tháo dỡ thứ hai.
Tại sao vỏ con lăn mới đôi khi bị hỏng trước khi khuôn cũ bị mòn?
Lớp vỏ mới có thể bị hỏng sớm nếu khe hở xuyên tâm được đặt quá chặt, nếu vật liệu vỏ quá cứng đối với mặt khuôn hoặc nếu trục lệch tâm và ổ trục truyền rung động vào vỏ. Kiểm tra khe hở sau mỗi lần lắp ráp và so sánh độ cứng của vỏ với độ cứng của khuôn trước khi đặt hàng.
Tôi nên gửi thông tin gì trước khi đặt hàng các bộ phận thay thế?
Gửi nhãn hiệu và model máy ép, đường kính ngoài khuôn, chiều rộng vỏ con lăn, tâm chốt lắp, kích thước cổ trục và vật liệu vỏ hiện tại. Nếu có thể, hãy thêm ảnh chụp bộ phận bị mòn và vỏ ổ trục. Điều đó làm giảm khả năng xảy ra sự không khớp do các máy cũ được thiết kế lại trong nhiều năm sản xuất.
Liên hệ
Theo dõi chúng tôi
Liên kết nhanh
Liên hệ với chúng tôi
Email : ysf@jindingsheng.com.cn
Address : Số 19, Khu công nghiệp tập trung thị trấn Qiucun, thành phố Quảng Đức, thành phố Tuyên Thành, tỉnh An Huy