Tin tức ngành
Con lăn áp lực máy nghiền viên: Vật liệu, giải phóng mặt bằng và thời gian thay thế
Người vận hành dây chuyền sản xuất viên nén vòng 350 kW theo dõi sản lượng dao động từ 12 tấn/giờ đến 9,6 tấn/giờ trong sáu tuần. Khuôn sạch, nhiệt độ điều hòa ổn định và tải động cơ ở mức bình thường. Lỗi ở phía con lăn: cả 3 con lăn áp lực máy nghiền viên có các điểm phẳng, khe nén biến thành vùng trượt. Chuỗi sự cố đó giải thích phần lớn tình trạng thất thoát sản lượng đột ngột ở các nhà máy thức ăn chăn nuôi.
Con lăn áp lực của máy nghiền viên là một bộ phận chịu mài mòn có tuổi thọ sử dụng có thể đo lường được và việc lựa chọn nó không phải là thứ tự chung của các bộ phận. Công thức nạp, biên dạng vỏ, vật liệu vỏ và khe hở lắp đặt mỗi lần thay đổi tuổi thọ của con lăn theo hệ số hai hoặc nhiều hơn. Công ty TNHH Máy móc An Huy Jindingsheng chế tạo vỏ con lăn, cụm con lăn áp lực, trục lệch tâm và các bộ phận bên trong cho máy nghiền viên và các quyết định dưới đây là những quyết định mà các kỹ sư của công ty thấy được lặp lại thường xuyên nhất trong ngân sách bảo trì.
Con lăn áp lực máy nghiền viên làm gì trong quá trình nén
Một con lăn áp lực của máy nghiền viên chuyển ma sát của khuôn thành lực nén xuyên tâm để đẩy hỗn hợp nghiền đã được điều hòa qua các lỗ khuôn. Máy đúc vòng có hai hoặc ba con lăn trên trục lệch tâm cố định và mỗi con lăn đi qua chốt tạo ra áp suất cục bộ gần 300-500 MPa. Ở tốc độ bề mặt khoảng 5-7 m/s, áp suất đó làm đặc thức ăn, gỗ hoặc phân bón thành dạng viên.
Con lăn bị tấn công bởi mài mòn và mỏi cùng một lúc. Cát khoáng tạo thành bề mặt và tải trọng tuần hoàn lặp đi lặp lại sẽ làm bong tróc bề mặt. Công thức thức ăn chỉ chứa 2-3% cát hoặc silica có thể làm giảm hơn một nửa tuổi thọ của vỏ. Đây là lý do tại sao việc lựa chọn vật liệu phải được thực hiện trước mọi hoạt động bảo trì khác.
Trước khi đổ lỗi cho bộ phận con lăn, hãy xác nhận ba điều kiện vận hành:
- Khe hở: khe hở lớn hơn 0,3 mm sẽ gây ra tiếp xúc trượt và tích tụ nhiệt.
- Tiếp xúc hoàn toàn: chênh lệch đường kính vỏ trên 1 mm trên chiều rộng sẽ làm thay đổi cấu hình áp suất.
- Ghế chịu lực: chơi trong trục lệch tâm hoặc ổ lăn tạo ra tiếng gõ vào mép vỏ.
Ba kiểu mòn gây ra vấn đề về con lăn áp lực của máy nghiền viên
Mỗi kiểu mòn trên vỏ con lăn áp lực đều chỉ ra một nguyên nhân gốc rễ cụ thể. Việc đọc mẫu chính xác sẽ cho nhóm bảo trì biết vật liệu nào cần đặt hàng tiếp theo và lỗi vận hành nào cần sửa trước.
| mẫu | Dấu hiệu thị giác | Nguyên nhân gốc rễ | Sửa chữa điển hình |
| Chấm điểm mài mòn | Các rãnh song song mịn theo hướng cán | Cát, silic hoặc các hạt mịn tái chế trong hỗn hợp nghiền | Chuyển sang GCr15/100Cr6, độ cứng trên 58 HRC |
| Đốm phẳng | Các mặt được đánh bóng làm phẳng đường cong vỏ | Khe hở quá chặt hoặc vỏ quá mềm so với tải | Đặt lại khoảng hở về 0,1-0,3 mm; xem xét 40Cr |
| sự va đập | Những hố nhỏ phát triển thành miệng hố | Đạp xe mỏi, độ cứng bề mặt vượt xa hỗ trợ lõi | Sử dụng 20CrMnTi được cacbon hóa để có hệ thống lõi vỏ mạnh mẽ hơn |
| Sứt mẻ cạnh | Các cạnh bị gãy ở các góc vỏ | Vòng bi hoặc bộ con lăn bị lệch trục | Kiểm tra trục lệch tâm và ổ trục trước |
Đứt gãy là hư hỏng xảy ra sau khi nâng cấp độ cứng. Một máy nghiền chuyển từ 40Cr sang GCr15 mà không kiểm tra tình trạng ổ trục đôi khi sẽ thấy các vết rỗ xuất hiện trong vòng vài tuần: lớp vỏ rất cứng không có lõi đỡ không thể hấp thụ chấn động. 20CrMnTi được cacbon hóa tồn tại chính xác cho sự kết hợp giữa mài mòn và va đập.
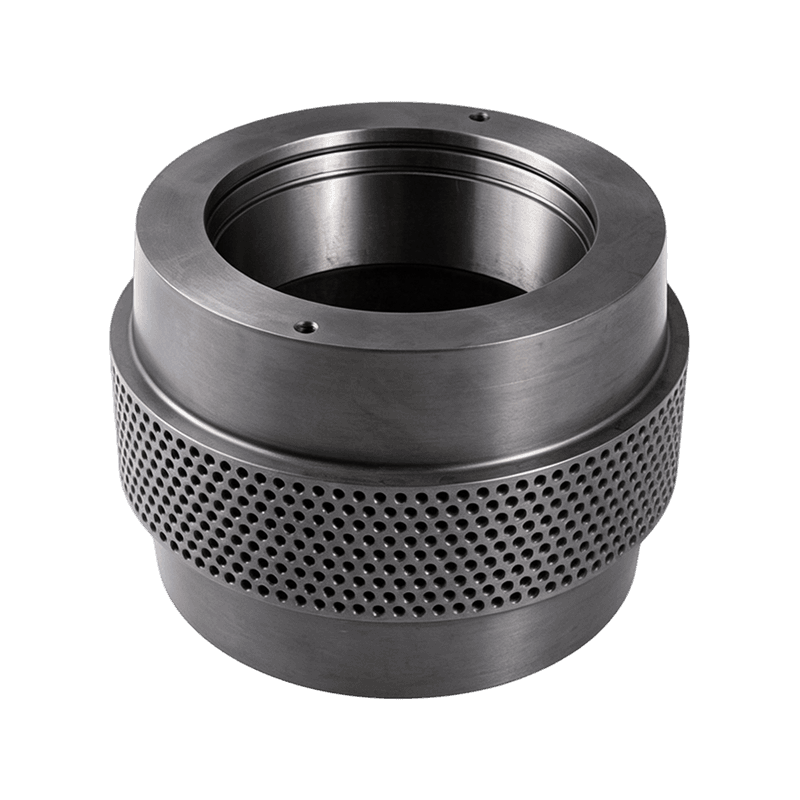
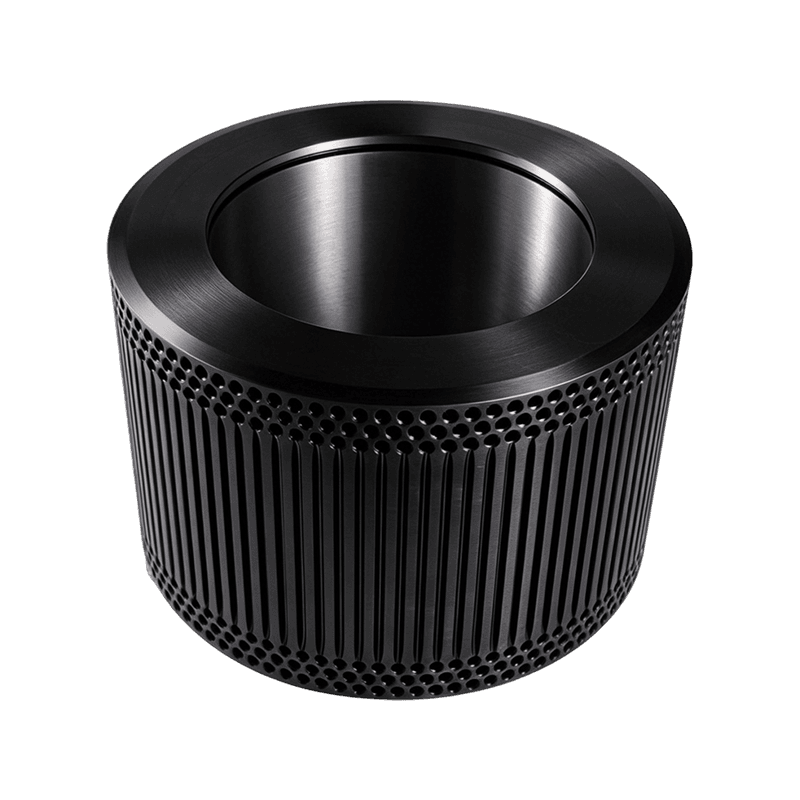
 Vỏ con lăn dạng viên bằng thép chịu lực GCr15/100Cr6 cho nhiệm vụ mài mòn cao Vỏ con lăn này sử dụng thép chịu lực crom cacbon cao để có độ cứng bề mặt tối đa, khiến nó trở thành sự lựa chọn mạnh mẽ khi độ mài mòn lớn hơn tác động trong các điều kiện tạo hạt đòi hỏi khắt khe. Xem sản phẩm →
Vật liệu vỏ con lăn áp lực: Độ cứng và độ dẻo dai
Tuổi thọ của vỏ là sự đánh đổi giữa độ cứng bề mặt và độ bền của lõi. GCr15/100Cr6 được làm cứng qua có khả năng chống mài mòn tốt nhất, 20CrMnTi được cacbon hóa là sự lựa chọn tốt nhất cho các máy nghiền chịu tải va đập, và 40Cr vẫn là mặc định cho nhiệm vụ cấp liệu thông thường.
| Mác thép | Độ cứng bề mặt | Cuộc sống tương đối | Phù hợp nhất |
| Thép cacbon 45 # | 45-52 HRC | 1.0x | Thay thế chi phí thấp, nghiền không mài mòn |
| Thép hợp kim 40Cr | 52-56 HRC | 1,4 lần | Nhà máy thức ăn tổng hợp, khẩu phần ngô-đậu nành |
| Thép lò xo 60Si2Mn | 45-50 HRC | 1,2 lần | Công việc có tác động mạnh, tải trọng thay đổi mạnh |
| 20CrMnTi được cacbon hóa | 58-62 HRC | 1,8 lần | Thức ăn mài mòn có tải sốc |
| GCr15/100Cr6 | 58-62 HRC | 2,2 lần | Khẩu phần sạch nhưng mài mòn |
Chỉ số tuổi thọ là những so sánh tương đối tại xưởng sản xuất trong các điều kiện công thức và giải phóng mặt bằng tương tự; họ không được đảm bảo xếp hạng.
Dòng viên gỗ làm thay đổi cách tính. Mùn cưa mang silica từ vỏ cây và sạn đồng, vì vậy nhiều nhà khai thác viên gỗ chọn bề mặt 20CrMnTi hoặc GCr15 ngay cả khi khuôn có cùng kích thước với khuôn cấp liệu.
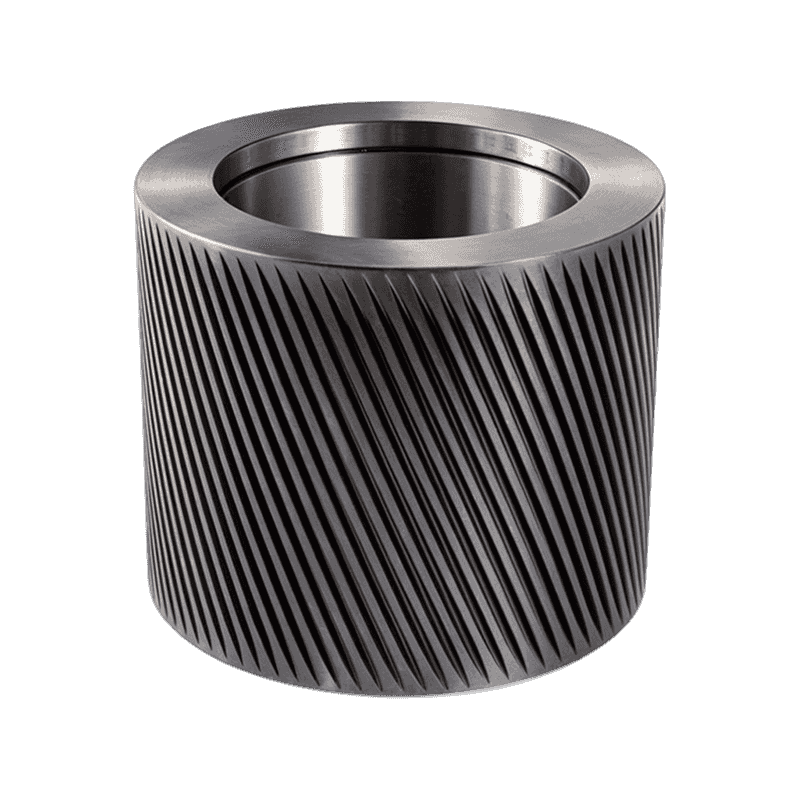
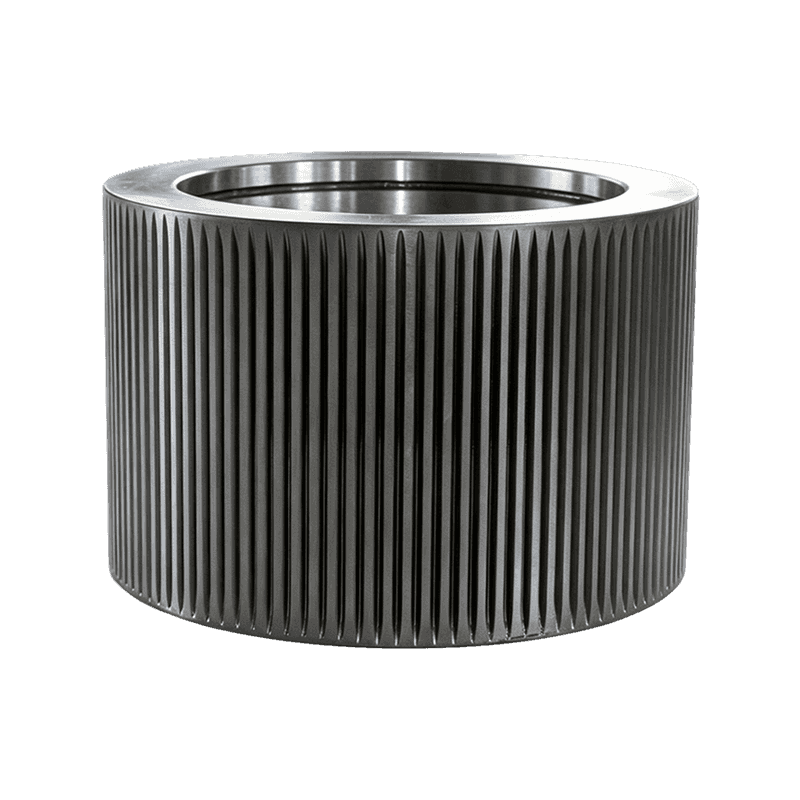
 Vỏ con lăn bằng thép hợp kim 40Cr với nhiều cấu hình răng Vỏ lăn linh hoạt, tiết kiệm chi phí có sẵn ở các dạng thẳng, xoắn ốc, vòng cung hoặc lỗ, phù hợp với các dây chuyền sinh khối và thức ăn cần hiệu suất hoạt động chung đáng tin cậy. Xem sản phẩm →
Khớp cấu hình vỏ con lăn với nguyên liệu thô
Cấu hình vỏ kiểm soát cách thức nghiền được kéo vào trong rãnh. thẳng vỏ con lăn sóng nắm chặt sợi nghiền, bề mặt lõm nén nhẹ nhàng và lớp vỏ có răng cong giúp cải thiện khả năng cắn vào các nguyên liệu dạng bột mịn. Không có biên dạng chung nào là tốt nhất, chỉ có quyết định ghép nối giữa bề mặt con lăn và thông số kỹ thuật của khuôn.
- Profile dạng sóng: tốt nhất cho các vật liệu cồng kềnh, dạng sợi như rơm rạ và cỏ khô; cải thiện lượng vật liệu tiêu thụ.
- Cấu hình lõm: sốc nén thấp hơn, phù hợp với công thức thức ăn nhạy cảm với dầu và nhiệt.
- Cấu hình răng cong: độ bám chắc chắn và ít trượt hơn, phù hợp cho nghiền mịn và gỗ.
- Lớp vỏ kín bảo vệ các mặt con lăn khi chịu mài mòn; vỏ mở làm sạch nhanh hơn và phù hợp với công thức mềm mại.
Kiểm tra chiều rộng vỏ và độ côn phù hợp với bản vẽ lắp ráp ban đầu trước khi đặt hàng. Con lăn không chạm vào khuôn trên toàn bộ chiều rộng của nó sẽ tạo ra một dải áp lực, tạo ra độ mòn khuôn ở một dải hẹp.
Cài đặt khe hở con lăn và lịch bảo trì
Khoảng hở giữa con lăn và khuôn được thiết lập khi máy nghiền dừng: con lăn phải chạm vào khuôn dọc theo toàn bộ chiều rộng, sau đó lùi lại 0,1-0,3 mm. Khe hở lớn hơn gây ra trượt, còn khe hở ít hơn sẽ làm phẳng con lăn và khiến khuôn bị quá tải.
Khởi động hàng ngày
Xoay khuôn bằng tay, lắng nghe sự tiếp xúc của kim loại và kiểm tra mặt con lăn sau những phút đầu tiên tải.
Cứ sau 200 giờ
Đo đường kính vỏ ở cả hai cạnh và giữa; ghi lại các điểm phẳng tính bằng milimét.
Cứ sau 300-500 giờ
Kiểm tra tình trạng hoạt động của ổ trục và trục lệch tâm trước khi lắp vỏ mới.
Cứ sau 600-800 giờ
Xoay hoặc thay thế vỏ dựa trên xu hướng hao mòn đã đo được chứ không phải dựa trên dự đoán theo lịch.
Lịch trình này là mức tối thiểu thực tế đối với một nhà máy thức ăn chăn nuôi chạy hai ca. Trong nhà máy 12 tấn/h, việc kiểm tra con lăn tốn vài giờ lao động; một sự cố ngoài ý muốn sẽ tốn chi phí thay khuôn và thời gian ngừng hoạt động lên tới năm con số.
Khi lắp ráp con lăn áp lực máy nghiền viên là sự thay thế nhanh hơn
Chỉ thay thế vỏ sẽ rẻ hơn trên giấy, nhưng cụm con lăn áp lực hoàn chỉnh thường là lựa chọn hợp lý khi vòng bi, vòng đệm và mặt trục cũng gần hết tuổi thọ. Chênh lệch lao động lớn, do việc trao đổi một bộ phận tránh việc ép bỏ lớp vỏ cũ và ép lên lớp vỏ mới.
Thay thế chỉ có vỏ
- Chi phí thành phần thấp hơn
- 4-6 giờ tháo dỡ và ép
- Nguy cơ bị hỏng lần thứ hai nếu vòng bi bị mòn
Lắp ráp con lăn áp lực hoàn chỉnh
- Chi phí thành phần cao hơn
- 1-2 giờ trao đổi
- Cửa sổ bảo trì duy nhất với trạng thái kết thúc đã biết
Dây chuyền 24/7 thường đưa ra lựa chọn lắp ráp. Chi phí thành phần bổ sung nhỏ hơn giá trị của giờ đầu tiên tránh được thời gian ngừng hoạt động.
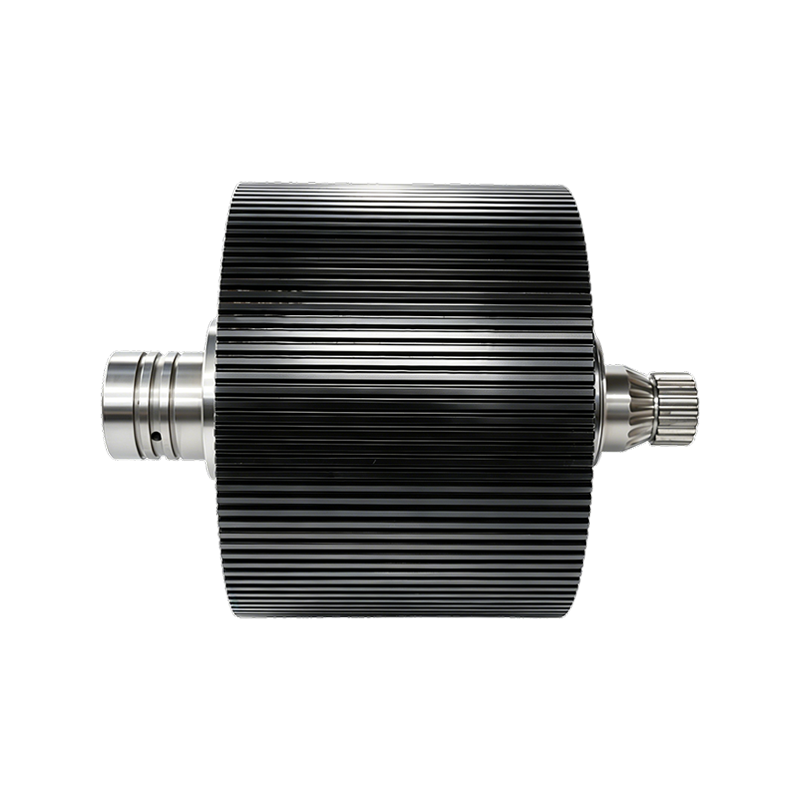
 Hoàn thành lắp ráp vỏ con lăn Pellet Mill với vòng bi và trục Việc lắp ráp này kết hợp vỏ con lăn, vòng bi, trục và hệ thống đệm kín thành một bộ phận, đơn giản hóa việc thay thế và giảm thời gian ngừng hoạt động cho các hoạt động sản xuất viên liên tục. Xem sản phẩm →
Câu hỏi thường gặp về con lăn áp lực Pellet Mill
Đây là những câu hỏi mà người mua bảo trì thường hỏi nhất khi đặt hàng các bộ phận con lăn áp lực của máy nghiền viên.
Bao lâu thì nên thay thế con lăn áp lực của máy nghiền viên?
Trong dịch vụ thức ăn chăn nuôi, một lớp vỏ được khớp chính xác có tuổi thọ khoảng 1.000-2.400 giờ. Những đường gỗ có vỏ nhám chạy về phía đầu dưới, khẩu phần ngô-đậu sạch về phía đầu. Kiểm tra tại mọi điểm dừng theo kế hoạch và thay thế khi vỏ bị mất đường kính 1,5-2 mm hoặc có vết nứt.
Khoảng hở chính xác từ con lăn đến khuôn trên con lăn áp lực của máy nghiền viên là bao nhiêu?
Đặt con lăn sao cho nó gần như không chạm vào khuôn, sau đó lùi lại 0,1-0,3 mm. Kiểm tra dấu tiếp xúc trên toàn bộ chiều rộng vỏ với khuôn cố định. Một con lăn lỏng trượt và nóng lên; con lăn chặt có vết phẳng và vết nứt.
Vỏ con lăn áp lực của máy nghiền viên bị mòn có thể được làm cứng và tái sử dụng không?
Con lăn khuôn phẳng lớn gia công bề mặt cứng đôi khi rất thực tế, nhưng trên vỏ khuôn dạng vòng thì hiếm khi hiệu quả. Nhiệt hàn làm biến dạng cấu hình vỏ và độ dày lớp phủ không thể giữ được dung sai 0,1 mm cần thiết cho áp suất đều. Vỏ 40Cr hoặc 20CrMnTi mới có chi phí thấp hơn so với việc làm lại cộng với thời gian ngừng hoạt động.
Vỏ con lăn áp lực dành cho viên thức ăn chăn nuôi có độ cứng như thế nào so với viên nén gỗ?
Thức ăn nghiền có dầu nhưng ít mài mòn hơn gỗ. Hầu hết các khẩu phần thức ăn đều chạy tốt ở mức 52-56 HRC trong 40Cr. Viên gỗ, chứa vỏ và sạn giàu silic, thích hợp cho bề mặt 58-62 HRC từ 20CrMnTi hoặc GCr15/100Cr6. Dưới 45 HRC, tuổi thọ giảm mạnh ở cả hai ứng dụng.
Liên hệ
Theo dõi chúng tôi
Liên kết nhanh
Liên hệ với chúng tôi
Email : ysf@jindingsheng.com.cn
Address : Số 19, Khu công nghiệp tập trung thị trấn Qiucun, thành phố Quảng Đức, thành phố Tuyên Thành, tỉnh An Huy