Tin tức ngành
Bộ phận máy viên: Chọn vỏ con lăn, cụm lắp ráp & phụ tùng để có thời gian hoạt động tối đa
Một nhà máy thức ăn chăn nuôi ở Việt Nam đã mất sáu giờ sản xuất khi vỏ con lăn bị nứt ở lỗ khoan bu lông và bộ phận thay thế được đặt hàng từ một nhà môi giới có dung sai lỗ khoan khác với bộ phận ban đầu. Chi phí sửa chữa là 3.200 USD tiền vận chuyển hàng không và thời gian làm thêm, gấp khoảng 12 lần giá trị hóa đơn của chiếc vỏ. Hầu hết thời gian ngừng hoạt động của nhà máy sản xuất viên nén đều tuân theo trình tự giống nhau: hư hỏng do hao mòn, thông số kỹ thuật sai và sự không phù hợp được phát hiện trong quá trình lắp đặt.
Hướng dẫn này bao gồm các bộ phận máy viên thực sự quyết định thời gian hoạt động của nhà máy: vỏ con lăn, cụm con lăn áp lực, trục lệch tâm và các bộ phận bên trong. Nó giải thích cách chỉ định chúng để thiết bị thay thế vừa khít ngay lần đầu tiên, có thể dự đoán được độ mòn và không bị hỏng sớm khi chịu tải thông thường.
Bộ phận máy Pellet nào bị lỗi đầu tiên?
Vỏ lăn và khuôn dạng vòng gây ra phần lớn thời gian ngừng hoạt động liên quan đến mài mòn trong các nhà máy sản xuất viên khuôn dạng vòng. Trong hoạt động bình thường, lớp vỏ ép nguyên liệu vào các lỗ khuôn dưới áp suất tiếp xúc khoảng 100 đến 150 MPa, khiến bề mặt lớp vỏ trở thành bộ phận đầu tiên bị mất hình dạng.
Trình tự hư hỏng trong một nhà máy điển hình có thể dự đoán được:
- Bề mặt vỏ con lăn bị mòn, bong tróc hoặc nứt trên bề mặt làm việc
- Mở rộng lỗ khuôn vòng và xói mòn ở mặt khuôn
- Mòn ổ trục lệch tâm do nhiễm bẩn hoặc mất tải trước
- Các hư hỏng của bộ phận bên trong như miếng đệm bị biến dạng và bộ trượt dầu bị rò rỉ
Bởi vì trình tự có thể dự đoán được nên việc bảo trì theo lịch trình tập trung vào phần vỏ và khuôn. Các điểm dừng không mong muốn hầu như luôn bắt nguồn từ một bộ phận được kiểm tra quá muộn hoặc được chỉ định không chính xác.
Vật liệu vỏ con lăn: Độ cứng phù hợp với điều kiện hoạt động của bạn
Độ cứng bề mặt là yếu tố dự báo tốt nhất về tuổi thọ mài mòn của vỏ con lăn, nhưng độ cứng không có độ bền ở lõi sẽ tạo ra một bộ phận giòn và nứt dưới tải trọng va đập. Lựa chọn đúng sẽ cân bằng giữa bề mặt làm việc cứng và lõi có thể hấp thụ lực tác động.
Bốn loại thép chiếm phần lớn thị trường thay thế: 40Cr, 20CrMnTi, GCr15/100Cr6 và 60Si2Mn. Chúng khác nhau về cách phát triển độ cứng, làm cứng hoàn toàn hoặc chế hòa khí, và sự khác biệt đó ảnh hưởng đến cả tốc độ mài mòn và chế độ hỏng hóc.
| Mác thép | Độ cứng bề mặt | Trường hợp và hành vi cốt lõi | Phù hợp nhất cho |
| 40Cr (AISI 5140) | 28 đến 34 HRC | Đồng nhất qua độ cứng, lõi cứng | Thức ăn viên tổng hợp, sản lượng vừa phải |
| 20CrMnTi | 58 đến 62 HRC | Vỏ cứng được cacbon hóa, lõi carbon thấp cứng cáp | Sinh khối mài mòn và thức ăn áp suất cao |
| GCr15/100Cr6 | 58 đến 63 HRC | Cứng hoàn toàn, khả năng chịu va đập thấp hơn | Dây chuyền cấp liệu sạch, năng suất cao liên tục |
| 60Si2Mn | 40 đến 46 HRC | Độ dẻo dai cấp mùa xuân, độ bền mỏi cao | Tải sốc và hoạt động không liên tục |
Độ cứng bề mặt điển hình sau khi xử lý nhiệt được khuyến nghị, tính bằng HRC
Dữ liệu thực địa từ các nhà máy ép viên cho thấy tuổi thọ vỏ được cải thiện từ 30 đến 50% khi chuyển từ loại 40Cr sang loại được cacbon hóa trong điều kiện cấp liệu có mài mòn. Sự cải thiện đến từ độ sâu của vỏ cũng như độ cứng bề mặt.
Độ sâu vỏ là độ sâu bên dưới bề mặt làm việc nơi độ cứng vẫn ở trên mức tối thiểu chấp nhận được. Đối với vỏ 20CrMnTi được cacbon hóa, chỉ định độ sâu vỏ hiệu quả tối thiểu là 1,5 mm trên mặt làm việc. Dưới mức đó, vỏ máy sẽ xẹp xuống dưới áp lực tiếp xúc và lớp vỏ bị hỏng do biến dạng dẻo chứ không phải do mài mòn.
Rủi ro nguồn cung là có thật ở thị trường này. Các loại vỏ giá rẻ có nhãn GCr15 đôi khi không đạt yêu cầu khi kiểm tra bằng máy quang phổ cầm tay vì chúng không chứa crom có thể đo được. Yêu cầu chứng chỉ nhà máy và xác minh cấp độ trước khi lắp đặt, không phải sau khi xảy ra lỗi sớm.
Đối với các dây chuyền cấp liệu sạch chạy liên tục, vỏ thép chịu lực được tôi cứng hoàn toàn như GCr15/100Cr6 mang lại khoảng thời gian dài nhất giữa các lần thay đổi.
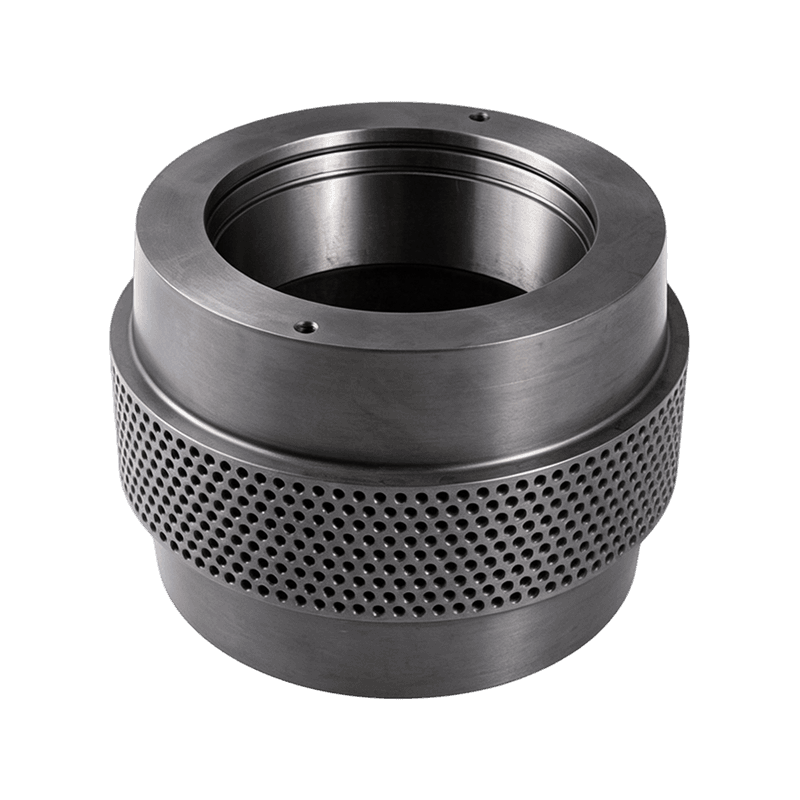
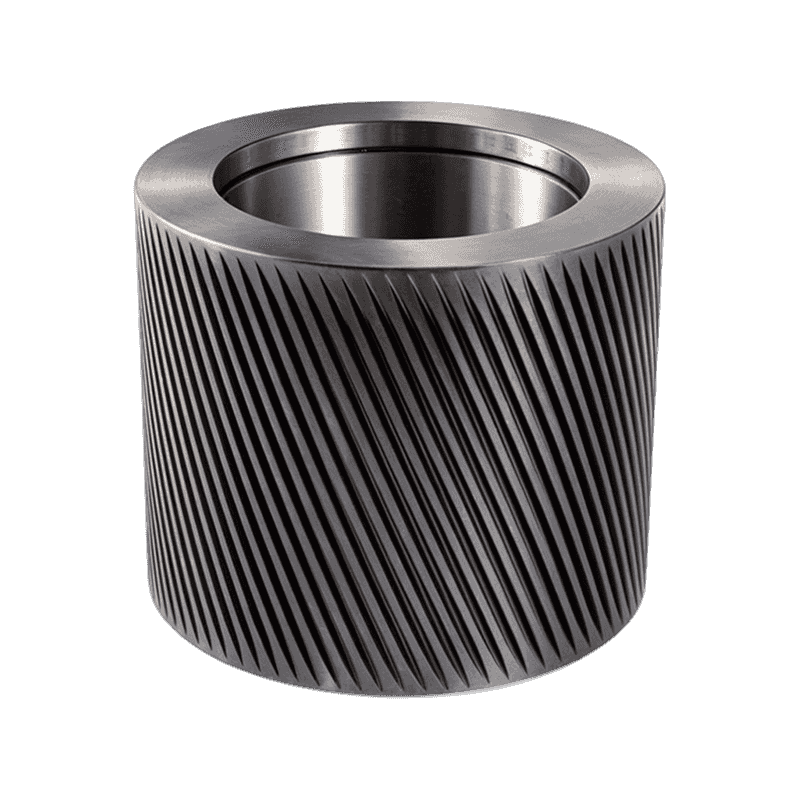
 Vỏ con lăn bằng thép chịu lực GCr15/100Cr6 Vỏ con lăn bằng thép chịu lực được làm cứng hoàn toàn này phù hợp với dây chuyền cấp liệu liên tục nhằm tìm kiếm tuổi thọ lâu dài. Hình dạng răng của nó ảnh hưởng đến khả năng cắn vật liệu và nạp khuôn, khiến nó trở thành sự lựa chọn đáng tin cậy cho các điều kiện tạo hạt chịu tải cao. Xem sản phẩm →
Hồ sơ răng: Thông số kỹ thuật của bộ phận máy viên bị bỏ qua nhiều nhất
Hình dạng răng xác định xem vỏ có bắt được vật liệu và kéo nó vào vùng kẹp hay không. Một lớp vỏ được làm bằng thép đúng nhưng hình dạng sai sẽ bị trượt, tráng men và làm chết khuôn.
Khớp cấu hình với công thức, không chỉ với máy:
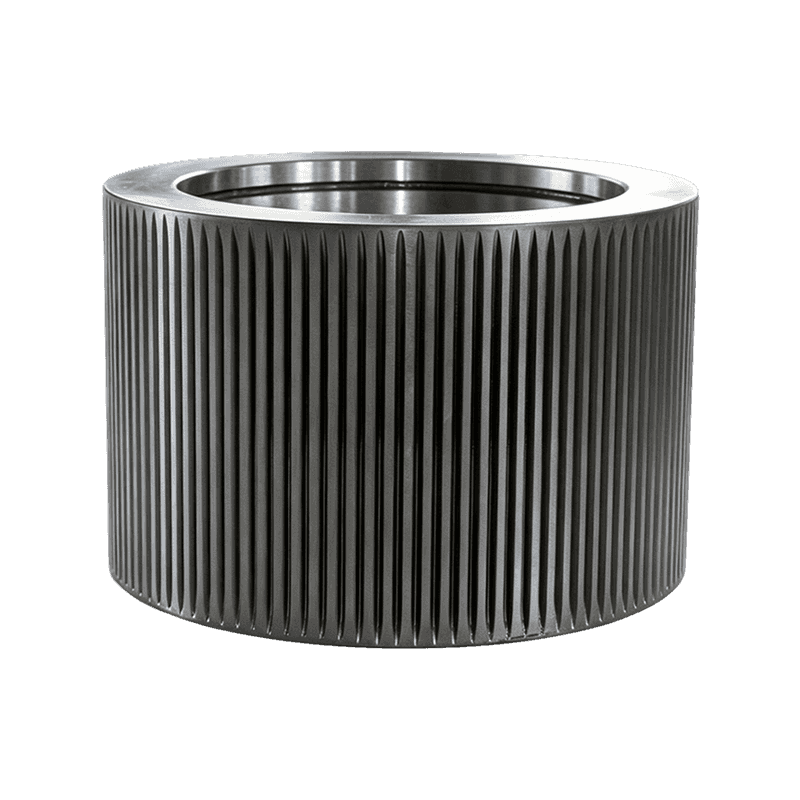
- Răng sóng tiêu chuẩn phù hợp với hỗn hợp nghiền khô, chảy tự do với độ ẩm ổn định
- Vỏ lõm cải thiện độ bám đối với các công thức có độ ẩm cao và chất béo cao
- Vỏ răng cong sử dụng lối vào có góc cạnh để cắn mạnh hơn vào vật liệu trơn hoặc nhờn
Cấu hình này cũng ảnh hưởng đến độ tuổi của vỏ và khuôn cùng nhau. Chạy một lớp vỏ mới trên một khuôn bị mòn sẽ tập trung áp lực lên diện tích tiếp xúc nhỏ hơn và các nhà máy thường thấy sản lượng giảm từ 15 đến 20 phần trăm trong điều kiện đó. Đo độ mòn khuôn trước khi bạn lên lịch thay đổi.
Khi nào cần thay thế cụm con lăn áp suất toàn phần
Thay thế toàn bộ cụm con lăn áp lực khi vòng bi kêu ồn, vòng đệm bị rò rỉ dầu mỡ hoặc vỏ bị mất hơn 1 mm biên dạng răng. Cụm con lăn áp lực là bộ phận quay hoàn chỉnh để ép vật liệu vào khuôn: vỏ con lăn, bộ vòng bi, vòng đệm dầu, ống đệm và phần cứng giữ lại.
Hiểu cách cụm con lăn áp lực được xây dựng và nơi chúng mặc làm cho quyết định thay thế trở nên đơn giản.
Thay thế chỉ có vỏ
- Chi phí một phần thấp hơn cho mỗi thay đổi
- Yêu cầu kéo vòng bi, kiểm tra và lắp lại tại nhà máy
- Nguy cơ hư hỏng phốt hoặc lỗi tải trước trong quá trình lắp ráp
- Thời gian chuyển đổi dài hơn trên dây chuyền đang chạy
Trao đổi lắp ráp đầy đủ
- Được lắp ráp sẵn với khe hở ổ trục và tải trước phù hợp
- Thời gian dừng theo kế hoạch ngắn hơn vì không có công việc cấp bách tại chỗ
- Dung sai nhất quán giữa vỏ, trục và phốt
- Chi phí trả trước cao hơn, thường được phục hồi sau một lần hỏng hóc tránh được
Các nhà máy hoạt động 24/7 luôn chọn các cụm lắp ráp hoàn chỉnh cho các điểm dừng theo kế hoạch. Đối với các nhà máy nhỏ hơn, nơi có sẵn lao động và có thể kiểm tra dung sai, việc thay thế chỉ vỏ vẫn mang lại hiệu quả về mặt chi phí.
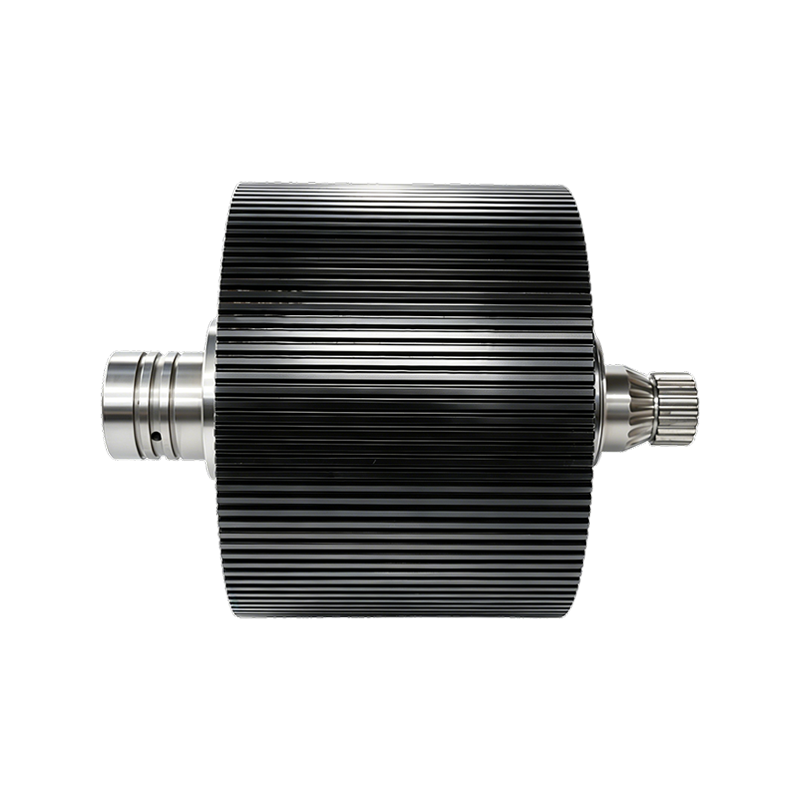
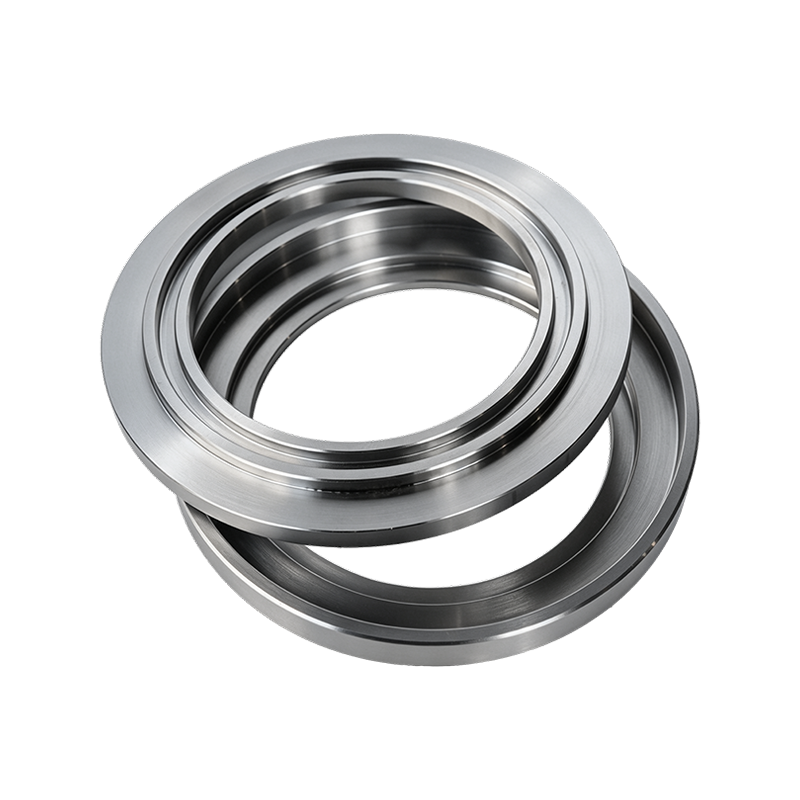
 Lắp ráp vỏ con lăn vòng năng suất cao Một bộ lắp ráp hoàn chỉnh với vỏ thép hợp kim, vòng bi côn và hệ thống làm kín dành cho nhà máy 24/7. Nó duy trì khoảng cách giữa con lăn và khuôn chính xác, cải thiện độ bám vật liệu và giảm thời gian ngừng hoạt động trong các lần dừng bảo trì theo kế hoạch. Xem sản phẩm →
Trục lệch tâm và các bộ phận bên trong: Bộ phận nhỏ, hư hỏng lớn
Trục lệch tâm hiếm khi xảy ra do chính trục đó gây ra; nó thường bắt đầu do lỗi bôi trơn hoặc căn chỉnh ở vòng đệm, miếng đệm hoặc tuyến ổ trục bị bỏ qua trong quá trình bảo trì.
Trục lệch tâm quay để di chuyển con lăn về phía hoặc ra khỏi khuôn, thiết lập khe hở. Khi ổ trục bị mòn, khe hở được điều khiển sẽ trở thành hình bầu dục, đầu ra giảm xuống và vỏ con lăn bắt đầu va đập. Trục thường được cung cấp bằng thép 45 cho nhiệm vụ tiêu chuẩn, 40Cr để cải thiện độ bền hoặc 42CrMo cho các máy mô-men xoắn cao chạy vật liệu mài mòn.
Các thành phần bên trong thậm chí còn ít được chú ý hơn và thất bại đúng như dự đoán:
- Nắp cuối tuyến mang giữ dầu mỡ bên trong và chất bẩn ra ngoài
- Bộ chuyển hướng và bộ chuyển hướng dầu hướng chất bôi trơn về phía vòng bi
- Các miếng đệm và vòng đệm chính xác đặt tải trước vòng bi chính xác
Miếng đệm bị biến dạng sẽ phá hủy tải trước của ổ trục và ổ trục chạy không tải trước có thể bị hỏng trong vòng vài giờ. Khi đặt hàng các bộ phận bên trong, hãy xác nhận dung sai chiều rộng; một miếng đệm khác với bản gốc 0,1 mm sẽ thay đổi toàn bộ đường dẫn tải.
 Trục lệch tâm bằng thép hợp kim 42CrMo Trục 42CrMo được rèn chính xác và xử lý nhiệt dành cho máy nghiền viên. Độ chính xác về kích thước và độ hoàn thiện bề mặt của nó bảo vệ tải trước và căn chỉnh ổ trục, điều này rất quan trọng khi thay thế các bộ phận bên trong trong quá trình bảo trì. Xem sản phẩm →
Danh sách kiểm tra của nhà cung cấp: Cách kiểm tra nhà sản xuất phụ tùng
Đánh giá quy trình của nhà cung cấp, không chỉ giá cả. Các bộ phận phù hợp và có tuổi thọ cao nhất đến từ các nhà sản xuất kiểm soát vật liệu, xử lý nhiệt và kích thước cuối cùng ở một nơi.
Sử dụng danh sách kiểm tra này cho mọi nguồn mới:
- Yêu cầu giấy chứng nhận nhà máy có chỉ số nhiệt và thành phần hóa học cho từng mẻ
- Xác nhận việc kiểm tra độ cứng được thực hiện trên các bộ phận đã hoàn thiện, không chỉ trên phiếu chứng nhận
- Xác minh dung sai lỗ khoan, rãnh then và độ đồng tâm so với bản vẽ gốc hoặc các phép đo của riêng bạn
- Hỏi về hàng tồn kho và thời gian giao hàng; một đơn hàng vận chuyển hàng không khẩn cấp kéo dài hai tuần có thể có giá cao hơn chính bộ phận đó
- Xác nhận bảo hành bao gồm hao mòn hoặc gãy sớm theo các thông số vận hành được ghi lại
An Huy Jindingsheng Machinery Co., Ltd. sản xuất các bộ phận máy ép viên tại cơ sở rộng 14.509 mét vuông ở Quảng Đức và kiểm soát dòng chảy từ nguyên liệu thô, rèn, gia công chính xác và xử lý nhiệt. Công ty cung cấp vỏ con lăn, cụm con lăn áp lực, trục lệch tâm và các bộ phận bên trong dưới dạng dịch vụ phụ tùng một cửa, xuất khẩu sang Hoa Kỳ, Nhật Bản, Hàn Quốc, Việt Nam, Pháp, Bangladesh, Nga, Ấn Độ và Philippines.
Câu hỏi thường gặp: Bộ phận máy viên
Bao lâu thì nên thay vỏ con lăn máy ép viên?
Tuổi thọ sử dụng thông thường dao động từ 800 giờ trên sinh khối mài mòn đến 1.500 giờ trên dây chuyền cấp liệu sạch. Nguyên nhân thực tế là mất độ nghiêng của răng; khi chiều cao răng giảm khoảng một phần ba, hãy thay vỏ trước khi vết nứt bắt đầu.
Sự khác biệt giữa vỏ con lăn dạng mở và dạng đóng là gì?
Vỏ có đầu mở là một ống bọc được gia công trong đó ổ trục nằm tựa vào vai và trục đi hoàn toàn qua. Lớp vỏ kín có một đầu kín nên ổ trục được giữ trong một túi và đường dẫn nhiệt tới bề mặt bên ngoài là khác nhau. Chọn kiểu phù hợp với cách bố trí vòng bi của máy nghiền của bạn.
Tại sao vỏ con lăn cao cấp bị nứt trước khi bị mòn?
Các vết nứt trên vỏ cao cấp thường xuất phát từ vấn đề khe hở chứ không phải do chất lượng thép. Trục lăn quá khổ hoặc lỗ khoan có kích thước nhỏ sẽ loại bỏ tải trước, vỏ bị uốn cong khi chịu tải và các vết nứt mỏi bắt đầu ở rãnh then hoặc lỗ bu lông. Đo lỗ khoan và trục trước khi lắp đặt.
Tôi có nên luôn thay khuôn vòng khi thay vỏ con lăn không?
Không phải mọi lúc, nhưng bạn nên đo mặt xúc xắc. Nếu độ sâu mũi khoan tăng gấp đôi hoặc mặt khuôn có độ mòn xuyên tâm từ 0,5 mm trở lên, lớp vỏ mới dựa vào khuôn cũ sẽ tạo ra áp lực không đồng đều và rút ngắn tuổi thọ của bộ phận mới.
Liên hệ
Theo dõi chúng tôi
Liên kết nhanh
Liên hệ với chúng tôi
Email : ysf@jindingsheng.com.cn
Address : Số 19, Khu công nghiệp tập trung thị trấn Qiucun, thành phố Quảng Đức, thành phố Tuyên Thành, tỉnh An Huy